
Просмотры: 0 Автор: Редактор сайта Время публикации: 29.10.2025 Происхождение: Сайт


Вот краткое изложение основных шагов и почему они важны:
Этап |
Описание |
Важность магнитных свойств |
|---|---|---|
Подготовка сырья |
Расплавьте и очистите сырье, чтобы сделать сталь. |
Делает смесь кремнистой стали, необходимой для стали CRGO. |
Холодная прокатка |
Прессуйте сталь в тонкие листы. |
Получает нужную толщину и поверхность листов. |
Отжиг |
Нагрейте сталь, чтобы зерна выстроились в ряд. |
Позволяет магнитному потоку двигаться только в одном направлении. |
Отделка и проверка |
Проверьте листы на качество и направление волокон. |
Обеспечивает соответствие листов требованиям к хорошей производительности. |
Сталь CRGO изготавливается с соблюдением всех этапов. Эти шаги помогут улучшить его магнитные свойства. Это делает его идеальным для использования в электрических устройствах. Очень важно использовать хорошее сырье. Чистая железная руда и кремний используются для достижения лучших результатов в электромонтажных работах. Процесс холодной прокатки выравнивает зернистую структуру стали. Это усиливает его магнитную силу и помогает экономить энергию. Отжиг — это этап, который возвращает магнитные свойства. Это также меняет крошечную структуру внутри стали. Это помогает снизить потери мощности в стали. Очень важно резать сталь осторожно и тщательно ее проверять. Это гарантирует Стальные пластины CRGO являются высококачественными для трансформаторов и двигателей.
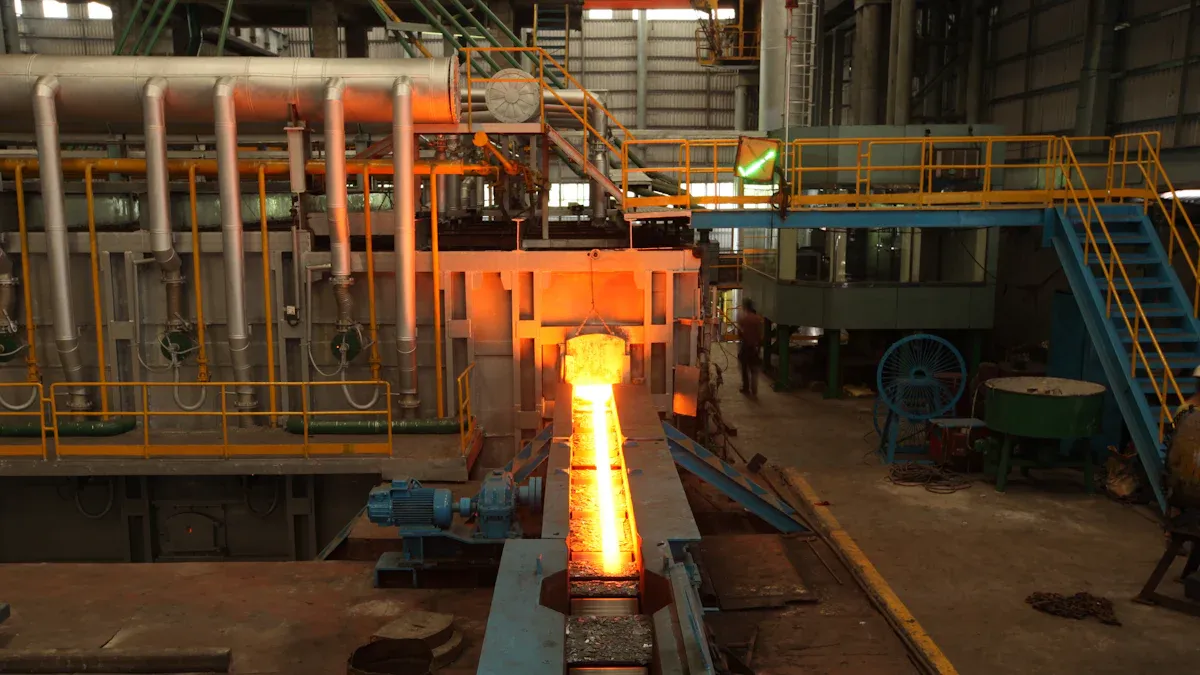
Чтобы сделать криго-сталь, вы должны выбрать хорошее сырье . Вам нужна очень чистая железная руда и кремний. Чистые материалы помогают стали лучше работать в электрических устройствах. Если материалы чистые, сталь имеет лучшее удельное сопротивление и магнитную силу. Если есть примеси, магнитные домены не могут хорошо двигаться. Это делает сталь менее полезной для своей работы. Добавление большего количества кремния повышает удельное сопротивление и снижает потери энергии. Но это также усложняет обработку стали и ее обработку.
Вот таблица, показывающая Типичный химический состав электротехнических сталей:
Тип стали |
Номинальный состав |
Основная цель |
Ключевые эффекты |
|---|---|---|---|
Электротехническая сталь (кремниевая сталь) |
2,0% – 4,0% |
Магнитные свойства |
Повышенная проницаемость, снижение потерь в сердечнике |
Высококремниевая сталь |
4,0% и выше |
Применение магнитных сердечников |
Превосходные магнитные характеристики, высокое удельное сопротивление |
Шераксин придерживается строгих правил при выборе сырья. Они знают, как найти лучшую кремниевую сталь. Такой осторожный подход помогает Sheraxin производить кригостали, которые всегда хороши. Использование чистых материалов означает, что сталь хорошо работает в современных электроинструментах.
Выбрав лучшие материалы, вы плавите их. В электродуговой печи для плавления смеси используются сильные электрические дуги. Эти дуги могут нагреваться до 3000°C. Печь позволяет менять состав стали во время ее плавления. Вы можете изменить ток, напряжение и мощность, чтобы получить правильное сочетание. Этот шаг удаляет плохие материалы и делает сталь ровной и качественной.
Шераксин использует современные печи и рафинировочные машины. Эти инструменты дают вам множество преимуществ:
При необходимости вы можете производить больше или меньше стали.
Вы можете использовать различное сырье, например лом или железо прямого восстановления.
Вы получаете сталь с меньшим количеством вредных веществ, что отлично подходит для кригостали.
Sheraxin производит много критической стали и продает ее по всему миру. Китай, где работает Sheraxin, производит более половины мирового производства кригостали. Это означает, что вы можете рассчитывать на стабильную поставку Шераксина и отличные результаты.
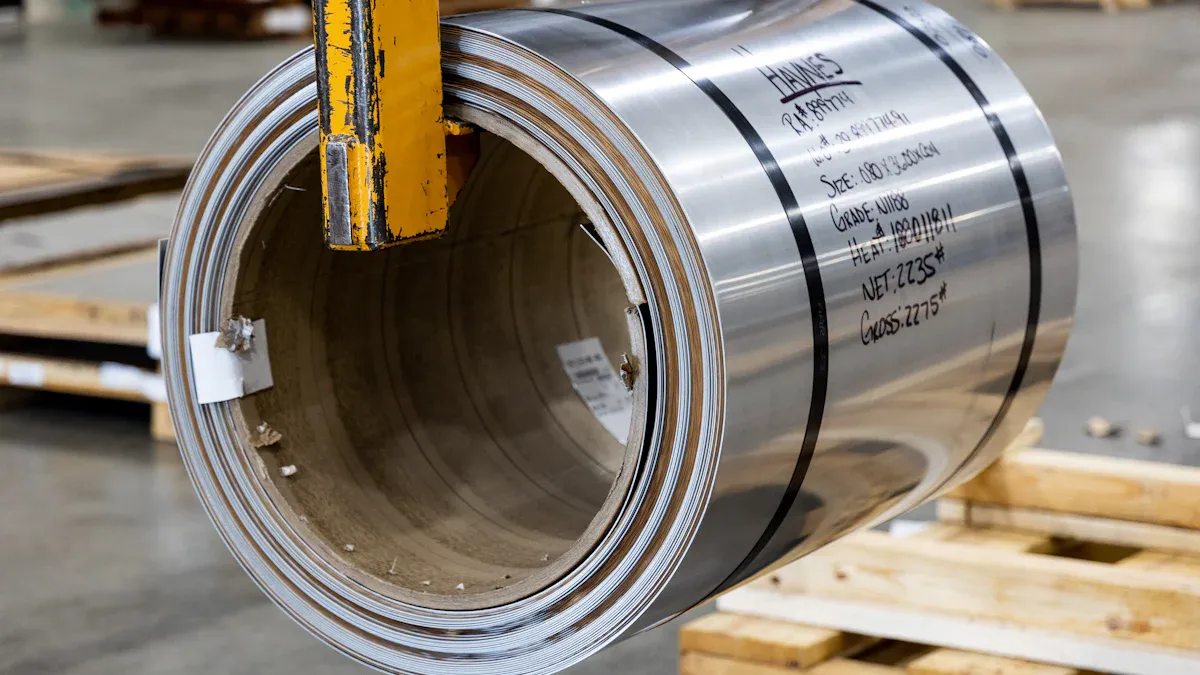
Вы начинаете с изготовления слитков из стального сплава с высоким содержанием кремния. Эти слитки подвергаются горячей прокатке в тонкие полосы. После горячей прокатки полосы отжигаются в специальной атмосфере. Этот шаг поможет создать уникальную текстуру стали. Далее полосы подвергают холодной прокатке при комнатной температуре. Холодная прокатка делает полосы тоньше - от 0,1 до 0,5 мм. Этот шаг также улучшает структуру зерна и делает сталь прочнее.
Вот основные этапы процесса холодной прокатки криго сталь :
Литье : Сплав стали с высоким содержанием кремния отливают в слитки.
Горячая прокатка : слитки подвергают горячей прокатке в тонкие полосы.
Отжиг : Полоски подвергаются отжигу для формирования специальной зернистой текстуры.
Холодная прокатка : Полосы подвергаются холодной прокатке до конечной толщины.
Холодная прокатка образует текстуру Госса. Эта текстура выравнивает зерна по направлению прокатки. Выстроенные в ряд зерна улучшают магнитные свойства и снижают потери в сердечнике. Сталь имеет более высокую проницаемость и лучше работает в электротехнике.
Ключевые преимущества холоднокатаной электротехнической стали |
Описание |
|---|---|
Направленные магнитные свойства |
Плотность магнитного потока в направлении прокатки выше до 30%. |
Снижение потерь в сердечнике |
Значения потерь в сердечнике составляют 0,9–1,5 Вт/кг при 1,7T/50 Гц. |
Повышенная эффективность |
Трансформаторы, использующие эту сталь, могут достигать энергоэффективности 97-99%. |
Улучшенная проницаемость |
Высокая проницаемость в направлении прокатки, часто в пределах 1500-1800. |
Методы ориентации зерен помогают зернам в кристалической стали выровняться по пути магнитного потока. Это облегчает намагничивание и снижает потери в сердечнике. Добавление кремния помогает зернам ориентироваться в направлении легкого намагничивания. Когда используется напряжение, намагниченность соответствует напряжению. Это облегчает намагничивание. Если используется давление, намагниченность идет в сторону давления. Это усложняет намагничивание.
Ориентация зерен в электротехнической стали позволяет магнитным доменам выстраиваться в линию с магнитным полем. Это снижает потери на пиннинг доменных стенок и гистерезис. Сталь лучше работает в трансформаторах и других электрических устройствах. Хорошее выравнивание зерен важно как для магнитных, так и для механических свойств.
Кончик: Зернистая сталь лучше всего подходит для изготовления сердечников трансформаторов. Это экономит энергию и помогает трансформаторам работать лучше.
Вы нагреваете сталь , чтобы изменить ее зернистую структуру. Это помогает стали лучше работать с магнитами. Отжиг состоит из трех основных этапов. Сначала вы нагреваете сталь до температуры от 550°C до 700°C. Далее вы некоторое время держите сталь при этой температуре. Наконец, вы даете стали медленно остыть.
Во время отжига сталь проходит различные стадии. На этапе восстановления сталь нагревают ниже точки рекристаллизации. Этот шаг снижает стресс и потерю сердечника. На этапе рекристаллизации сталь нагревают выше температуры рекристаллизации. Образуются новые зерна, и зерна становятся больше. На этапе роста зерен вы поддерживаете сталь горячей, чтобы зерна могли расти больше.
Если отжигать при более низких температурах, сталь меняется меньше. Но потери в ядре все равно снижаются. При более высоких температурах образуются новые зерна. Магнитные свойства стали становятся еще лучше. Отжиг также возвращает магнитные свойства и изменяет микроструктуру. Это помогает снизить потери мощности.
Выводы |
Описание |
|---|---|
Восстановление магнитных свойств |
Отжиг возвращает некоторые магнитные свойства за счет восстановления и рекристаллизации. |
Изменения микроструктуры |
Микроструктура сильно меняется при отжиге, что влияет на магнитные потери. |
Поведение при потере мощности |
Потери мощности изменяются в зависимости от направления деформации, и это объясняется микроструктурой. |
Обезуглероживание удаляет углерод из стали. Вы нагреваете сталь до высоких температур, обычно выше 700°C. Углерод реагирует с такими газами, как кислород или водород, и покидает сталь. Этот шаг делает сталь мягче, и ей легче придавать форму. Это также помогает стали лучше работают с магнитами и снижают потери в сердечнике. Когда вы сокращаете содержание углерода до уровня менее 0,06%, вы прекращаете старение и уменьшаете вихревые токи. Это изменение повышает электрическое сопротивление и помогает трансформаторам работать лучше.
Обезуглероживание означает удаление углерода из поверхностного слоя стали. Это происходит при нагревании высокоуглеродистой стали в атмосфере углекислого газа. В этом процессе используются обратимые реакции для снижения содержания углерода.
После отжига и обезуглероживания на сталь наносится тонкое изолирующее покрытие. Покрытие обычно имеет толщину от 2 до 5 микрометров. Это помогает снизить потери на вихревые токи и разделить слои стали. Вы можете выбрать различные покрытия:
Тип покрытия |
Характеристики |
|---|---|
Органическое покрытие (C3) |
Лак, работающий при температуре около 180°C. |
Полуорганическое покрытие (C6) |
Смесь органических и неорганических веществ, подходит для сварки. |
Покрытие увеличивает растягивающее напряжение, что уменьшает магнитные домены и повышает производительность. Он защищает сталь от ржавчины и продлевает срок ее службы. Покрытие сохраняет прочность и надежность стали в сердечниках трансформаторов. Вы получаете меньше шума, меньшие потери энергии и большую долговечность.
Изолирующее покрытие увеличивает растягивающее напряжение и уменьшает магнитные домены, что повышает производительность.
Это помогает стали противостоять ржавчине и оставаться прочной.
Покрытие разделяет стальные детали, снижает потери на вихревые токи и улучшает работу стали.
Вы должны вырезать стальные пластины CRGO . Очень осторожно ламинируйте Это поможет вам получить правильные формы и размеры сердечников трансформатора и деталей двигателя. Сначала вы проверяете стальные рулоны, чтобы убедиться, что они в порядке. Вы посмотрите на их размер и поверхность. После проверки вы разрезаете большие катушки на тонкие полоски. Вам нужно быть осторожным, чтобы не тратить сталь зря. Затем вы используете быстрые прессы или лазерные резаки, чтобы придать им особую форму. Эти формы могут быть E, I или L.
Вот как происходит процесс резки:
Вы проверяете рулоны стали CRGO на качество и размер.
Вы разрезаете катушки на тонкие полоски для ламинирования.
Вы используете дырокол или лазерный резак, чтобы придать нужные вам формы.
То, как вы режете сталь, меняет ее магнитные свойства и точность. Лазерная резка может привести к образованию горячей области, которая повредит магнитным свойствам. Потери могут возрасти более чем на 100% по сравнению с механической резкой. Механическая резка также может вызвать напряжение и погнуть края. Это ухудшает магнитные характеристики. Вам необходимо выбрать лучший метод резки, чтобы сохранить сильные магнитные свойства стали.
Метод резки |
Влияние на магнитные свойства |
Точность размеров |
|---|---|---|
Лазерная резка |
Может увеличить потери, горячая зона |
Очень точно |
Механическая резка |
Может вызвать стресс, плохие края |
Высокая точность |
Вы должны протестировать и проверить каждую ламинацию перед ее отправкой. Эти проверки позволяют убедиться, что сталь соответствует жестким правилам в отношении электрических и размерных свойств. Вы используете разные тесты:
Тип теста |
Описание |
|---|---|
Тест химического состава |
Проверяет, какие химические вещества содержатся в стали. |
Испытание механических свойств |
Смотрит на то, насколько прочна и эластична сталь. |
Испытание на твердость |
Проверяет, насколько сложно проткнуть сталь. |
Ультразвуковой контроль (UT) |
Находит проблемы внутри стали. |
Вы также проверяете значения толщины, ширины и потерь в сердечнике. Толщина может быть от 0,18 мм до 0,35 мм. Ширина может быть от 50 мм до 1050 мм. Потери в сердечнике должны быть низкими: максимальное значение составляет 0,85 Вт/кг для толщины 0,23 мм. Для достижения наилучшего качества коэффициент ламинирования должен составлять 97,5%.
Совет: Тщательная резка и тестирование помогут вам получить пластины из стали CRGO, которые хорошо работают в трансформаторах и двигателях. Вы сохраняете низкие потери и высокую эффективность.
Каждый шаг в производстве кригостали меняет ее работу. Горячая прокатка, покрытие кремниевым сплавом и отжиг помогают стали работать лучше. Эти шаги делают сталь пригодной для трансформаторов и двигателей. Но могут быть проблемы. Ошибки при прокатке, плохой отжиг или проблемы с покрытием могут повредить сталь.
Приложение |
Требования к производительности |
|---|---|
Трансформеры |
Низкие потери в сердечнике, высокая проницаемость, отличная плотность магнитного потока |
Электродвигатели |
Низкие потери в сердечнике, высокая проницаемость, отличная плотность магнитного потока |
Сертифицированная продукция соответствует строгим правилам. Они помогают вашим устройствам работать хорошо и служить дольше.
CRGO означает холоднокатаную текстурированную сталь . Эта сталь используется в электрических трансформаторах. Зерна выстроены в ряд, что способствует перемещению магнитного потока. Это снижает потери энергии.
Кремний добавляется для того, чтобы сталь лучше сопротивлялась электричеству. Это помогает снизить потери в сердечнике и усилить магнитные свойства. Кремний также делает сталь тверже, поэтому с ним следует быть осторожным.
Ориентация зерен выравнивает зерна по магнитному полю. Это дает лучшие магнитные характеристики и меньшие потери энергии. Благодаря этому трансформаторы работают более эффективно.
Да, сталь CRGO можно перерабатывать. Вы плавите его и используете для изготовления новых стальных вещей. Переработка экономит ресурсы и энергию.
Листы стали CRGO обычно имеют толщину от 0,18 до 0,35 мм. Более тонкие листы помогают снизить потери в сердечнике трансформаторов.


