
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 04.08.2026 Herkunft: Website


Globalisierte Lieferketten erfordern, dass Hersteller von Motoren, Transformatoren und Generatoren Materialien über mehrere Regionen hinweg beschaffen, was eine strikte Verknüpfung internationaler Materialstandards erforderlich macht. Sich auf Nennäquivalente zu verlassen, ohne die zugrunde liegenden magnetischen und physikalischen Eigenschaften – wie Kernverlust, Permeabilität und Dicke – zu überprüfen, führt zu katastrophalen Effizienzeinbußen, übermäßiger Wärmeentwicklung oder mechanischem Versagen während der Stanzvorgänge.
Das Navigieren in den technischen Nuancen zwischen ASTM, IEC, EN, JIS, GB und neuen Standards wie Indiens BIS (IS) ist für die Beschaffungstechnik von entscheidender Bedeutung. Eine Nichtübereinstimmung der Testfrequenzen oder Beschichtungsspezifikationen kann einen gesamten Produktionslauf gefährden. Dieser Leitfaden bietet einen definitiven Rahmen für die Bewertung und Querverweise auf globaler Ebene Elektrostahlsorten , um eine exakte Leistungsgleichheit sicherzustellen und Beschaffungsrisiken zu mindern.

Die Standardisierungsgrundlagen sind unterschiedlich: ASTM-Standards bewerten den Kernverlust typischerweise bei 60 Hz (nordamerikanischer Standard), während IEC-, EN-, JIS-, GB- und IS-Standards bei 50 Hz bewerten und eine mathematische Umrechnung für eine genaue Äquivalenz erfordern.
Die Nomenklatur gibt Aufschluss über die Leistung: Die meisten globalen Standards (EN, JIS, GB) kodieren den maximalen Kernverlust und die Nenndicke direkt in der Sortenbezeichnung (z. B. gibt M270-50A 2,70 W/kg bei 0,50 mm an).
Werksmarken im Vergleich zu nationalen Standards: Hochleistungskonstruktionen beziehen sich häufig auf proprietäre kommerzielle Güten (z. B. die JN-Serie von JFE oder die Spezialbleche von Nippon Steel), die systematisch auf standardisierte ASTM- oder IEC-Äquivalente zurückgeführt werden müssen.
Die Gleichwertigkeit der Beschichtung ist entscheidend: Die Übereinstimmung mit der Grundstahlsorte reicht nicht aus; Isolationsbeschichtungen (z. B. ASTM C-5 vs. IEC EC-5) müssen ebenfalls ausgerichtet sein, um interlaminare Kurzschlüsse zu verhindern.
Eine Überprüfung ist obligatorisch: „Äquivalent“ bedeutet nicht „identisch“. Zur Validierung der magnetischen Eigenschaften vor der Massenbeschaffung sind Mühlentestzertifikate (MTCs), Überprüfungen der Dichteannahmen und Epstein-Rahmentests erforderlich.
Inhaltsverzeichnis
Um zu definieren, was bei der Maschinenkonstruktion eine gleichwertige Güte darstellt, müssen Kernverlust, magnetische Induktion, Dicke und mechanische Härte aufeinander abgestimmt sein. Ingenieure müssen grundlegende Industrieklassifizierungen erstellen, bevor sie Querverweise vornehmen. Kaltgewalzte nicht kornorientierte Materialien (CRNGO) werden für rotierende Maschinen wie Motoren und Generatoren verwendet. Kaltgewalzte kornorientierte Materialien (CRGO) unterstützen statische Transformatoren, bei denen der magnetische Fluss in eine einzige Vorzugsrichtung fließt.
Regionale Rahmenwerke entwickelten sich unabhängig voneinander, bevor sie an die internationalen IEC 60404-Benchmarks angepasst wurden. Europäische (EN/DIN), japanische (JIS), chinesische (GB/T), indische (IS), russische (GOST) und amerikanische (ASTM) Standards interagieren unterschiedlich mit diesen globalen Basislinien. Der größte Unterschied liegt in den Testmethoden. Nordamerikanische Standards prüfen magnetische Eigenschaften bei 60 Hz. Der Rest der Welt testet mit 50 Hz. Sie können einen 60-Hz-Kernverlustwert nicht direkt mit einem 50-Hz-Wert vergleichen, ohne spezifische Umrechnungsfaktoren anzuwenden, die auf der Dicke und Legierungszusammensetzung des Materials basieren.
Um einen echten Äquivalenzrahmen zu etablieren, müssen Ingenieurteams mehrere Kernparameter bewerten, die über den einfachen Sortennamen hinausgehen. Eine einfache Querverweistabelle übersieht oft die subtilen metallurgischen Unterschiede, die bestimmen, wie sich ein Material unter Last verhält. Wir schauen zu spezifische Erfolgskriterien bei der Validierung einer alternativen Materialquelle.
Maximaler Kernverlust bei der angestrebten Betriebsinduktion (normalerweise 1,5 T oder 1,7 T).
Minimale magnetische Polarisation bei bestimmten Magnetfeldstärken (z. B. 2500 A/m, 5000 A/m, 10000 A/m).
Stapelfaktor und Laminierungsfaktor, die bestimmen, wie viel aktives magnetisches Material in ein bestimmtes Kernvolumen passt.
Mechanische Eigenschaften wie Streckgrenze, Zugfestigkeit und Vickers-Härte, die sich direkt auf den Matrizenverschleiß beim Stanzen auswirken.
Art, Dicke und Wärmebeständigkeit der Isolierbeschichtung.
Bei der Bewertung von CRNGO im Vergleich zu CRGO kann die Terminologie zwischen den Regionen manchmal verschwimmen. CRNGO ist so konstruiert, dass es isotrope magnetische Eigenschaften aufweist, was bedeutet, dass es in alle Richtungen relativ gleich funktioniert. Dadurch ist es ideal für die rotierenden Magnetfelder von Elektromotoren. CRGO wird verarbeitet, um die Kristallstruktur des Siliziumstahls in Walzrichtung auszurichten und so weitaus bessere magnetische Eigenschaften in dieser Richtung zu erzielen, was perfekt für die stationären Flusspfade in Transformatoren ist.
Materialtyp |
Primäre Anwendung |
Magnetische Eigenschaften |
Typischer Siliziumgehalt |
|---|---|---|---|
CRNGO (nicht orientiert) |
Motoren, Generatoren, Lichtmaschinen |
Isotrop (gleich in alle Richtungen) |
0,5 % bis 3,2 % |
CRGO (kornorientiert) |
Leistungstransformatoren, Verteilungstransformatoren |
Anisotrop (stark gerichtet) |
3,0 % bis 3,5 % |
Die Diskrepanz bei der Testhäufigkeit bleibt die größte Hürde bei der globalen Beschaffung. Nordamerikanische Netze arbeiten mit 60 Hz, daher bewerten die ASTM-Standards den Kernverlust natürlich bei dieser Frequenz. Europäische und asiatische Netze arbeiten mit 50 Hz. Da der Kernverlust aufgrund von Wirbelstrom- und Hystereseeffekten nichtlinear mit der Frequenz zunimmt, weist ein Material mit einer Nennleistung von 1,50 W/kg bei 50 Hz einen deutlich höheren Verlust auf – oft etwa 1,95 bis 2,10 W/kg –, wenn es bei 60 Hz getestet wird. Beschaffungsingenieure müssen empirische Umrechnungsformeln verwenden oder spezifische 50/60-Hz-Testdaten vom Werk anfordern, um dies sicherzustellen Elektrostahl erfüllt die Designanforderungen.
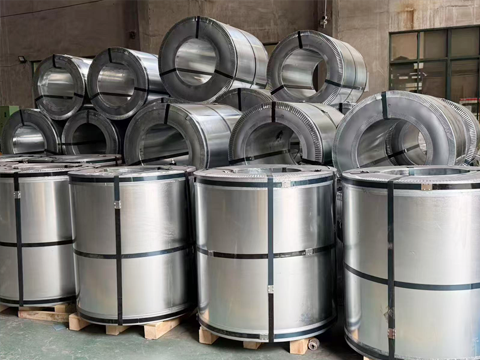
Die nordamerikanische Beschaffung stützt sich stark auf ASTM-Spezifikationen. ASTM A677 deckt vollständig verarbeitete, nicht orientierte Materialien ab. ASTM A683 schreibt Anforderungen für halbverarbeitete, nicht orientierte Varianten vor. ASTM A876 regelt kornorientierte Sorten für die Energieverteilung. Diese Spezifikationen bestimmen sowohl die Testparameter als auch die akzeptablen physikalischen Toleranzen für inländische Mühlen.
Die ASTM-Nomenklatur unterscheidet sich erheblich von internationalen Pendants. Eine Bezeichnung wie 47F165 gliedert sich in bestimmte imperiale Maßeinheiten. „47“ gibt die Nenndicke in Tausendstel Zoll (0,047 Zoll) an. Das „F“ weist auf ein vollständig verarbeitetes Material hin. „165“ gibt den maximalen Kernverlustgrenzwert von 1,65 W/lb an, getestet bei 1,5 Tesla und 60 Hz. Bei der internationalen Beschaffung müssen Ingenieure diese ASTM-Kernverlustwerte von W/lb bei 60 Hz auf W/kg bei 50 Hz umrechnen, um geeignete IEC- oder EN-Äquivalente zu finden.
Vollständig verarbeitete Materialien (ASTM A677) verlassen das Werk mit vollständig entwickelten magnetischen Eigenschaften. Der Hersteller stanzt lediglich die Lamellen und montiert den Kern. Halbverarbeitete Materialien (ASTM A683) erfordern nach dem Stanzen einen abschließenden Spannungsarmglühprozess, um ihre magnetischen Nenneigenschaften zu erreichen. Durch diesen Glühschritt werden die beim Stanzvorgang entstehenden mechanischen Spannungen beseitigt, die andernfalls die magnetische Leistung beeinträchtigen würden.
Beispiel einer ASTM-Klasse |
Dicke (Zoll/mm) |
Max. Kernverlust (W/lb bei 60 Hz) |
Ungefähres 50-Hz-Äquivalent (W/kg) |
|---|---|---|---|
36F145 |
0,036' / 0,91mm |
1.45 |
~2,50 |
47F165 |
0,047'/1,19mm |
1.65 |
~2,85 |
64F200 |
0,064'/1,63mm |
2.00 |
~3,45 |
Kornorientierte Materialien gemäß ASTM A876 folgen einer etwas anderen Namenskonvention. Eine Güteklasse wie 27G051 weist eine Dicke von 0,0106 Zoll (0,27 mm) auf, „G“ für kornorientiert, und einen maximalen Kernverlust von 0,51 W/lb bei 1,5 T und 60 Hz. Die Prüfung dieser Materialien basiert stark auf der Epstein-Rahmenmethode, die die magnetischen Eigenschaften standardisierter rechteckiger Streifen misst, die aus der Spule geschnitten werden. Der Epstein-Test bleibt der Goldstandard für die Validierung von Mühlentestzertifikaten anhand der ASTM-Anforderungen.
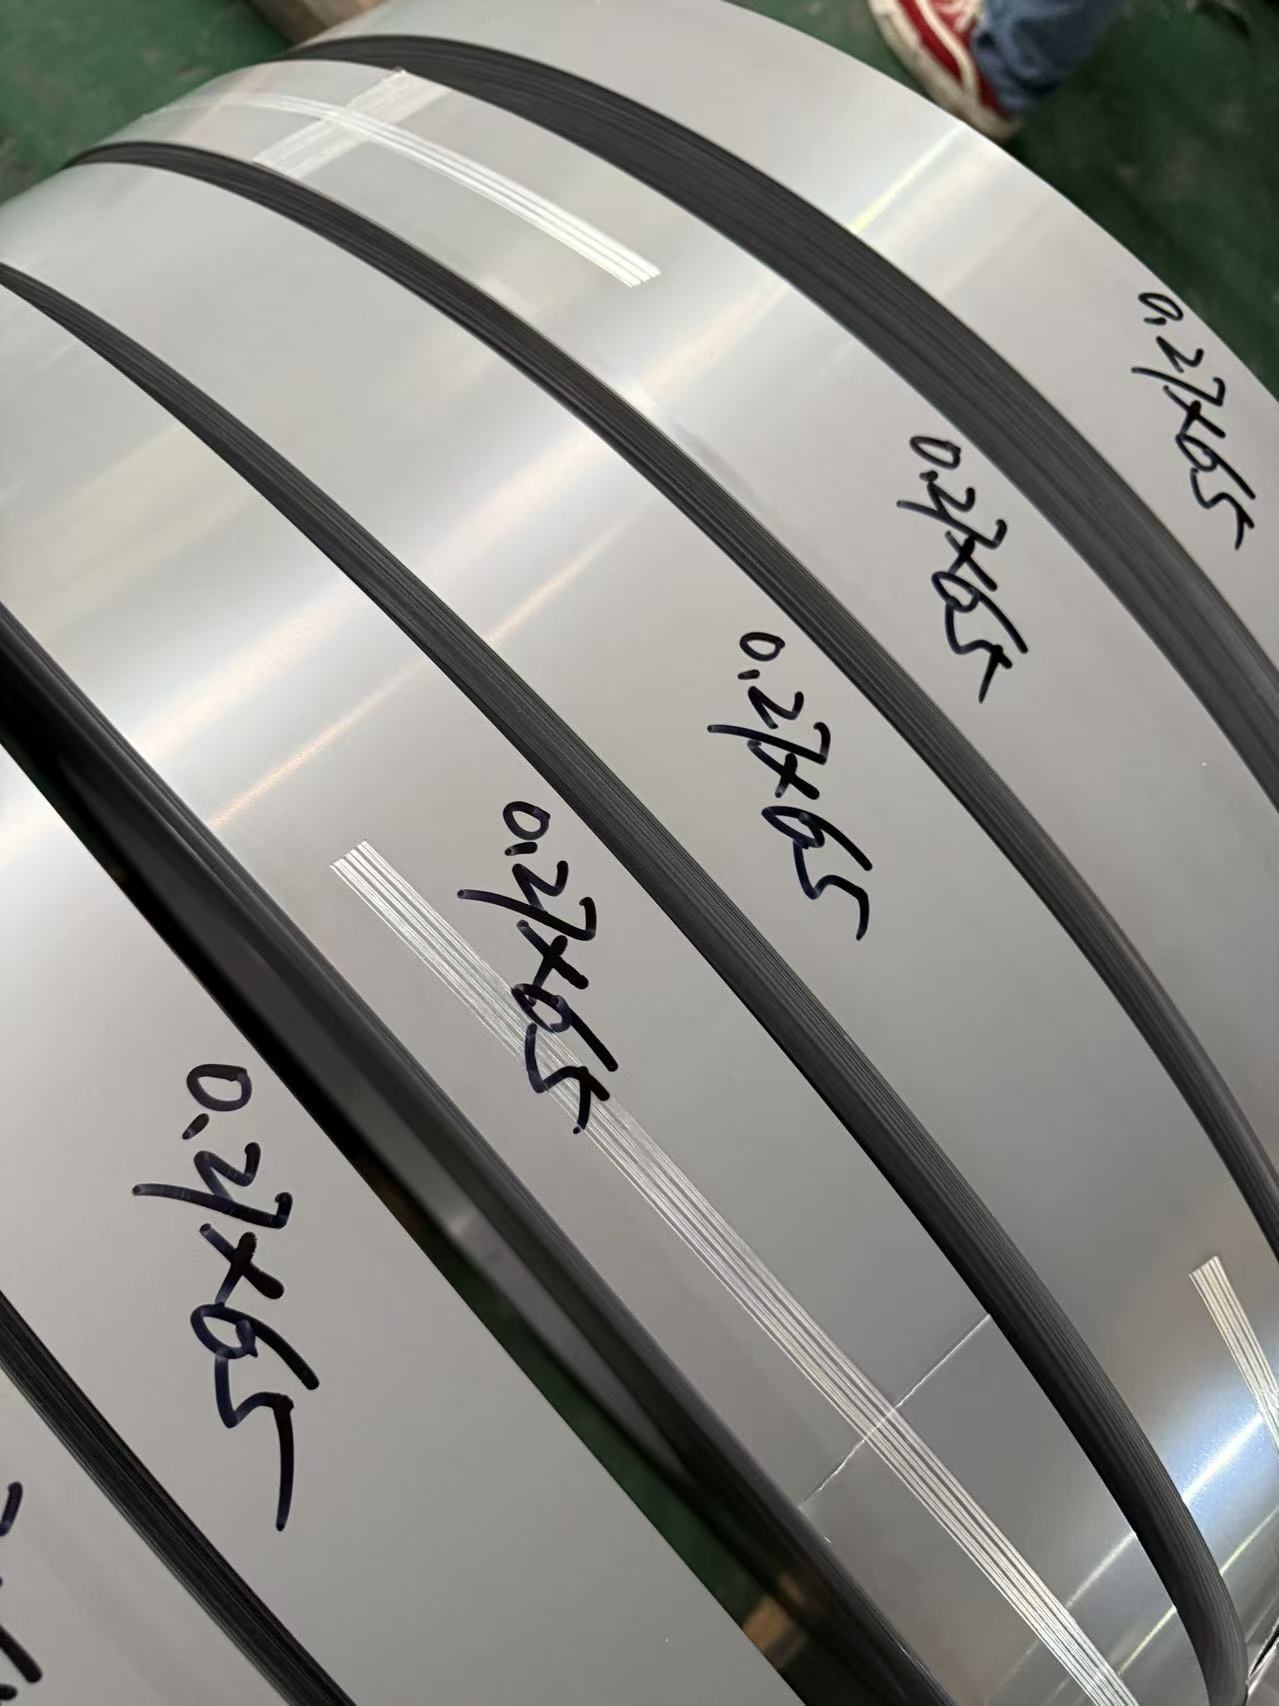
Europäische und internationale Märkte nutzen EN 10106 und IEC 60404-8-4 für nicht orientierte Güten. Kornorientierte Materialien fallen unter EN 10107 und IEC 60404-8-7. Diese Standards bilden die Grundlage für die meisten globalen Fertigungen außerhalb Nordamerikas. Sie bieten ein klares, auf Metriken basierendes Nomenklatursystem, das die physikalischen und magnetischen Fähigkeiten des Materials direkt kommuniziert.
Die Entschlüsselung der europäischen Namenskonvention liefert genaue Leistungskennzahlen. Nehmen Sie als Beispiel die Sorte M330-50A. Das „M“ steht für magnetischen Stahl. Die Angabe „330“ gibt einen maximalen spezifischen Gesamtverlust von 3,30 W/kg an, getestet bei 1,5 Tesla und 50 Hz. „50“ steht für eine Nenndicke von 0,50 mm. Das „A“ bedeutet ein nicht ausgerichtetes, vollständig verarbeitetes Blatt. Ältere deutsche DIN-Normen wie die DIN 46400 finden sich noch auf älteren Bauplänen. Sie müssen diese historischen Bezeichnungen modernen EN/IEC-Äquivalenten zuordnen, um die Kompatibilität mit der aktuellen Lieferkette sicherzustellen.
Die Reihe IEC 60404 ist umfangreich und umfasst nicht nur Materialspezifikationen, sondern auch die genauen Prüfmethoden, die zu deren Validierung erforderlich sind. IEC 60404-2 definiert die Epstein-Rahmenprüfverfahren und stellt sicher, dass ein Werk in Deutschland und ein Werk in Südkorea genau den gleichen physikalischen Aufbau zur Messung von Kernverlust und Permeabilität verwenden. Diese Standardisierung ermöglicht es Beschaffungsteams, Materialien zuverlässig weltweit zu beschaffen.
EN/IEC-Klasse |
Dicke (mm) |
Max. Kernverlust (W/kg bei 50 Hz, 1,5 T) |
Min. Polarisation (Tesla bei 5000 A/m) |
|---|---|---|---|
M230-35A |
0.35 |
2.30 |
1.60 |
M270-50A |
0.50 |
2.70 |
1.60 |
M330-50A |
0.50 |
3.30 |
1.60 |
M400-65A |
0.65 |
4.00 |
1.60 |
Beim Umgang mit kornorientierten Materialien nach EN 10107 verschiebt sich die Nomenklatur geringfügig. Eine Sorte wie M140-30S weist einen maximalen Kernverlust von 1,40 W/kg bei 1,7 Tesla und 50 Hz, eine Dicke von 0,30 mm und „S“ für herkömmliches kornorientiertes Material auf. Bei Typen mit hoher Permeabilität wird „P“ anstelle von „S“ verwendet, was Materialien bezeichnet, die verarbeitet wurden, um eine noch schärfere Kristallausrichtung zu erreichen, was zu geringeren Verlusten und höheren Induktionsniveaus führt. Diese hochpermeablen Typen sind für die Einhaltung strenger Energieeffizienzvorschriften in modernen Transformatorkonstruktionen unerlässlich.
Japanische Industriestandards orientieren sich strikt an den IEC-Methoden und unterstützen gleichzeitig einige der weltweit fortschrittlichsten proprietären Mühlenfunktionen. JIS C 2552 regelt nichtorientierte Bleche, während JIS C 2553 die kornorientierte Produktion abdeckt. Das JIS-Nomenklaturformat weist direkte strukturelle Ähnlichkeiten mit IEC-Standards auf, sodass Querverweise für Basismaterialien relativ einfach möglich sind.
Eine Standard-JIS-Bezeichnung wie 50A290 weist auf eine Dicke von 0,50 mm („50“), einen vollständig verarbeiteten, nicht orientierten Status („A“) und einen maximalen Kernverlust von 2,90 W/kg bei 50 Hz („290“) hin. Allerdings weicht die Marktrealität häufig von den Standardbezeichnungen ab. Japanische Werke wie JFE Steel und Nippon Steel dominieren den Markt für hocheffiziente Dünnbleche. Ingenieure stoßen häufig auf proprietäre kommerzielle Serien wie die JN-, JNP- oder JN-H-Typen von JFE. Sie müssen diese proprietären Bezeichnungen mithilfe der spezifischen technischen Datenblätter des Werks systematisch auf Standard-JIS- oder ASTM-Benchmarks zurückführen.
Die von japanischen Mühlen entwickelten proprietären Qualitäten verschieben oft die Grenzen dessen, was innerhalb des Standard-JIS-Rahmens möglich ist. Beispielsweise könnte die Norm JIS C 2552 bei einem bestimmten Kernverlust für eine Dicke von 0,35 mm ihren Höhepunkt erreichen, aber eine proprietäre Sorte von Nippon Steel könnte bei derselben Dicke eine Reduzierung des Kernverlusts um 10 bis 15 % bieten. Dies wird durch fortschrittliche metallurgische Kontrolle, Optimierung des Silizium- und Aluminiumgehalts und den Einsatz hochspezialisierter Walz- und Glühtechniken erreicht.
JIS-Klasse |
Dicke (mm) |
Max. Kernverlust (W/kg bei 50 Hz, 1,5 T) |
Äquivalente EN-Klasse |
|---|---|---|---|
35A230 |
0.35 |
2.30 |
M230-35A |
50A290 |
0.50 |
2.90 |
M290-50A |
50A470 |
0.50 |
4.70 |
M470-50A |
Bei der Beschaffung aus Japan ist es außerdem wichtig, die Bezeichnungen der Beschichtungen zu verstehen. JIS spezifiziert verschiedene Isolierbeschichtungen, die oft nach ihrer Zusammensetzung (organisch, anorganisch oder halborganisch) und ihrer beabsichtigten Anwendung (Stanzbarkeit, Schweißbarkeit oder Hochtemperaturbeständigkeit) kategorisiert werden. Die Sicherstellung, dass die JIS-Beschichtung den erforderlichen ASTM- oder IEC-Beschichtungsspezifikationen entspricht, ist ebenso wichtig wie die Übereinstimmung der magnetischen Eigenschaften. Eine Fehlanpassung kann hier zu schweren interlaminaren Kurzschlüssen und Kernversagen führen.

Die chinesische Fertigung verlässt sich auf das GB/T-Standardisierungsrahmenwerk. GB/T 2521.1 legt Anforderungen für nichtorientierte Materialien fest. GB/T 2521.2 deckt die getreideorientierte Produktion ab. Das chinesische Nomenklatursystem spiegelt direkt die Dicken- und Kernverlustmetriken der IEC wider und erleichtert so den internationalen Handel und die Materialsubstitution.
Eine typische chinesische Sorte wie 50W310 zerfällt logischerweise. „50“ bezeichnet eine Dicke von 0,50 mm. Das „W“ steht für nicht orientierten Elektrostahl . Der „310“ stellt einen maximalen Kernverlust von 3,10 W/kg bei 50 Hz dar. Die Realität der Umsetzung erfordert eine sorgfältige Überprüfung der Lieferanten. Die Konsistenz variiert erheblich zwischen chinesischen Tier-1-Werken wie Baosteel oder WISCO und kleineren Tier-2- oder Tier-3-Herstellern. Beschaffungsteams müssen Schwankungen bei den magnetischen Alterungsgrenzen und Maßtoleranzen bewältigen, die im Rahmen des breiteren GB/T-Dachs festgelegt sind.
Die magnetische Alterung ist ein entscheidender Faktor bei der Bewertung von GB/T-Materialien. Unter Alterung versteht man die Verschlechterung der magnetischen Eigenschaften im Laufe der Zeit, die typischerweise durch die Ausfällung von Kohlenstoff- und Stickstoffverunreinigungen in der Stahlmatrix verursacht wird. Tier-1-Mühlen nutzen fortschrittliche Vakuumentgasungstechniken, um diese Verunreinigungen auf ein vernachlässigbares Maß zu reduzieren und sicherzustellen, dass das Material nicht altert. Materialien aus Walzwerken niedrigerer Stufen können jedoch eine erhebliche Alterung aufweisen, was nach mehrmonatigem Einsatz zu erhöhten Kernverlusten und höheren Betriebstemperaturen im Feld führen kann.
GB/T-Klasse |
Dicke (mm) |
Max. Kernverlust (W/kg bei 50 Hz, 1,5 T) |
Typische Anwendung |
|---|---|---|---|
35W250 |
0.35 |
2.50 |
Hochleistungsmotoren |
50W310 |
0.50 |
3.10 |
Standard-Industriemotoren |
50W470 |
0.50 |
4.70 |
Kleine Geräte, Motoren mit geringer Leistung |
65W600 |
0.65 |
6.00 |
Kostengünstige Anwendungen mit geringem Arbeitszyklus |
Auch Maßtoleranzen erfordern eine strenge Überwachung bei der Beschaffung nach GB/T-Standards. Die Krone (der Dickenunterschied zwischen der Mitte und den Rändern der Spule) und der Randabfall müssen streng kontrolliert werden, um einen hohen Stapelfaktor sicherzustellen. Eine übermäßige Balligkeit führt zu lockeren Kernen, erhöhter Vibration und höherem akustischen Lärm in der fertigen Maschine. Fordern Sie bei der Qualifizierung eines neuen GB/T-Lieferanten immer detaillierte Dimensionsprüfberichte neben den Standard-Magnettestdaten an.
Der indische Markt unterliegt dem Bureau of Indian Standards (BIS). IS 648 schreibt Spezifikationen für CRNGO-Materialien vor. IS 3024 regelt CRGO-Materialien. Die indische Nomenklatur folgt einem ähnlichen metrischen Muster wie Europa und China. Eine Güteklasse wie 50C350 weist auf eine Dicke von 0,50 mm („50“), eine Standard-Kernverlustkategorie („C“) und einen maximalen Verlust von 3,50 W/kg („350“) hin.
Der Import von Materialien in den indischen Fertigungsmarkt erfordert die strikte Einhaltung des BIS-Zertifizierungsrahmens. Ausländische Mühlen müssen eine obligatorische BIS-Zertifizierung erhalten, um den indischen Markt beliefern zu können. Die Gleichwertigkeit auf dem Papier umgeht diese gesetzliche Anforderung nicht. Beschaffungsteams müssen sowohl die technische Gleichwertigkeit des Materials als auch den aktiven BIS-Zertifizierungsstatus des produzierenden Werks überprüfen, um Zollablehnungen und Unterbrechungen der Lieferkette zu vermeiden.
Der BIS-Zertifizierungsprozess ist streng. Dazu gehören Werksaudits durch indische Inspektoren, umfangreiche Materialtests in von der BIS zugelassenen Labors und eine kontinuierliche Überwachung der Einhaltung der Vorschriften. Dadurch wird sichergestellt, dass Materialien, die auf den indischen Markt kommen, strengen Qualitäts- und Sicherheitsstandards entsprechen. Für globale Hersteller, die Produktionsstätten in Indien errichten, ist die Navigation in dieser Zertifizierungslandschaft ebenso wichtig wie die Verwaltung der technischen Spezifikationen des Stahls selbst.
IS-Klasse (CRNGO) |
Dicke (mm) |
Max. Kernverlust (W/kg bei 50 Hz, 1,5 T) |
Äquivalente IEC-Klasse |
|---|---|---|---|
35C250 |
0.35 |
2.50 |
M250-35A |
50C350 |
0.50 |
3.50 |
M350-50A |
65C530 |
0.65 |
5.30 |
M530-65A |
Beim Vergleich von IS-Standards mit anderen globalen Rahmenwerken müssen Ingenieure auch auf die spezifischen Testbedingungen achten, die in IS 648 und IS 3024 dargelegt sind. Während sie im Allgemeinen mit IEC 60404 übereinstimmen, kann es geringfügige Abweichungen bei der Probenvorbereitung oder den Kalibrierungsanforderungen für Testgeräte geben. Verlassen Sie sich immer auf die tatsächlichen Daten des Mühlentestzertifikats, anstatt eine perfekte Ausrichtung ausschließlich auf der Grundlage der Sortenbezeichnung anzunehmen.
Mit mehr als 20 Jahren Erfahrung im Elektrostahlmarkt und über 16 Jahren Fertigungskompetenz, SHERAXIN liefert CRGO- und CRNGO-Spulen, -Bänder und -Bleche für Transformatorkerne und Elektrobleche. Unterstützt durch maßgeschneiderte Produktionskapazitäten und ein etabliertes internationales Liefernetzwerk unterstützt das Unternehmen Kunden weltweit bei der Beschaffung von Elektrostahlprodukten, die unterschiedliche magnetische, dimensionale, Verarbeitungs- und Lieferanforderungen erfüllen.
Fordern Sie für jede Charge vollständige Mühlentestzertifikate (MTCs) an, um den tatsächlichen Kernverlust und die Durchlässigkeit anhand der nominellen Standardanforderungen zu überprüfen.
Wenden Sie die richtigen mathematischen Umrechnungsfaktoren an, wenn Sie nordamerikanische 60-Hz-Daten mit internationalen 50-Hz-Spezifikationen vergleichen.
Validieren Sie die Kompatibilität der Isolierbeschichtung mit den Eigenschaften des Grundmetalls, um interlaminare Kurzschlüsse in gestapelten Kernen zu verhindern.
Auditieren Sie internationale Walzwerke der Stufen 2 und 3 speziell auf die Einhaltung der magnetischen Alterung und die Dickenkonsistenz über alle Spulenbreiten hinweg.
Überprüfen Sie den aktiven BIS-Zertifizierungsstatus für jedes Werk, das Materialien für den indischen Fertigungsmarkt liefert.
A: Eine direkte Substitution erfordert eine Neuberechnung der Kernverlustwerte. ASTM testet bei 60 Hz, während EN bei 50 Hz testet. Sie müssen vor dem Ersetzen einen Umrechnungsfaktor basierend auf Dicke und Legierung anwenden, um eine echte magnetische Äquivalenz sicherzustellen.
A: In der EN-Nomenklatur gibt das „A“ an, dass es sich bei dem Material um ein nichtorientiertes, vollständig verarbeitetes Stahlblech handelt, das ohne zusätzliches Glühen zum Stanzen und Stapeln bereit ist.
A: Proprietäre Qualitäten von Mühlen übertreffen häufig die nationalen Mindeststandards. Sie bieten möglicherweise engere Dickentoleranzen, geringere Kernverluste oder spezielle Beschichtungen, die in den Standard-JIS- oder GB/T-Rahmenwerken nicht explizit definiert sind.
A: Ja. Das Bureau of Indian Standards schreibt vor, dass der gesamte importierte Elektrostahl aus einem BIS-zertifizierten Werk stammen muss. Die technische Gleichwertigkeit allein reicht für die Zollabwicklung nicht aus.
A: Isolierbeschichtungen verhindern, dass elektrische Ströme zwischen gestapelten Lamellen überspringen. Wenn Sie eine Sorte austauschen, aber eine minderwertige oder inkompatible Beschichtung verwenden, führen die daraus resultierenden interlaminaren Kurzschlüsse zu starker Überhitzung und Effizienzverlusten.


