
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 04-08-2026 منبع: سایت


زنجیرههای تأمین جهانیشده، تولیدکنندگان موتورها، ترانسفورماتورها و ژنراتورها را ملزم میکند تا مواد را در مناطق مختلف تهیه کنند، که نیاز به ارجاع متقابل دقیق استانداردهای بینالمللی مواد دارد. تکیه بر معادلهای درجه اسمی بدون تأیید ویژگیهای مغناطیسی و فیزیکی زیربنایی - مانند تلفات هسته، نفوذپذیری و ضخامت - منجر به افت فاجعهبار راندمان، تولید گرمای بیش از حد، یا خرابی مکانیکی در طول عملیات مهر زنی میشود.
پیمایش تفاوت های فنی بین ASTM، IEC، EN، JIS، GB و استانداردهای نوظهور مانند BIS هند (IS) برای مهندسی تدارکات حیاتی است. عدم تطابق در فرکانس های تست یا مشخصات پوشش می تواند کل دوره تولید را به خطر بیندازد. این راهنما چارچوبی قطعی برای ارزیابی و ارجاع متقابل جهانی ارائه می دهد نمرات فولاد برق برای اطمینان از هم ارزی عملکرد دقیق و کاهش خطرات منبع یابی.

خطوط پایه استانداردسازی متفاوت است: استانداردهای ASTM معمولاً تلفات هسته را در 60 هرتز (استاندارد آمریکای شمالی) ارزیابی میکنند، در حالی که استانداردهای IEC، EN، JIS، GB و IS در 50 هرتز ارزیابی میشوند که برای معادلسازی دقیق نیاز به تبدیل ریاضی دارند.
نامگذاری عملکرد را نشان می دهد: اکثر استانداردهای جهانی (EN، JIS، GB) حداکثر تلفات هسته و ضخامت اسمی را مستقیماً در تعیین درجه رمزگذاری می کنند (به عنوان مثال، M270-50A 2.70 W/kg را در 0.50 میلی متر نشان می دهد).
برندهای آسیاب در مقابل استانداردهای ملی: طرحهای با کارایی بالا اغلب به نمرات تجاری اختصاصی (مثلاً سری JN JFE یا ورقهای تخصصی Nippon Steel) اشاره میکنند که باید به طور سیستماتیک به معادلهای استاندارد ASTM یا IEC رمزگشایی شوند.
هم ارزی پوشش بسیار مهم است: تطبیق درجه فولاد پایه کافی نیست. پوشش های عایق (به عنوان مثال، ASTM C-5 در مقابل IEC EC-5) باید برای جلوگیری از اتصال کوتاه بین لایه ای هم تراز شوند.
راستیآزمایی اجباری است: «معادل» به معنای «یکسان» نیست. گواهیهای آزمایش آسیاب (MTC)، بررسیهای فرضی چگالی، و آزمایش قاب اپشتاین برای تأیید خواص مغناطیسی قبل از خرید انبوه مورد نیاز است.
فهرست مطالب
تعریف اینکه چه چیزی یک درجه معادل در طراحی ماشین را تشکیل می دهد، نیاز به تطبیق هسته، القای مغناطیسی، ضخامت و سختی مکانیکی دارد. مهندسان باید قبل از ارجاع متقابل طبقه بندی های صنعتی اساسی را ایجاد کنند. مواد نورد سرد غیر دانه گرا (CRNGO) در خدمت ماشین آلات دوار مانند موتورها و ژنراتورها هستند. مواد نورد سرد دانه گرا (CRGO) از ترانسفورماتورهای ساکن پشتیبانی می کنند که در آن شار مغناطیسی در یک جهت ترجیحی حرکت می کند.
چارچوب های منطقه ای قبل از همسویی با معیارهای بین المللی IEC 60404 به طور مستقل تکامل یافته اند. استانداردهای اروپایی (EN/DIN)، ژاپنی (JIS)، چینی (GB/T)، هندی (IS)، روسی (GOST) و آمریکایی (ASTM) با این خطوط پایه جهانی تعامل متفاوتی دارند. مهم ترین واگرایی در روش های تست نهفته است. استانداردهای آمریکای شمالی خواص مغناطیسی را در 60 هرتز آزمایش می کنند. سایر نقاط جهان در فرکانس 50 هرتز تست می کنند. شما نمی توانید مستقیماً مقدار تلفات هسته 60 هرتز را با مقدار 50 هرتز بدون اعمال ضرایب تبدیل خاص بر اساس ضخامت ماده و ترکیب آلیاژ مقایسه کنید.
برای ایجاد یک چارچوب معادل واقعی، تیم های مهندسی باید چندین پارامتر اصلی را فراتر از نام درجه پایه ارزیابی کنند. یک نمودار ارجاع متقابل ساده اغلب تفاوت های ظریف متالورژیکی را که نحوه رفتار یک ماده تحت بار را دیکته می کند نادیده می گیرد. نگاه می کنیم معیارهای موفقیت خاص هنگام اعتبارسنجی منبع مواد جایگزین.
حداکثر تلفات هسته در القایی عملیاتی هدف (معمولاً 1.5T یا 1.7T).
حداقل قطبش مغناطیسی در شدت میدان مغناطیسی خاص (به عنوان مثال، 2500 A/m، 5000 A/m، 10000 A/m).
ضریب انباشتگی و ضریب لایهبندی، که تعیین میکند چه مقدار ماده مغناطیسی فعال در یک حجم هسته معین قرار میگیرد.
خواص مکانیکی شامل استحکام تسلیم، استحکام کششی و سختی ویکرز که مستقیماً بر سایش قالب در حین مهر زنی تأثیر می گذارد.
نوع پوشش عایق، ضخامت و مقاومت حرارتی.
هنگام ارزیابی CRNGO در مقابل CRGO، گاهی اوقات ممکن است اصطلاحات در مناطق مختلف تار شوند. CRNGO طوری مهندسی شده است که دارای خواص مغناطیسی همسانگرد باشد، به این معنی که در همه جهات به طور نسبتاً مساوی عمل می کند. این آن را برای میدان های مغناطیسی دوار موجود در موتورهای الکتریکی ایده آل می کند. CRGO برای تراز کردن ساختار کریستالی فولاد سیلیکونی در جهت نورد پردازش میشود و خواص مغناطیسی فوقالعادهای را در آن جهت ارائه میکند که برای مسیرهای شار ثابت در ترانسفورماتورها عالی است.
نوع مواد |
کاربرد اولیه |
خواص مغناطیسی |
محتوای سیلیکونی معمولی |
|---|---|---|---|
CRNGO (غیر گرا) |
موتور، ژنراتور، دینام |
ایزوتروپیک (در همه جهات برابر) |
0.5٪ تا 3.2٪ |
CRGO (گرین گرا) |
ترانسفورماتورهای قدرت، ترانسفورماتورهای توزیع |
ناهمسانگرد (بسیار جهت دار) |
3.0٪ تا 3.5٪ |
اختلاف فرکانس آزمایش بزرگترین مانع در تدارکات جهانی است. شبکه های آمریکای شمالی با فرکانس 60 هرتز کار می کنند، بنابراین استانداردهای ASTM به طور طبیعی تلفات هسته را در این فرکانس ارزیابی می کنند. شبکه های اروپایی و آسیایی با فرکانس 50 هرتز کار می کنند. از آنجایی که افت هسته به دلیل جریان گردابی و اثرات هیسترزیس با فرکانس غیرخطی افزایش مییابد، مادهای که 1.50 وات بر کیلوگرم در فرکانس 50 هرتز است، هنگام آزمایش در 60 هرتز تلفات قابلتوجهی بیشتری نشان میدهد - اغلب حدود 1.95 تا 2.10 وات بر کیلوگرم. مهندسان تدارکات برای اطمینان از فولاد الکتریکی الزامات طراحی را برآورده می کند.
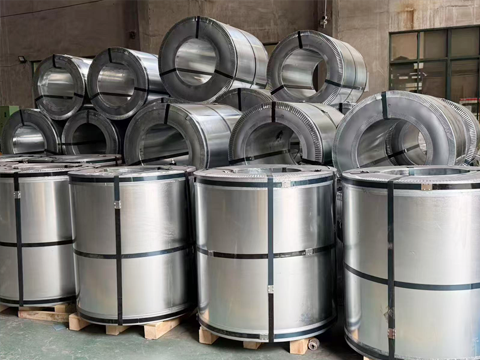
تدارکات آمریکای شمالی به شدت به مشخصات ASTM متکی است. ASTM A677 مواد غیر جهتدار کاملاً پردازش شده را پوشش میدهد. ASTM A683 الزامات را برای انواع نیمه پردازش شده غیر جهت دار دیکته می کند. ASTM A876 بر گریدهای دانه گرا که در توزیع برق استفاده می شوند، نظارت می کند. این مشخصات هم پارامترهای آزمایش و هم تحمل فیزیکی قابل قبول را برای آسیاب های خانگی دیکته می کند.
نامگذاری ASTM به طور قابل توجهی با همتایان بین المللی متفاوت است. نامی مانند 47F165 به معیارهای خاص امپراتوری تقسیم می شود. '47' نشان دهنده ضخامت اسمی در هزارم اینچ (0.047 اینچ) است. 'F' یک ماده کاملاً پردازش شده را نشان می دهد. '165' حداکثر حد تلفات هسته 1.65 W/lb را مشخص می کند که در 1.5 تسلا و 60 هرتز آزمایش شده است. مهندسان هنگام تامین منابع بینالمللی باید این مقادیر تلفات هسته ASTM را از W/lb در 60 هرتز تا W/kg در 50 هرتز برای یافتن معادلهای IEC یا EN مناسب محاسبه کنند.
مواد کاملاً فرآوری شده (ASTM A677) با خواص مغناطیسی کاملاً توسعه یافته از آسیاب وارد می شوند. سازنده به سادگی لمینیت ها را مهر می کند و هسته را مونتاژ می کند. مواد نیمه فرآوری شده (ASTM A683) برای دستیابی به خواص مغناطیسی درجه بندی شده خود نیاز به یک فرآیند بازپخت نهایی تنش زدایی پس از مهر زنی دارند. این مرحله بازپخت تنش های مکانیکی وارد شده در طول فرآیند پانچ را حذف می کند، که در غیر این صورت عملکرد مغناطیسی را کاهش می دهد.
نمونه درجه ASTM |
ضخامت (اینچ / میلی متر) |
حداکثر تلفات هسته (W/lb @ 60Hz) |
معادل تقریبی 50 هرتز (W/kg) |
|---|---|---|---|
36F145 |
0.036 / 0.91 میلی متر |
1.45 |
2.50 ~ |
47F165 |
0.047 / 1.19 میلی متر |
1.65 |
2.85 ~ |
64F200 |
0.064 / 1.63 میلی متر |
2.00 |
~ 3.45 |
مواد دانه گرا تحت ASTM A876 از یک قرارداد نامگذاری کمی متفاوت پیروی می کنند. درجه ای مانند 27G051 نشان دهنده ضخامت 0.0106 اینچ (0.27 میلی متر)، 'G' برای دانه گرا، و حداکثر تلفات هسته 0.51 W/lb در 1.5T و 60 هرتز است. آزمایش برای این مواد به شدت بر روش قاب اپشتاین متکی است، که خواص مغناطیسی نوارهای مستطیلی استاندارد شده بریده شده از سیم پیچ را اندازه گیری می کند. آزمون اپشتاین استاندارد طلایی برای تایید گواهینامه های تست آسیاب در برابر الزامات ASTM باقی می ماند.
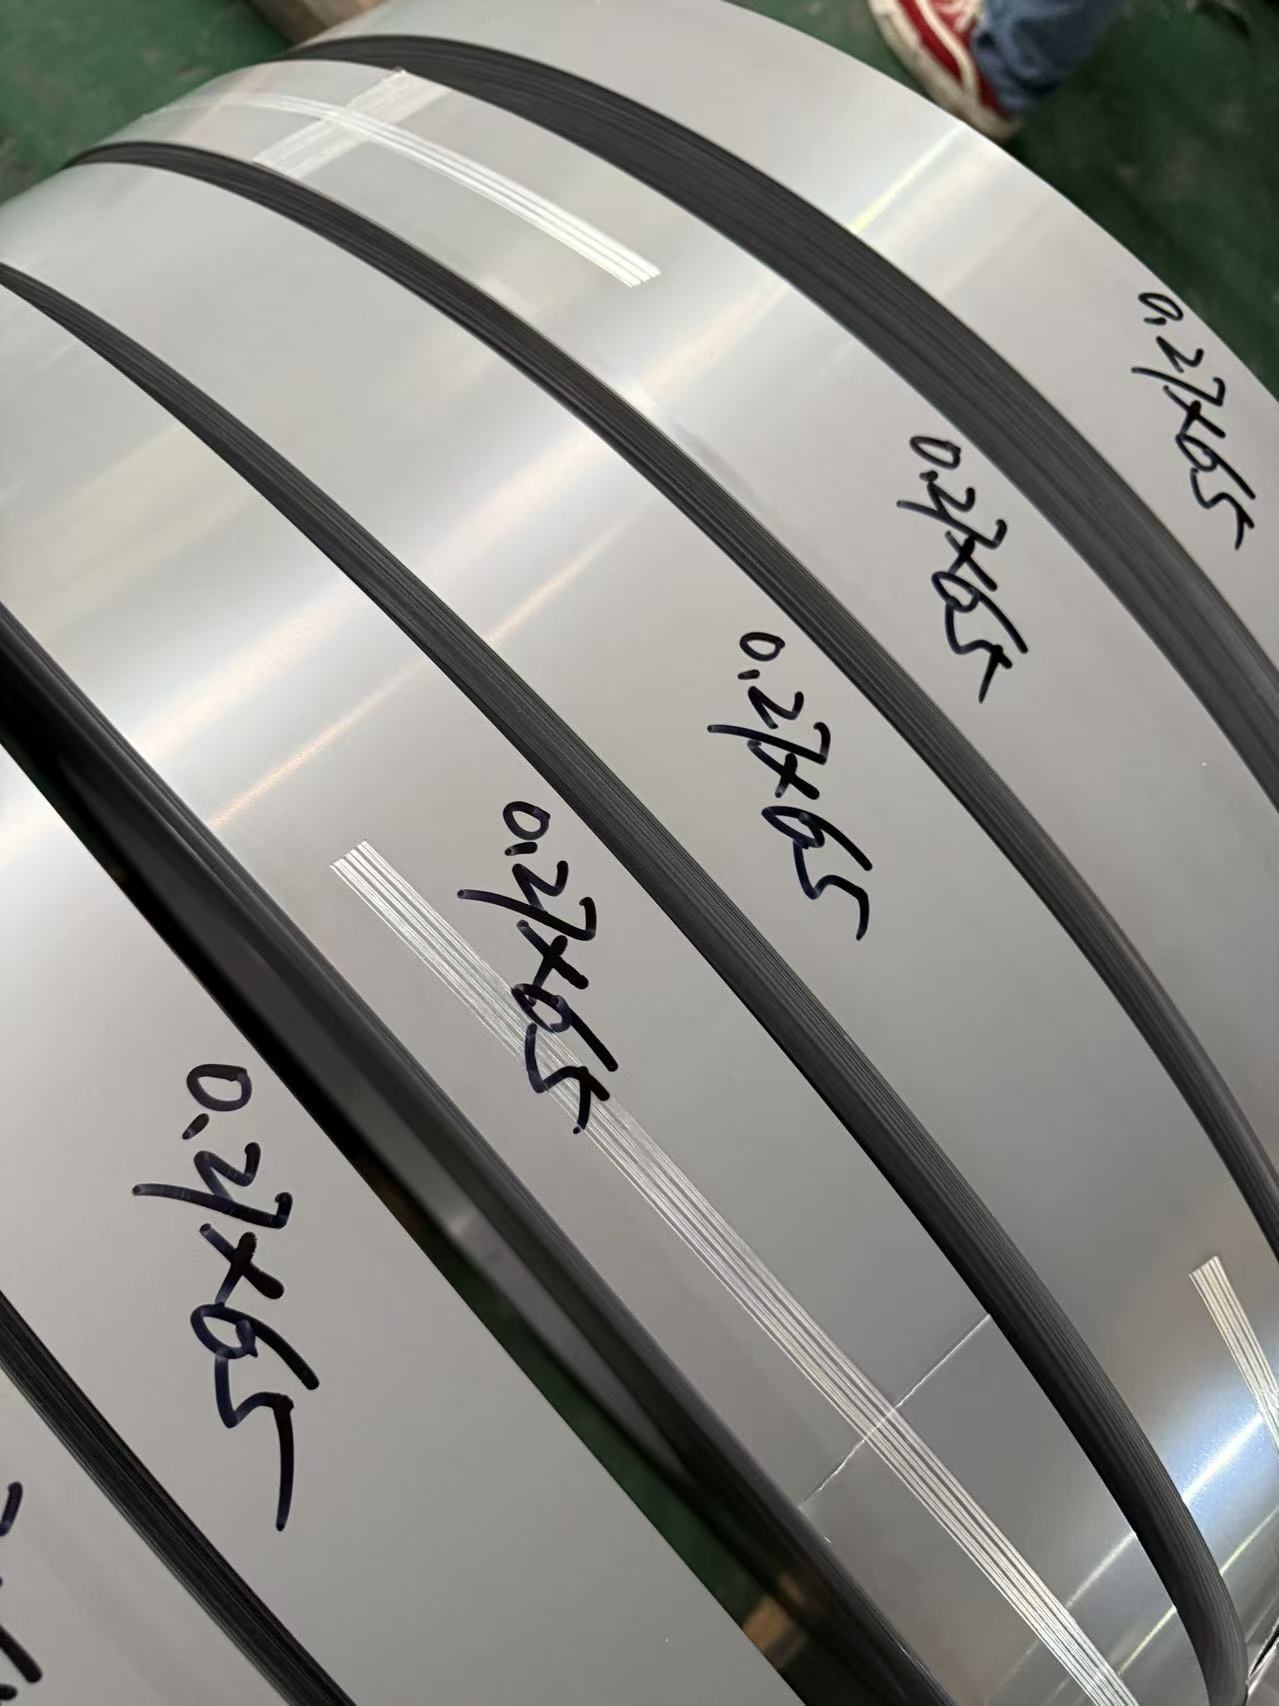
بازارهای اروپایی و بین المللی از EN 10106 و IEC 60404-8-4 برای نمرات غیر گرا استفاده می کنند. مواد دانه گرا تحت EN 10107 و IEC 60404-8-7 قرار دارند. این استانداردها مبنایی برای اکثر تولیدات جهانی خارج از آمریکای شمالی است. آنها یک سیستم نامگذاری واضح و مبتنی بر متریک را ارائه می دهند که مستقیماً قابلیت های فیزیکی و مغناطیسی مواد را با هم ارتباط می دهد.
رمزگشایی قرارداد نامگذاری اروپایی معیارهای دقیق عملکرد را نشان می دهد. درجه M330-50A را به عنوان مثال در نظر بگیرید. 'M' مخفف فولاد مغناطیسی است. '330' نشان دهنده حداکثر تلفات کلی 3.30 وات بر کیلوگرم است که در 1.5 تسلا و 50 هرتز آزمایش شده است. '50' نشان دهنده ضخامت اسمی 0.50 میلی متر است. 'A' نشان دهنده یک صفحه غیر جهت دار و کاملاً پردازش شده است. استانداردهای قدیمی DIN آلمان، مانند DIN 46400، هنوز در نقشه های قدیمی تر ظاهر می شوند. شما باید این نامگذاریهای تاریخی را با معادلهای مدرن EN/IEC ترسیم کنید تا از سازگاری زنجیره تامین فعلی اطمینان حاصل کنید.
سری IEC 60404 گسترده است و نه تنها مشخصات مواد، بلکه روشهای آزمایش دقیق مورد نیاز برای تأیید اعتبار آنها را نیز پوشش میدهد. IEC 60404-2 روشهای تست قاب اپشتاین را تعریف میکند و اطمینان میدهد که یک آسیاب در آلمان و یک آسیاب در کره جنوبی از تنظیمات فیزیکی دقیق برای اندازهگیری تلفات و نفوذپذیری هسته استفاده میکنند. این استانداردسازی چیزی است که به تیمهای تدارکات اجازه میدهد تا مواد را با اطمینان در سطح جهانی تهیه کنند.
درجه EN/IEC |
ضخامت (میلی متر) |
حداکثر تلفات هسته (W/kg @ 50Hz، 1.5T) |
قطبش حداقل (تسلا @ 5000 A/m) |
|---|---|---|---|
M230-35A |
0.35 |
2.30 |
1.60 |
M270-50A |
0.50 |
2.70 |
1.60 |
M330-50A |
0.50 |
3.30 |
1.60 |
M400-65A |
0.65 |
4.00 |
1.60 |
هنگام برخورد با مواد دانه گرا تحت EN 10107، نامگذاری کمی تغییر می کند. درجه ای مانند M140-30S نشان دهنده حداکثر تلفات هسته 1.40 W/kg در 1.7 تسلا و 50 هرتز، ضخامت 0.30 میلی متر و 'S' برای مواد معمولی دانه محور است. گریدهای با نفوذپذیری بالا از 'P' به جای 'S' استفاده میکنند، که به موادی اشاره میکند که برای دستیابی به تراز کریستالی حتی واضحتر پردازش شدهاند، که منجر به تلفات کمتر و سطوح القایی بالاتر میشود. این درجه های نفوذپذیری بالا برای رعایت مقررات سختگیرانه بهره وری انرژی در طراحی های ترانسفورماتور مدرن ضروری هستند.
استانداردهای صنعتی ژاپن همراستایی دقیقی با روش های IEC دارند و در عین حال از برخی از پیشرفته ترین قابلیت های آسیاب اختصاصی دنیا پشتیبانی می کنند. JIS C 2552 ورق های غیر گرا را کنترل می کند، در حالی که JIS C 2553 تولید دانه گرا را پوشش می دهد. فرمت نامگذاری JIS شباهتهای ساختاری مستقیمی با استانداردهای IEC دارد و ارجاع متقابل را برای مواد پایه نسبتاً ساده میکند.
یک نام استاندارد JIS مانند 50A290 نشان دهنده ضخامت 0.50 میلی متر ('50')، وضعیت غیر جهت گیری کامل پردازش شده ('A') و حداکثر تلفات هسته 2.90 W/kg در 50 هرتز ('290') است. با این حال، واقعیت بازار اغلب از تعیین استاندارد منحرف می شود. کارخانه های ژاپنی مانند JFE Steel و Nippon Steel بر بازار با راندمان بالا و گیج نازک تسلط دارند. مهندسان اغلب با سریهای تجاری اختصاصی مانند درجههای JN، JNP یا JN-H JFE مواجه میشوند. شما باید با استفاده از برگههای داده فنی خاص کارخانه، بهطور سیستماتیک این نامگذاریهای اختصاصی را به معیارهای استاندارد JIS یا ASTM برگردانید.
نمرات اختصاصی توسعه یافته توسط کارخانه های ژاپنی اغلب مرزهای آنچه را که در چارچوب استاندارد JIS امکان پذیر است، افزایش می دهد. به عنوان مثال، استاندارد JIS C 2552 ممکن است با ضخامت 0.35 میلیمتر با اتلاف هسته مشخص شود، اما گرید اختصاصی Nippon Steel ممکن است کاهش 10 تا 15 درصدی از دست دادن هسته را در همان ضخامت ارائه دهد. این امر از طریق کنترل متالورژیکی پیشرفته، بهینه سازی محتوای سیلیکون و آلومینیوم و استفاده از تکنیک های نورد و بازپخت بسیار تخصصی به دست می آید.
درجه JIS |
ضخامت (میلی متر) |
حداکثر تلفات هسته (W/kg @ 50Hz، 1.5T) |
درجه EN معادل |
|---|---|---|---|
35A230 |
0.35 |
2.30 |
M230-35A |
50A290 |
0.50 |
2.90 |
M290-50A |
50A470 |
0.50 |
4.70 |
M470-50A |
هنگام تهیه منبع از ژاپن، درک نامگذاری پوشش آنها نیز ضروری است. JIS پوشش های عایق مختلفی را مشخص می کند که اغلب بر اساس ترکیب آنها (آلی، معدنی یا نیمه آلی) و کاربرد مورد نظر آنها (پانچ پذیری، جوش پذیری یا مقاومت در برابر دمای بالا) طبقه بندی می شوند. اطمینان از همسویی پوشش JIS با مشخصات پوشش مورد نیاز ASTM یا IEC به اندازه تطبیق خواص مغناطیسی مهم است. عدم تطابق در اینجا می تواند منجر به کوتاه شدن شدید بین لایه ها و شکست هسته شود.

تولید چین بر چارچوب استانداردسازی GB/T متکی است. GB/T 2521.1 الزامات را برای مواد غیر جهت دار مشخص می کند. GB/T 2521.2 تولید غلات محور را پوشش می دهد. سیستم نامگذاری چینی به طور مستقیم معیارهای ضخامت IEC و تلفات هسته را منعکس می کند و تجارت بین المللی آسان تر و جایگزینی مواد را تسهیل می کند.
یک گرید معمولی چینی مانند 50W310 به طور منطقی خراب می شود. '50' نشان دهنده ضخامت 0.50 میلی متر است. 'W' نشان دهنده فولاد الکتریکی غیر جهت دار است . '310' نشان دهنده حداکثر تلفات هسته 3.10 W/kg در 50 هرتز است. واقعیت های پیاده سازی نیازمند بررسی دقیق تامین کننده است. سازگاری بین کارخانه های چینی ردیف 1، مانند Baosteel یا WISCO، و تولید کنندگان کوچکتر Tier 2 یا Tier 3 به طور قابل توجهی متفاوت است. تیمهای تدارکات باید تغییرات محدودیتهای پیری مغناطیسی و تحملهای ابعادی مشخصشده در زیر چتر گستردهتر GB/T را مدیریت کنند.
پیری مغناطیسی یک عامل مهم در ارزیابی مواد GB/T است. پیری به تخریب خواص مغناطیسی در طول زمان اشاره دارد که معمولاً در اثر رسوب ناخالصیهای کربن و نیتروژن در ماتریس فولاد ایجاد میشود. آسیاب های ردیف 1 از تکنیک های پیشرفته گاز زدایی خلاء برای کاهش این ناخالصی ها به سطوح ناچیز استفاده می کنند و اطمینان حاصل می کنند که مواد پیر نشده باقی می مانند. با این حال، مواد حاصل از آسیاب های سطح پایین ممکن است پیری قابل توجهی را نشان دهند که منجر به افزایش تلفات هسته و دمای عملیاتی بالاتر در مزرعه پس از چندین ماه استفاده می شود.
درجه GB/T |
ضخامت (میلی متر) |
حداکثر تلفات هسته (W/kg @ 50Hz، 1.5T) |
برنامه معمولی |
|---|---|---|---|
35W250 |
0.35 |
2.50 |
موتورهای با راندمان بالا |
50W310 |
0.50 |
3.10 |
موتورهای صنعتی استاندارد |
50W470 |
0.50 |
4.70 |
لوازم خانگی کوچک، موتورهای کسری HP |
65W600 |
0.65 |
6.00 |
برنامه های کم هزینه و کم کار چرخه |
تلورانس های ابعادی نیز به نظارت دقیق در هنگام منبع یابی تحت استانداردهای GB/T نیاز دارند. تاج (تفاوت ضخامت بین مرکز و لبه های سیم پیچ) و افت لبه باید به شدت کنترل شوند تا از ضریب انباشتگی بالا اطمینان حاصل شود. تاج بیش از حد منجر به شل شدن هسته، افزایش لرزش و نویز صوتی بالاتر در دستگاه نهایی می شود. هنگام واجد شرایط بودن یک تامین کننده جدید GB/T، همیشه گزارش های دقیق بازرسی ابعادی را در کنار داده های تست مغناطیسی استاندارد درخواست کنید.
بازار هند تحت اداره استانداردهای هند (BIS) عمل می کند. IS 648 مشخصات مواد CRNGO را دیکته می کند. IS 3024 بر مواد CRGO حاکم است. نامگذاری هند از الگوی متریک مشابه اروپا و چین پیروی می کند. درجه ای مانند 50C350 نشان دهنده ضخامت 0.50 میلی متر ('50')، دسته تلفات هسته استاندارد ('C') و حداکثر تلفات 3.50 W/kg ('350') است.
واردات مواد به بازار تولید هند مستلزم رعایت دقیق چارچوب صدور گواهینامه BIS است. کارخانه های خارجی برای تامین بازار هند باید گواهینامه اجباری BIS را دریافت کنند. معادل سازی روی کاغذ این الزام قانونی را دور نمی زند. تیم های تدارکات باید هم ارزی فنی مواد و هم وضعیت گواهینامه فعال BIS کارخانه تولید کننده را بررسی کنند تا از رد گمرک و اختلال در زنجیره تامین جلوگیری شود.
فرآیند صدور گواهینامه BIS سختگیرانه است. این شامل ممیزی کارخانه توسط بازرسان هندی، آزمایش مواد گسترده در آزمایشگاههای مورد تایید BIS و نظارت مداوم بر انطباق است. این تضمین می کند که مواد وارد شده به بازار هند با استانداردهای دقیق کیفیت و ایمنی مطابقت دارند. برای تولیدکنندگان جهانی که تأسیسات تولیدی را در هند راهاندازی میکنند، پیمایش در این چشمانداز گواهینامه به اندازه مدیریت مشخصات فنی خود فولاد حیاتی است.
درجه IS (CRNGO) |
ضخامت (میلی متر) |
حداکثر تلفات هسته (W/kg @ 50Hz، 1.5T) |
نمره IEC معادل |
|---|---|---|---|
35C250 |
0.35 |
2.50 |
M250-35A |
50C350 |
0.50 |
3.50 |
M350-50A |
65C530 |
0.65 |
5.30 |
M530-65A |
هنگام ارجاع متقابل استانداردهای IS با سایر چارچوبهای جهانی، مهندسان باید به شرایط آزمایشی مشخص شده در IS 648 و IS 3024 نیز توجه کنند. در حالی که آنها معمولاً با IEC 60404 مطابقت دارند، ممکن است تغییرات جزئی در آمادهسازی نمونه یا الزامات کالیبراسیون تجهیزات آزمایش وجود داشته باشد. همیشه بهجای اینکه همترازی کامل را تنها بر اساس تعیین درجه فرض کنید، به دادههای واقعی گواهی آزمایش آسیاب تکیه کنید.
با بیش از 20 سال تجربه در بازار فولاد برق و بیش از 16 سال تخصص در ساخت، SHERAXIN کویلها، نوارها و ورقهای CRGO و CRNGO را برای هستههای ترانسفورماتور و لمینیتهای الکتریکی عرضه میکند. این شرکت با پشتیبانی از قابلیتهای تولید سفارشی و شبکه تامین بینالمللی مستقر، به مشتریان جهانی کمک میکند تا محصولات فولادی الکتریکی را تهیه کنند که نیازهای مختلف مغناطیسی، ابعادی، پردازش و تحویل را برآورده میکنند.
برای بررسی تلفات و نفوذپذیری واقعی هسته در برابر الزامات استاندارد اسمی، گواهینامه های آزمایش آسیاب کامل (MTCs) را برای هر دسته درخواست کنید.
هنگام ارجاع متقابل داده های 60 هرتز آمریکای شمالی با مشخصات بین المللی 50 هرتز، فاکتورهای تبدیل ریاضی صحیح را اعمال کنید.
سازگاری پوشش عایق را در کنار خواص فلز پایه تأیید کنید تا از اتصال کوتاه بین لایهای در هستههای انباشته جلوگیری شود.
آسیاب های بین المللی Tier 2 و Tier 3 به طور خاص برای انطباق با پیری مغناطیسی و ثبات سنج در عرض سیم پیچ.
وضعیت گواهینامه فعال BIS را برای هر کارخانه ای که مواد را برای بازار تولید هند تامین می کند، تأیید کنید.
A: جایگزینی مستقیم مستلزم محاسبه مجدد مقادیر تلفات اصلی است. ASTM در فرکانس 60 هرتز و EN در فرکانس 50 هرتز تست می کند. قبل از تعویض باید یک ضریب تبدیل را بر اساس ضخامت و آلیاژ اعمال کنید تا از هم ارزی مغناطیسی واقعی اطمینان حاصل کنید.
A: در نامگذاری EN، 'A' نشان می دهد که این ماده یک ورق فولادی غیر جهت دار و کاملاً فرآوری شده است که آماده مهر زنی و انباشته شدن بدون آنیل اضافی است.
A: نمرات اختصاصی از کارخانه ها اغلب از حداقل استاندارد ملی فراتر می رود. آنها ممکن است تحمل ضخامت کمتر، تلفات هسته کمتر، یا پوشش های تخصصی را ارائه دهند که به صراحت در چارچوب های استاندارد JIS یا GB/T تعریف نشده اند.
ج: بله. اداره استانداردهای هند دستور می دهد که تمام فولادهای الکتریکی وارداتی باید از یک کارخانه دارای گواهی BIS تهیه شود. معادل فنی به تنهایی برای ترخیص کالا از گمرک کافی نیست.
A: پوشش های عایق از پرش جریان های الکتریکی بین لایه های انباشته شده جلوگیری می کند. اگر یک درجه را جایگزین کنید اما از یک پوشش ضعیف یا ناسازگار استفاده کنید، اتصالات کوتاه بین لایه ای ایجاد شده باعث گرمای بیش از حد شدید و کاهش کارایی می شود.


