
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-08-04 Ursprung: Plats


Globaliserade leveranskedjor kräver att tillverkare av motorer, transformatorer och generatorer skaffar material i flera regioner, vilket kräver strikta korsreferenser av internationella materialstandarder. Att förlita sig på ekvivalenter av nominell kvalitet utan att verifiera de underliggande magnetiska och fysikaliska egenskaperna – såsom kärnförlust, permeabilitet och tjocklek – leder till katastrofala effektivitetsfall, överdriven värmegenerering eller mekaniska fel under stämplingsoperationer.
Att navigera de tekniska nyanserna mellan ASTM, IEC, EN, JIS, GB och framväxande standarder som Indiens BIS (IS) är avgörande för inköpsteknik. En bristande överensstämmelse i testfrekvenser eller beläggningsspecifikationer kan äventyra en hel produktionsserie. Denna guide ger en definitiv ram för att utvärdera och korsreferens globalt Elektriska stålsorter för att säkerställa exakt prestandaekvivalens och minska inköpsrisker.

Standardiseringens baslinjer skiljer sig: ASTM-standarder utvärderar vanligtvis kärnförluster vid 60 Hz (Nordamerikansk standard), medan IEC-, EN-, JIS-, GB- och IS-standarder utvärderas vid 50 Hz, vilket kräver matematisk omvandling för korrekt ekvivalens.
Nomenklatur avslöjar prestanda: De flesta globala standarder (EN, JIS, GB) kodar in maximal kärnförlust och nominell tjocklek direkt i klassbeteckningen (t.ex. M270-50A indikerar 2,70 W/kg vid 0,50 mm).
Mill Brands vs National Standards: Högpresterande konstruktioner refererar ofta till egna kommersiella kvaliteter (t.ex. JFE:s JN-serie eller Nippon Steels specialplåtar) som systematiskt måste avkodas tillbaka till standardiserade ASTM- eller IEC-motsvarigheter.
Beläggningslikvärdighet är avgörande: Matchning av basstålkvaliteten är otillräcklig; isoleringsbeläggningar (t.ex. ASTM C-5 vs. IEC EC-5) måste också anpassas för att förhindra interlaminära kortslutningar.
Verifiering är obligatorisk: 'Ekvivalent' betyder inte 'identiska'. Mill Test Certificates (MTCs), densitetsantagandekontroller och Epstein-ramtestning krävs för att validera magnetiska egenskaper före bulkanskaffning.
Innehållsförteckning
För att definiera vad som utgör en likvärdig kvalitet i maskinkonstruktion krävs matchande kärnförlust, magnetisk induktion, tjocklek och mekanisk hårdhet. Ingenjörer måste upprätta grundläggande industriklassificeringar innan korsreferenser. Kallvalsade icke-kornorienterade (CRNGO) material tjänar roterande maskiner som motorer och generatorer. Cold-Rolled Grain-Oriented (CRGO) material stöder statiska transformatorer där magnetiskt flöde färdas i en enda föredragen riktning.
Regionala ramverk utvecklades oberoende innan de anpassades till internationella IEC 60404-riktmärken. Europeiska (EN/DIN), japanska (JIS), kinesiska (GB/T), indiska (IS), ryska (GOST) och amerikanska (ASTM) standarder interagerar olika med dessa globala baslinjer. Den mest betydande skillnaden ligger i testmetoder. Nordamerikanska standarder testar magnetiska egenskaper vid 60 Hz. Resten av världen testar vid 50 Hz. Du kan inte direkt jämföra ett 60 Hz kärnförlustvärde med ett 50 Hz värde utan att tillämpa specifika omvandlingsfaktorer baserade på materialets tjocklek och legeringssammansättning.
För att upprätta ett verkligt likvärdighetsramverk måste ingenjörsteam utvärdera flera kärnparametrar utöver bara det grundläggande betygsnamnet. Ett enkelt korsreferensdiagram missar ofta de subtila metallurgiska skillnaderna som dikterar hur ett material beter sig under belastning. Vi tittar på specifika framgångskriterier vid validering av en alternativ materialkälla.
Maximal kärnförlust vid måldriftsinduktion (vanligtvis 1,5T eller 1,7T).
Minsta magnetiska polarisering vid specifika magnetiska fältstyrkor (t.ex. 2500 A/m, 5000 A/m, 10000 A/m).
Staplingsfaktor och lamineringsfaktor, som dikterar hur mycket aktivt magnetiskt material som passar in i en given kärnvolym.
Mekaniska egenskaper inklusive sträckgräns, draghållfasthet och Vickers hårdhet, som direkt påverkar formslitaget under stansning.
Isoleringsbeläggningstyp, tjocklek och värmebeständighet.
När man utvärderar CRNGO kontra CRGO kan terminologin över regioner ibland suddas ut. CRNGO är konstruerad för att ha isotropiska magnetiska egenskaper, vilket innebär att den fungerar relativt lika i alla riktningar. Detta gör den idealisk för de roterande magnetfälten som finns i elmotorer. CRGO bearbetas för att rikta in kiselstålets kristallstruktur i rullningsriktningen, vilket ger mycket överlägsna magnetiska egenskaper i den enda riktningen, vilket är perfekt för de stationära flödesvägarna i transformatorer.
Materialtyp |
Primär tillämpning |
Magnetiska egenskaper |
Typiskt kiselinnehåll |
|---|---|---|---|
CRNGO (icke-orienterad) |
Motorer, generatorer, generatorer |
Isotropisk (lika i alla riktningar) |
0,5 % till 3,2 % |
CRGO (kornorienterad) |
Krafttransformatorer, distributionstransformatorer |
Anisotropisk (mycket riktad) |
3,0 % till 3,5 % |
Avvikelsen i testfrekvensen är fortfarande det största hindret i global upphandling. Nordamerikanska nät fungerar vid 60 Hz, så ASTM-standarder utvärderar naturligtvis kärnförluster vid denna frekvens. Europeiska och asiatiska nät fungerar vid 50 Hz. Eftersom kärnförlusten ökar icke-linjärt med frekvensen på grund av virvelströms- och hystereseffekter, kommer ett material med 1,50 W/kg vid 50 Hz att uppvisa en betydligt högre förlust – ofta runt 1,95 till 2,10 W/kg – när det testas vid 60 Hz. Inköpsingenjörer måste använda empiriska konverteringsformler eller begära specifika 50/60 Hz testdata från bruket för att säkerställa Elstål uppfyller designkraven.
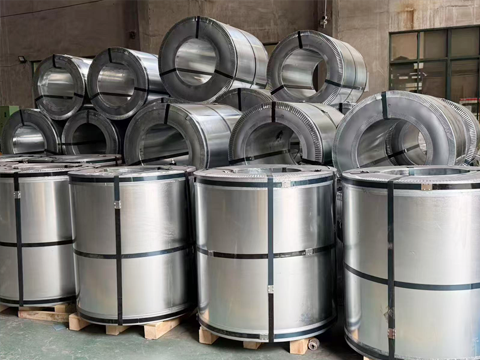
Nordamerikansk upphandling är starkt beroende av ASTM-specifikationer. ASTM A677 täcker helt bearbetade icke-orienterade material. ASTM A683 ställer krav på halvbearbetade icke-orienterade varianter. ASTM A876 reglerar spannmålsorienterade kvaliteter som används vid kraftdistribution. Dessa specifikationer dikterar både testparametrarna och de acceptabla fysiska toleranserna för hushållsbruk.
ASTM-nomenklaturen skiljer sig väsentligt från internationella motsvarigheter. En beteckning som 47F165 delas upp i specifika imperialistiska mått. '47' representerar den nominella tjockleken i tusendelar av en tum (0,047 tum). 'F' indikerar ett fullständigt bearbetat material. '165' specificerar den maximala kärnförlustgränsen på 1,65 W/lb testad vid 1,5 Tesla och 60 Hz. Vid internationell inköp måste ingenjörer räkna om dessa ASTM-kärnförlustvärden från W/lb vid 60 Hz till W/kg vid 50 Hz för att hitta lämpliga IEC- eller EN-ekvivalenter.
Fullt bearbetade material (ASTM A677) kommer från bruket med sina magnetiska egenskaper fullt utvecklade. Tillverkaren stämplar helt enkelt lamineringarna och monterar kärnan. Halvbearbetade material (ASTM A683) kräver en slutlig spänningsavlastande glödgningsprocess efter stämpling för att uppnå sina nominella magnetiska egenskaper. Detta glödgningssteg tar bort de mekaniska spänningarna som införs under stansningsprocessen, som annars skulle försämra den magnetiska prestandan.
ASTM betygsexempel |
Tjocklek (tum/mm) |
Max kärnförlust (W/lb @ 60Hz) |
Ungefär 50 Hz ekvivalent (W/kg) |
|---|---|---|---|
36F145 |
0,036 tum / 0,91 mm |
1.45 |
~2,50 |
47F165 |
0,047' / 1,19 mm |
1.65 |
~2,85 |
64F200 |
0,064 tum / 1,63 mm |
2.00 |
~3.45 |
Kornorienterade material enligt ASTM A876 följer en något annorlunda namnkonvention. En grad som 27G051 indikerar en tjocklek på 0,0106 tum (0,27 mm), 'G' för kornorienterad och en maximal kärnförlust på 0,51 W/lb vid 1,5T och 60 Hz. Testningen av dessa material förlitar sig starkt på Epsteins rammetoden, som mäter de magnetiska egenskaperna hos standardiserade rektangulära remsor utskurna från spolen. Epstein-testet förblir guldstandarden för att validera brukstestcertifikat mot ASTM-kraven.
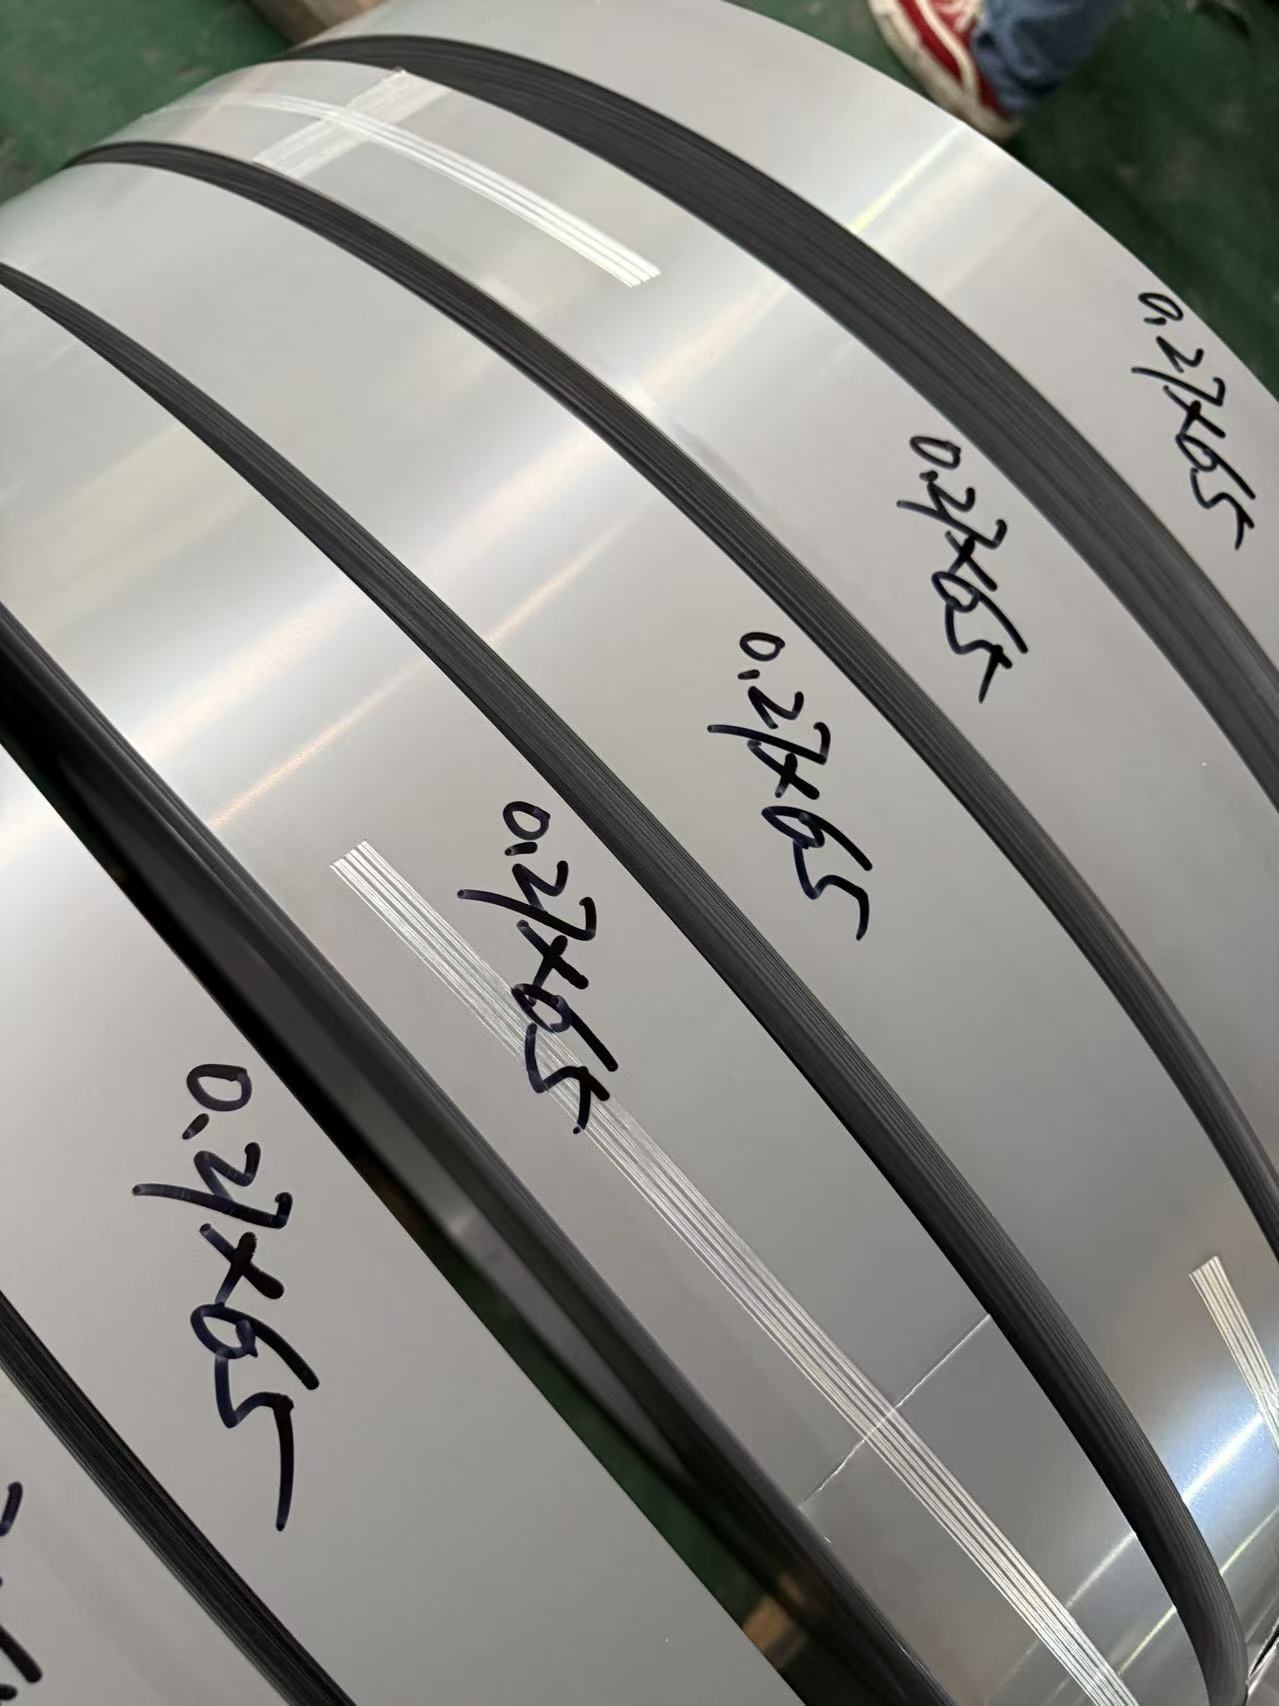
Europeiska och internationella marknader använder EN 10106 och IEC 60404-8-4 för icke-orienterade kvaliteter. Spannmålsorienterade material faller under EN 10107 och IEC 60404-8-7. Dessa standarder utgör baslinjen för den mesta globala tillverkningen utanför Nordamerika. De tillhandahåller ett tydligt, metriskt baserat nomenklatursystem som direkt kommunicerar materialets fysiska och magnetiska kapacitet.
Avkodning av den europeiska namnkonventionen avslöjar exakta prestandamått. Ta betyget M330-50A som exempel. 'M' står för magnetiskt stål. '330' indikerar en maximal specifik total förlust på 3,30 W/kg testad vid 1,5 Tesla och 50 Hz. '50' representerar en nominell tjocklek på 0,50 mm. 'A' betecknar ett icke-orienterat, fullständigt bearbetat ark. Äldre tyska DIN-standarder, såsom DIN 46400, förekommer fortfarande på äldre ritningar. Du måste mappa dessa historiska beteckningar till moderna EN/IEC-ekvivalenter för att säkerställa nuvarande kompatibilitet i leveranskedjan.
IEC 60404-serien är omfattande och täcker inte bara materialspecifikationer utan också de exakta testmetoder som krävs för att validera dem. IEC 60404-2 definierar Epsteins ramtestningsprocedurer, vilket säkerställer att en kvarn i Tyskland och en kvarn i Sydkorea använder exakt samma fysiska inställning för att mäta kärnförlust och permeabilitet. Denna standardisering är det som gör det möjligt för inköpsteam att tryggt köpa material globalt.
EN/IEC-betyg |
Tjocklek (mm) |
Max kärnförlust (W/kg @ 50Hz, 1,5T) |
Min polarisering (Tesla @ 5000 A/m) |
|---|---|---|---|
M230-35A |
0.35 |
2.30 |
1.60 |
M270-50A |
0.50 |
2.70 |
1.60 |
M330-50A |
0.50 |
3.30 |
1.60 |
M400-65A |
0.65 |
4.00 |
1.60 |
Vid hantering av spannmålsorienterade material enligt EN 10107 förskjuts nomenklaturen något. En kvalitet som M140-30S indikerar en maximal kärnförlust på 1,40 W/kg vid 1,7 Tesla och 50 Hz, en tjocklek på 0,30 mm och 'S' för konventionellt kornorienterat material. Högpermeabilitetsklasser använder 'P' istället för 'S', vilket anger material som har bearbetats för att uppnå ännu skarpare kristallinriktning, vilket resulterar i lägre förluster och högre induktionsnivåer. Dessa högpermeabilitetsklasser är viktiga för att uppfylla stränga energieffektivitetsbestämmelser i moderna transformatorkonstruktioner.
Japanska industristandarder upprätthåller strikt anpassning till IEC-metoder samtidigt som de stöder några av världens mest avancerade egenutvecklade fabriksfunktioner. JIS C 2552 reglerar icke-orienterade plåtar, medan JIS C 2553 täcker spannmålsorienterad produktion. JIS-nomenklaturformatet delar direkta strukturella likheter med IEC-standarder, vilket gör korsreferenser relativt enkelt för basmaterial.
En standard JIS-beteckning som 50A290 indikerar en 0,50 mm tjocklek ('50'), fullständigt bearbetad icke-orienterad status ('A') och en maximal kärnförlust på 2,90 W/kg vid 50 Hz ('290'). Marknadsverkligheten avviker dock ofta från standardbeteckningar. Japanska fabriker som JFE Steel och Nippon Steel dominerar den högeffektiva marknaden för tunn-gauge. Ingenjörer stöter ofta på egna kommersiella serier, såsom JFE:s JN, JNP eller JN-H kvaliteter. Du måste systematiskt kartlägga dessa patentskyddade beteckningar tillbaka till standard JIS- eller ASTM-riktmärken med hjälp av brukets specifika tekniska datablad.
De egenutvecklade kvaliteterna som utvecklats av japanska bruk tänjer ofta på gränserna för vad som är möjligt inom standard JIS-ramverket. Till exempel kan standard JIS C 2552 fylla på med en viss kärnförlust för en 0,35 mm tjocklek, men en egenutvecklad kvalitet från Nippon Steel kan erbjuda en 10 % till 15 % minskning av kärnförlusten vid samma tjocklek. Detta uppnås genom avancerad metallurgisk kontroll, optimering av kisel- och aluminiuminnehållet och användning av högspecialiserade valsnings- och glödgningstekniker.
JIS-betyg |
Tjocklek (mm) |
Max kärnförlust (W/kg @ 50Hz, 1,5T) |
Motsvarande EN-betyg |
|---|---|---|---|
35A230 |
0.35 |
2.30 |
M230-35A |
50A290 |
0.50 |
2.90 |
M290-50A |
50A470 |
0.50 |
4.70 |
M470-50A |
När du köper från Japan är det också viktigt att förstå deras beläggningsbeteckningar. JIS specificerar olika isoleringsbeläggningar, ofta kategoriserade efter deras sammansättning (organisk, oorganisk eller halvorganisk) och deras avsedda användning (stansbarhet, svetsbarhet eller hög temperaturbeständighet). Att säkerställa att JIS-beläggningen överensstämmer med den erforderliga ASTM- eller IEC-beläggningsspecifikationen är lika viktigt som att matcha de magnetiska egenskaperna. En missanpassning här kan leda till allvarlig interlaminär kortslutning och kärnfel.

Kinesisk tillverkning förlitar sig på GB/T-standardiseringsramverket. GB/T 2521.1 specificerar krav för icke-orienterade material. GB/T 2521.2 täcker spannmålsorienterad produktion. Det kinesiska nomenklatursystemet speglar direkt IEC-tjocklek och kärnförlustmått, vilket underlättar internationell handel och materialsubstitution.
Ett typiskt kinesiskt betyg som 50W310 går logiskt sönder. '50' betecknar en tjocklek på 0,50 mm. 'W' indikerar icke-orienterat elektriskt stål . '310' representerar en maximal kärnförlust på 3,10 W/kg vid 50 Hz. Implementeringsverkligheten kräver noggrann leverantörskontroll. Konsekvensen varierar avsevärt mellan Tier 1 kinesiska fabriker, såsom Baosteel eller WISCO, och mindre Tier 2 eller Tier 3 producenter. Upphandlingsteam måste hantera variationer i magnetiska åldringsgränser och dimensionella toleranser som specificeras under det bredare GB/T-paraplyet.
Magnetisk åldring är en kritisk faktor vid utvärdering av GB/T-material. Åldrande hänvisar till nedbrytningen av magnetiska egenskaper över tid, vanligtvis orsakad av utfällning av kol- och kväveföroreningar i stålmatrisen. Tier 1-bruk använder avancerade vakuumavgasningstekniker för att reducera dessa föroreningar till försumbara nivåer, vilket säkerställer att materialet förblir icke-åldrande. Emellertid kan material från kvarnar i lägre nivå uppvisa betydande åldring, vilket leder till ökade kärnförluster och högre driftstemperaturer på fältet efter flera månaders användning.
GB/T-klass |
Tjocklek (mm) |
Max kärnförlust (W/kg @ 50Hz, 1,5T) |
Typisk tillämpning |
|---|---|---|---|
35W250 |
0.35 |
2.50 |
Högeffektiva motorer |
50W310 |
0.50 |
3.10 |
Standard industrimotorer |
50W470 |
0.50 |
4.70 |
Små apparater, bråkdelar HP-motorer |
65W600 |
0.65 |
6.00 |
Tillämpningar med låg kostnad och låg arbetscykel |
Dimensionstoleranser kräver också strikt tillsyn vid inköp enligt GB/T-standarder. Krona (skillnaden i tjocklek mellan mitten och kanterna på spolen) och kantfall måste kontrolleras hårt för att säkerställa en hög staplingsfaktor. Överdriven krona leder till lösa kärnor, ökade vibrationer och högre akustiskt ljud i den slutliga maskinen. Begär alltid detaljerade dimensionella inspektionsrapporter tillsammans med standard magnetiska testdata när du kvalificerar en ny GB/T-leverantör.
Den indiska marknaden fungerar under Bureau of Indian Standards (BIS). IS 648 dikterar specifikationer för CRNGO-material. IS 3024 reglerar CRGO-material. Den indiska nomenklaturen följer ett liknande metriskt mönster som Europa och Kina. En kvalitet som 50C350 indikerar en 0,50 mm tjocklek ('50'), standard kärnförlustkategori ('C') och en maximal förlust på 3,50 W/kg ('350').
Att importera material till den indiska tillverkningsmarknaden kräver strikt efterlevnad av BIS-certifieringsramverket. Utländska bruk måste erhålla obligatorisk BIS-certifiering för att försörja den indiska marknaden. Likvärdighet på papper går inte förbi detta lagkrav. Upphandlingsteam måste verifiera både den tekniska likvärdigheten av materialet och den aktiva BIS-certifieringsstatusen för det producerande bruket för att undvika tullavvisningar och störningar i leveranskedjan.
BIS-certifieringsprocessen är rigorös. Det innebär fabriksrevisioner av indiska inspektörer, omfattande materialtester vid BIS-godkända laboratorier och kontinuerlig efterlevnadsövervakning. Detta säkerställer att material som kommer in på den indiska marknaden uppfyller strikta kvalitets- och säkerhetsstandarder. För globala tillverkare som etablerar produktionsanläggningar i Indien är det lika viktigt att navigera i detta certifieringslandskap som att hantera de tekniska specifikationerna för själva stålet.
IS-betyg (CRNGO) |
Tjocklek (mm) |
Max kärnförlust (W/kg @ 50Hz, 1,5T) |
Motsvarande IEC-betyg |
|---|---|---|---|
35C250 |
0.35 |
2.50 |
M250-35A |
50C350 |
0.50 |
3.50 |
M350-50A |
65C530 |
0.65 |
5.30 |
M530-65A |
När man korshänvisar IS-standarder med andra globala ramverk måste ingenjörer också vara uppmärksamma på de specifika testförhållanden som beskrivs i IS 648 och IS 3024. Även om de i allmänhet överensstämmer med IEC 60404, kan det förekomma mindre variationer i kraven för provberedning eller testutrustningskalibrering. Förlita dig alltid på de faktiska data från Mill Test Certificate istället för att anta perfekt inriktning baserat enbart på klassbeteckningen.
Med mer än 20 års erfarenhet av elstålsmarknaden och över 16 års tillverkningsexpertis, SHERAXIN levererar CRGO- och CRNGO-spolar, remsor och ark för transformatorkärnor och elektriska lamineringar. Med stöd av skräddarsydd produktionskapacitet och ett etablerat internationellt leveransnätverk hjälper företaget globala kunder att köpa elektriska stålprodukter som uppfyller olika magnetiska, dimensionella, bearbetnings- och leveranskrav.
Begär kompletta Mill Test Certificates (MTC) för varje batch för att verifiera faktisk kärnförlust och permeabilitet mot de nominella standardkraven.
Tillämpa korrekta matematiska omvandlingsfaktorer när du korsreferenser nordamerikanska 60 Hz-data med internationella 50 Hz-specifikationer.
Validera isoleringsbeläggningens kompatibilitet tillsammans med basmetallegenskaperna för att förhindra interlaminär kortslutning i staplade kärnor.
Granska Tier 2 och Tier 3 internationella fabriker specifikt för överensstämmelse med magnetisk åldring och mäta konsistens över spolebredder.
Verifiera aktiv BIS-certifieringsstatus för alla bruk som levererar material avsett för den indiska tillverkningsmarknaden.
S: Direkt substitution kräver omräkning av kärnförlustvärden. ASTM testar vid 60 Hz, medan EN testar vid 50 Hz. Du måste tillämpa en omvandlingsfaktor baserad på tjocklek och legering för att säkerställa verklig magnetisk ekvivalens innan du byter ut.
S: I EN-nomenklaturen indikerar 'A' att materialet är en icke-orienterad, fullständigt bearbetad stålplåt redo för stämpling och stapling utan ytterligare glödgning.
S: Egenutvecklade kvaliteter från fabriker överstiger ofta nationella minimikrav. De kan erbjuda snävare tjocklekstoleranser, lägre kärnförluster eller specialiserade beläggningar som inte uttryckligen definieras i standard JIS- eller GB/T-ramverk.
A: Ja. Bureau of Indian Standards mandat att allt importerat elstål måste komma från ett BIS-certifierat bruk. Enbart teknisk likvärdighet är otillräcklig för tullklarering.
S: Isoleringsbeläggningar förhindrar att elektriska strömmar hoppar mellan staplade laminat. Om du ersätter en kvalitet men använder en sämre eller inkompatibel beläggning, kommer de resulterande interlaminära kortslutningarna att orsaka allvarlig överhettning och effektivitetsförlust.


