
Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-08-04 Alkuperä: Sivusto


Globalisoituneet toimitusketjut vaativat moottoreiden, muuntajien ja generaattoreiden valmistajia hankkimaan materiaaleja useilta alueilta, mikä edellyttää tiukkaa ristiinviittausta kansainvälisiin materiaalistandardeihin. Luottaminen nimellisarvoihin ilman taustalla olevien magneettisten ja fysikaalisten ominaisuuksien, kuten sydämen häviön, läpäisevyyden ja paksuuden, tarkistamista johtaa katastrofaalisiin tehokkuuden laskuihin, liialliseen lämmöntuotantoon tai mekaaniseen vikaan leimaustoimintojen aikana.
Teknisten vivahteiden navigointi ASTM:n, IEC:n, EN:n, JIS:n, GB:n ja uusien standardien, kuten Intian BIS:n (IS), välillä on keskeistä hankintasuunnittelun kannalta. Testaustaajuuksien tai pinnoitemäärittelyjen epäsuhta voi vaarantaa koko tuotantojakson. Tämä opas tarjoaa lopullisen kehyksen maailmanlaajuisten arvioiden ja ristiinviittausten tekemiseen Electrical Steel -laadut varmistavat tarkan suorituskyvyn vastaavuuden ja vähentävät hankintariskejä.

Standardoinnin perusarvot eroavat: ASTM-standardit arvioivat tyypillisesti ydinhäviön taajuudella 60 Hz (Pohjois-Amerikan standardi), kun taas IEC-, EN-, JIS-, GB- ja IS-standardit arvioivat 50 Hz:llä, mikä edellyttää matemaattista muuntamista tarkan vastaavuuden saavuttamiseksi.
Nimikkeistö paljastaa suorituskyvyn: Useimmat maailmanlaajuiset standardit (EN, JIS, GB) koodaavat ytimen maksimihäviön ja nimellispaksuuden suoraan laatumerkintään (esim. M270-50A tarkoittaa 2,70 W/kg 0,50 mm:ssä).
Tehdasmerkit vs. kansalliset standardit: Suorituskykyiset mallit viittaavat usein patentoituihin kaupallisiin laatuihin (esim. JFE:n JN-sarja tai Nippon Steelin erikoislevyt), jotka on järjestelmällisesti purettava takaisin standardoituihin ASTM- tai IEC-vastineisiin.
Pinnoitteen vastaavuus on kriittinen: Perusteräslaadun vastaavuus ei ole riittävä; eristyspinnoitteiden (esim. ASTM C-5 vs. IEC EC-5) on myös kohdistettava kerrosten välisten oikosulkujen estämiseksi.
Varmennus on pakollinen: 'Vastaava' ei tarkoita 'identtistä'. Mill Test Certificate (MTC:t), tiheysoletuksen tarkistukset ja Epstein-kehyksen testaus vaaditaan magneettisten ominaisuuksien vahvistamiseksi ennen massahankintaa.
Sisällysluettelo
Vastaavan laadun määrittäminen koneen suunnittelussa edellyttää, että sydänhäviö, magneettinen induktio, paksuus ja mekaaninen kovuus on sovitettava yhteen. Insinöörien on laadittava perusluokitukset ennen ristiinviittauksia. Kylmävalssatut ei-raesuuntaiset (CRNGO) materiaalit palvelevat pyöriviä koneita, kuten moottoreita ja generaattoreita. Kylmävalssatut raesuuntaiset (CRGO) materiaalit tukevat staattisia muuntajia, joissa magneettivuo kulkee yhteen haluttuun suuntaan.
Alueelliset puitteet kehittyivät itsenäisesti ennen kuin ne mukautuivat kansainvälisten IEC 60404 -standardien kanssa. Eurooppalaiset (EN/DIN), japanilaiset (JIS), kiinalaiset (GB/T), intialaiset (IS), venäläiset (GOST) ja amerikkalaiset (ASTM) standardit toimivat eri tavalla näiden maailmanlaajuisten perusarvojen kanssa. Merkittävin ero on testausmenetelmissä. Pohjois-Amerikan standardit testaavat magneettisia ominaisuuksia 60 Hz:llä. Muu maailma testaa 50 Hz:n taajuudella. Et voi verrata suoraan 60 Hz:n ydinhäviön arvoa 50 Hz:n arvoon käyttämättä erityisiä materiaalin paksuuteen ja seoskoostumukseen perustuvia muuntokertoimia.
Todellisen vastaavuuskehyksen luomiseksi suunnittelutiimien on arvioitava useita ydinparametreja pelkän perusluokan nimen lisäksi. Yksinkertaisesta ristiinviittauskaaviosta jää usein huomaamatta hienovaraiset metallurgiset erot, jotka määräävät, kuinka materiaali käyttäytyy kuormituksen alaisena. Katsomme erityiset onnistumiskriteerit valittaessa vaihtoehtoista materiaalilähdettä.
Suurin ydinhäviö tavoitetoimintainduktiolla (yleensä 1,5 T tai 1,7 T).
Vähimmäismagneettinen polarisaatio tietyillä magneettikentän voimakkuuksilla (esim. 2500 A/m, 5000 A/m, 10000 A/m).
Pinoamiskerroin ja laminointikerroin, jotka määräävät kuinka paljon aktiivista magneettista materiaalia mahtuu tiettyyn ydintilavuuteen.
Mekaaniset ominaisuudet, mukaan lukien myötölujuus, vetolujuus ja Vickers-kovuus, jotka vaikuttavat suoraan muotin kulumiseen leimaamisen aikana.
Eristyspinnoitteen tyyppi, paksuus ja lämmönkestävyys.
Arvioitaessa CRNGO:ta vs. CRGO:ta, alueiden välinen terminologia voi joskus hämärtyä. CRNGO on suunniteltu omaamaan isotrooppisia magneettisia ominaisuuksia, mikä tarkoittaa, että se toimii suhteellisen tasaisesti kaikkiin suuntiin. Tämä tekee siitä ihanteellisen sähkömoottoreiden pyöriville magneettikentille. CRGO on prosessoitu kohdistamaan piiteräksen kiderakenne valssaussuunnassa, mikä tarjoaa erittäin ylivoimaiset magneettiset ominaisuudet tähän yhteen suuntaan, mikä sopii täydellisesti muuntajien kiinteisiin vuoreitteihin.
Materiaalityyppi |
Ensisijainen sovellus |
Magneettiset ominaisuudet |
Tyypillinen piipitoisuus |
|---|---|---|---|
CRNGO (ei-suuntautunut) |
Moottorit, Generaattorit, Generaattorit |
Isotrooppinen (sama kaikkiin suuntiin) |
0,5–3,2 % |
CRGO (viljasuuntautunut) |
Tehomuuntajat, jakelumuuntajat |
Anisotrooppinen (erittäin suuntautuva) |
3,0–3,5 % |
Testaustaajuusero on edelleen suurin este globaaleissa hankinnoissa. Pohjois-Amerikan verkot toimivat 60 Hz:llä, joten ASTM-standardit arvioivat luonnollisesti ydinhäviön tällä taajuudella. Euroopan ja Aasian verkot toimivat 50 Hz:llä. Koska ydinhäviö kasvaa epälineaarisesti taajuuden myötä pyörrevirta- ja hystereesivaikutusten vuoksi, materiaali, jonka teho on 1,50 W/kg 50 Hz:llä, osoittaa huomattavasti suuremman häviön – usein noin 1,95–2,10 W/kg – testattaessa 60 Hz:llä. Hankintainsinöörien on käytettävä empiirisiä muunnoskaavoja tai pyydettävä erityisiä 50/60 Hz testitietoja tehtaalta varmistaakseen Electrical Steel täyttää suunnitteluvaatimukset.
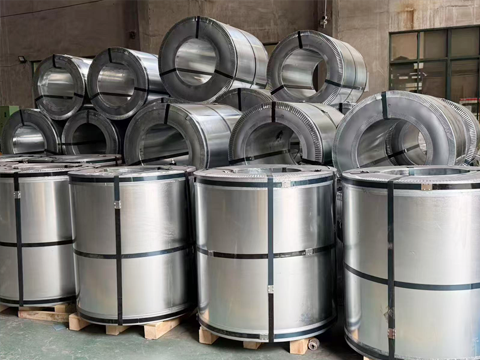
Pohjois-Amerikan hankinnat perustuvat vahvasti ASTM-spesifikaatioihin. ASTM A677 kattaa täysin prosessoidut suuntaamattomat materiaalit. ASTM A683 sanelee vaatimukset puolikäsitellyille suuntaamattomille versioille. ASTM A876 säätelee voimanjakelussa käytettäviä viljasuuntautuneita laatuja. Nämä spesifikaatiot sanelevat sekä testausparametrit että hyväksyttävät fyysiset toleranssit kotimaisille myllyille.
ASTM-nimikkeistö eroaa merkittävästi kansainvälisistä vastaavista. Nimitys, kuten 47F165, jakautuu tiettyihin keisarillisiin mittareihin. '47' edustaa nimellispaksuutta tuuman tuhannesosissa (0,047 tuumaa). 'F' tarkoittaa täysin käsiteltyä materiaalia. '165' määrittää suurimman ydinhäviön rajan 1,65 W/lb testattuna taajuudella 1,5 Tesla ja 60 Hz. Kansainvälistä hankintaa tehdessään insinöörien on laskettava nämä ASTM-ydinhäviöarvot uudelleen W/lb:stä 60 Hz:ssä W/kg:iin 50 Hz:llä löytääkseen sopivat IEC- tai EN-vastaavat.
Täysin käsitellyt materiaalit (ASTM A677) saapuvat tehtaalta niiden magneettiset ominaisuudet ovat täysin kehittyneet. Valmistaja yksinkertaisesti leimaa laminaatit ja kokoaa ytimen. Puolikäsitellyt materiaalit (ASTM A683) vaativat lopullisen jännityksenpoistohehkutusprosessin leimauksen jälkeen saavuttaakseen nimelliset magneettiset ominaisuudet. Tämä hehkutusvaihe poistaa mekaaniset rasitukset, jotka aiheutuvat lävistysprosessin aikana, jotka muutoin heikentäisivät magneettista suorituskykyä.
ASTM-luokan esimerkki |
Paksuus (tuumaa/mm) |
Suurin ydinhäviö (W/lb @ 60 Hz) |
Noin 50 Hz:n ekvivalentti (W/kg) |
|---|---|---|---|
36F145 |
0,036' / 0,91 mm |
1.45 |
~2.50 |
47F165 |
0,047' / 1,19 mm |
1.65 |
~2,85 |
64F200 |
0,064' / 1,63 mm |
2.00 |
~3.45 |
ASTM A876:n mukaiset rakeiset materiaalit noudattavat hieman erilaista nimeämiskäytäntöä. 27G051 kaltainen laatu tarkoittaa 0,27 mm:n (0,0106 tuuman) paksuutta, 'G' raesuuntautuneelle ja maksimiydinhäviölle 0,51 W/lb taajuudella 1,5 T ja 60 Hz. Näiden materiaalien testaus perustuu vahvasti Epstein-kehysmenetelmään, joka mittaa kelasta leikattujen standardisoitujen suorakaiteen muotoisten nauhojen magneettisia ominaisuuksia. Epstein-testi on edelleen kultainen standardi tehdastestitodistusten validoinnissa ASTM-vaatimusten mukaisesti.
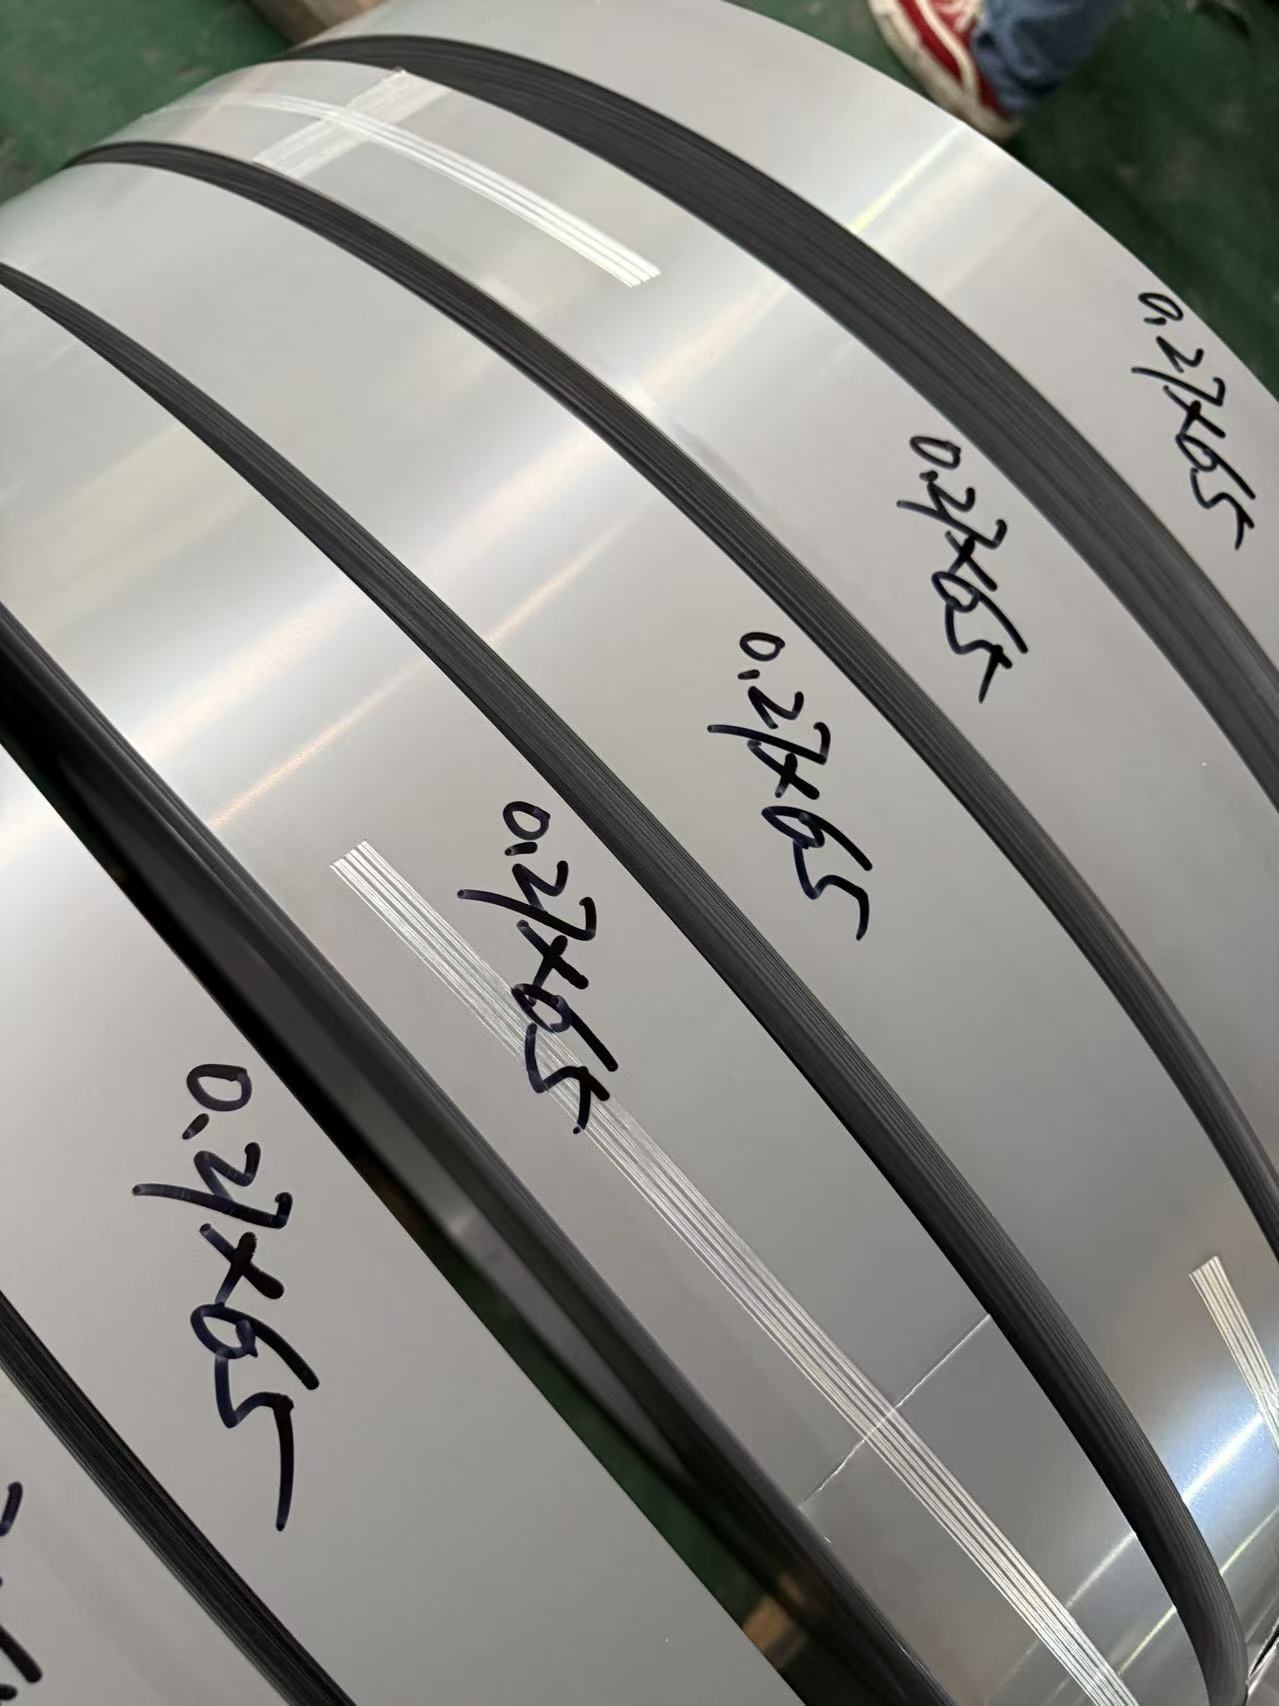
Euroopan ja kansainväliset markkinat käyttävät standardeja EN 10106 ja IEC 60404-8-4 ei-suuntautuneille laatuille. Raeorientoituneet materiaalit kuuluvat standardien EN 10107 ja IEC 60404-8-7 piiriin. Nämä standardit muodostavat perustan suurimmalle osalle maailmanlaajuista tuotantoa Pohjois-Amerikan ulkopuolella. Ne tarjoavat selkeän, metriin perustuvan nimikkeistöjärjestelmän, joka viestii suoraan materiaalin fyysisistä ja magneettisista ominaisuuksista.
Eurooppalaisen nimeämiskäytännön purkaminen paljastaa tarkat suorituskykymittarit. Otetaan esimerkiksi laatu M330-50A. 'M' tarkoittaa magneettista terästä. '330' tarkoittaa maksimikohtaista kokonaishäviötä 3,30 W/kg testattuna 1,5 Teslalla ja 50 Hz:llä. '50' edustaa 0,50 mm:n nimellispaksuutta. 'A' tarkoittaa suuntaamatonta, täysin käsiteltyä arkkia. Vanhat saksalaiset DIN-standardit, kuten DIN 46400, näkyvät edelleen vanhemmissa piirustuksissa. Sinun on kartoitettava nämä historialliset nimitykset nykyaikaisiin EN/IEC-vastineisiin varmistaaksesi nykyisen toimitusketjun yhteensopivuuden.
IEC 60404 -sarja on laaja, ja se kattaa materiaalispesifikaatioiden lisäksi myös tarkat testausmenetelmät, joita tarvitaan niiden validointiin. IEC 60404-2 määrittelee Epsteinin rungon testausmenettelyt varmistaen, että tehdas Saksassa ja tehdas Etelä-Koreassa käyttävät täsmälleen samaa fyysistä asetusta sydänhäviön ja läpäisevyyden mittaamiseen. Tämän standardoinnin ansiosta hankintaryhmät voivat hankkia materiaaleja luotettavasti maailmanlaajuisesti.
EN/IEC-luokka |
Paksuus (mm) |
Suurin ydinhäviö (W/kg @ 50 Hz, 1,5 T) |
Minimipolarisaatio (Tesla @ 5000 A/m) |
|---|---|---|---|
M230-35A |
0.35 |
2.30 |
1.60 |
M270-50A |
0.50 |
2.70 |
1.60 |
M330-50A |
0.50 |
3.30 |
1.60 |
M400-65A |
0.65 |
4.00 |
1.60 |
Kun käsitellään EN 10107 mukaisia rakeisia materiaaleja, nimikkeistö muuttuu hieman. M140-30S:n kaltainen laatu osoittaa, että ydinhäviö on 1,40 W/kg taajuudella 1,7 Tesla ja 50 Hz, paksuus 0,30 mm ja 'S' tavanomaiselle rakeiselle materiaalille. Korkean läpäisevyyden laatuluokissa käytetään 'P'-kirjainta 'S':n sijaan, mikä tarkoittaa materiaaleja, jotka on käsitelty entistä terävämmän kiteen kohdistuksen saavuttamiseksi, mikä johtaa pienempiin häviöihin ja korkeampiin induktiotasoihin. Nämä korkean läpäisevyyden laatuluokat ovat välttämättömiä tiukkojen energiatehokkuusmääräysten täyttämiseksi nykyaikaisissa muuntajarakenteissa.
Japanilaiset teollisuusstandardit ylläpitävät tiukkaa yhdenmukaisuutta IEC-menetelmien kanssa samalla kun ne tukevat joitakin maailman edistyksellisimpiä tehdasominaisuuksia. JIS C 2552 ohjaa suuntaamattomia arkkeja, kun taas JIS C 2553 kattaa suuntautuneen rakeisen tuotannon. JIS-nimikkeistömuodolla on suoria rakenteellisia yhtäläisyyksiä IEC-standardien kanssa, mikä tekee ristiviittauksista suhteellisen yksinkertaista perusmateriaalien osalta.
Tavallinen JIS-merkintä, kuten 50A290, tarkoittaa 0,50 mm:n paksuutta ('50'), täysin prosessoitua suuntaamatonta tilaa ('A') ja suurinta ydinhäviötä 2,90 W/kg 50 Hz:llä ('290'). Markkinoiden todellisuus poikkeaa kuitenkin usein vakionimikkeistä. Japanilaiset tehtaat, kuten JFE Steel ja Nippon Steel, hallitsevat korkean hyötysuhteen ohuita markkinoita. Insinöörit kohtaavat usein patentoituja kaupallisia sarjoja, kuten JFE:n JN-, JNP- tai JN-H-laatuja. Sinun on systemaattisesti kartoitettava nämä omistusoikeudelliset merkinnät takaisin standardien JIS- tai ASTM-vertailuarvoihin käyttämällä tehtaan erityisiä teknisiä tietolehtiä.
Japanilaisten tehtaiden kehittämät omat laatulajit ylittävät usein standardin JIS-kehyksen rajoja. Esimerkiksi standardi JIS C 2552 saattaa ylittää tietyn ytimen häviön 0,35 mm:n paksuudella, mutta Nippon Steelin patentoitu laatu voi tarjota 10–15 prosentin vähennyksen ydinhäviössä samalla paksuudella. Tämä saavutetaan edistyneellä metallurgisella ohjauksella, optimoimalla pii- ja alumiinipitoisuus ja käyttämällä erittäin erikoistuneita valssaus- ja hehkutustekniikoita.
JIS-luokka |
Paksuus (mm) |
Suurin ydinhäviö (W/kg @ 50 Hz, 1,5 T) |
Vastaava EN-luokka |
|---|---|---|---|
35A230 |
0.35 |
2.30 |
M230-35A |
50A290 |
0.50 |
2.90 |
M290-50A |
50A470 |
0.50 |
4.70 |
M470-50A |
Japanista hankittaessa on myös tärkeää ymmärtää niiden pinnoitteen nimitykset. JIS määrittelee erilaisia eristyspinnoitteita, jotka luokitellaan usein niiden koostumuksen (orgaaninen, epäorgaaninen tai puoliorgaaninen) ja niiden käyttötarkoituksen (lävistettävyys, hitsattavuus tai korkean lämpötilan kestävyys) mukaan. Sen varmistaminen, että JIS-pinnoite on linjassa vaaditun ASTM- tai IEC-pinnoitemäärityksen kanssa, on yhtä tärkeää kuin magneettisten ominaisuuksien sovittaminen. Epäsopivuus tässä voi johtaa vakavaan kerrostenväliseen oikosulkuun ja ydinvirheeseen.

Kiinalainen valmistus perustuu GB/T-standardointikehykseen. GB/T 2521.1 määrittelee vaatimukset suuntaamattomille materiaaleille. GB/T 2521.2 kattaa viljapainotteisen tuotannon. Kiinan nimikkeistöjärjestelmä heijastaa suoraan IEC:n paksuus- ja ydinhäviömittauksia, mikä helpottaa kansainvälistä kauppaa ja materiaalien korvaamista.
Tyypillinen kiinalainen laatu, kuten 50W310, hajoaa loogisesti. '50' tarkoittaa 0,50 mm:n paksuutta. 'W' tarkoittaa suuntaamatonta sähköterästä . '310' edustaa suurinta ydinhäviötä 3,10 W/kg 50 Hz:llä. Toteutustodellisuudet edellyttävät huolellista toimittajan seulontaa. Johdonmukaisuus vaihtelee merkittävästi kiinalaisten Tier 1 -tehtaiden, kuten Baosteelin tai WISCO:n, ja pienempien Tier 2 tai Tier 3 -valmistajien välillä. Hankintaryhmien on hallittava laajemman GB/T-sateenvarjon alla määriteltyjen magneettisten ikääntymisrajojen ja mittatoleranssien vaihtelut.
Magneettinen ikääntyminen on kriittinen tekijä arvioitaessa GB/T-materiaaleja. Vanheneminen tarkoittaa magneettisten ominaisuuksien heikkenemistä ajan myötä, mikä johtuu tyypillisesti hiili- ja typen epäpuhtauksien saostumisesta teräsmatriisiin. Ensimmäisen tason tehtaat käyttävät kehittyneitä tyhjiökaasunpoistotekniikoita näiden epäpuhtauksien vähentämiseksi mitättömälle tasolle ja varmistavat, että materiaali pysyy vanhentumattomana. Alemman tason tehtaiden materiaalit voivat kuitenkin ikääntyä merkittävästi, mikä johtaa lisääntyneisiin ydinhäviöihin ja korkeampiin käyttölämpötiloihin kentällä useiden kuukausien käytön jälkeen.
GB/T-luokka |
Paksuus (mm) |
Suurin ydinhäviö (W/kg @ 50 Hz, 1,5 T) |
Tyypillinen sovellus |
|---|---|---|---|
35W250 |
0.35 |
2.50 |
Tehokkaat moottorit |
50W310 |
0.50 |
3.10 |
Tavalliset teollisuusmoottorit |
50W470 |
0.50 |
4.70 |
Pienet kodinkoneet, murto-HP-moottorit |
65W600 |
0.65 |
6.00 |
Edulliset, alhaiset käyttöjaksot |
Mittatoleranssit vaativat myös tiukkaa valvontaa hankittaessa GB/T-standardien mukaisesti. Kruunu (paksuusero kelan keskikohdan ja reunojen välillä) ja reunan pudotus on säädettävä tiukasti korkean pinoamiskertoimen varmistamiseksi. Liiallinen kruunu johtaa löystyviin ytimiin, lisääntyneeseen tärinään ja korkeampaan akustiseen meluon lopullisessa koneessa. Pyydä aina yksityiskohtaisia mittatarkastusraportteja vakiomagneettisten testitietojen ohella, kun hyväksyt uuden GB/T-toimittajan.
Intian markkinat toimivat Bureau of Indian Standards (BIS) alaisuudessa. IS 648 sanelee CRNGO-materiaalien tekniset tiedot. IS 3024 säätelee CRGO-materiaaleja. Intian nimikkeistö noudattaa samanlaista metristä mallia kuin Euroopassa ja Kiinassa. Laji, kuten 50C350, tarkoittaa 0,50 mm:n paksuutta ('50'), normaalia ydinhäviöluokkaa ('C') ja enimmäishäviötä 3,50 W/kg ('350').
Materiaalien tuonti Intian valmistusmarkkinoille edellyttää BIS-sertifiointikehyksen tiukkaa noudattamista. Ulkomaisten tehtaiden on hankittava pakollinen BIS-sertifikaatti toimittaakseen tuotteitaan Intian markkinoille. Vastaavuus paperilla ei ohita tätä lakisääteistä vaatimusta. Hankintatiimien on varmistettava sekä materiaalin tekninen vastaavuus että tuotantotehtaan BIS-sertifiointiasema, jotta vältetään tullin hylkäykset ja toimitusketjun häiriöt.
BIS-sertifiointiprosessi on tiukka. Se sisältää intialaisten tarkastajien tehdasauditointeja, laajan materiaalitestauksen BIS:n hyväksymissä laboratorioissa ja jatkuvaa vaatimustenmukaisuuden valvontaa. Tämä varmistaa, että Intian markkinoille tulevat materiaalit täyttävät tiukat laatu- ja turvallisuusstandardit. Maailmanlaajuisille valmistajille, jotka perustavat tuotantolaitoksia Intiaan, tässä sertifiointiympäristössä liikkuminen on yhtä tärkeää kuin itse teräksen teknisten eritelmien hallinta.
IS-luokka (CRNGO) |
Paksuus (mm) |
Suurin ydinhäviö (W/kg @ 50 Hz, 1,5 T) |
Vastaava IEC-luokka |
|---|---|---|---|
35C250 |
0.35 |
2.50 |
M250-35A |
50C350 |
0.50 |
3.50 |
M350-50A |
65C530 |
0.65 |
5.30 |
M530-65A |
Kun IS-standardeja ristiviittataan muiden maailmanlaajuisten kehysten kanssa, insinöörien on myös kiinnitettävä huomiota IS 648:ssa ja IS 3024:ssä esitettyihin erityisiin testausolosuhteisiin. Vaikka ne ovat yleensä IEC 60404 -standardin mukaisia, näytteiden valmistelu- tai testauslaitteiden kalibrointivaatimuksissa voi olla pieniä eroja. Luota aina todellisiin Mill Test Certificate -tietoihin sen sijaan, että olettaisit täydellisen kohdistuksen pelkästään laatumerkinnän perusteella.
Yli 20 vuoden kokemuksella sähköteräsmarkkinoilta ja yli 16 vuoden valmistuskokemuksella, SHERAXIN toimittaa CRGO- ja CRNGO-keloja, nauhoja ja levyjä muuntajan ytimiin ja sähkölaminointiin. Räätälöityjen tuotantoominaisuuksien ja vakiintuneen kansainvälisen toimitusverkoston tukemana yritys auttaa maailmanlaajuisia asiakkaita hankkimaan sähköterästuotteita, jotka täyttävät erilaiset magneettiset, mittasuhteet, käsittely- ja toimitusvaatimukset.
Pyydä täydelliset Mill Test Certificate (MTC:t) jokaiselle erälle varmistaaksesi todellisen sydämen häviön ja läpäisevyyden nimellisstandardien vaatimusten mukaisesti.
Käytä oikeita matemaattisia muuntokertoimia, kun vertaat Pohjois-Amerikan 60 Hz:n dataa kansainvälisiin 50 Hz:n määrityksiin.
Vahvista eristyspinnoitteen yhteensopivuus perusmetalliominaisuuksien rinnalla estääksesi kerrosten välisen oikosulun pinotuissa ytimissä.
Audit Tier 2 ja Tier 3 kansainväliset myllyt erityisesti magneettisen ikääntymisen yhteensopivuuden ja mittauskonsistenssin mittaamiseksi käämien leveydellä.
Tarkista kaikkien Intian valmistusmarkkinoille tarkoitettuja materiaaleja toimittavien tehtaiden aktiivinen BIS-sertifiointitila.
V: Suora korvaaminen edellyttää ydinhäviöarvojen uudelleenlaskentaa. ASTM testaa 60 Hz:llä, kun taas EN testaa 50 Hz:llä. Sinun on käytettävä paksuuteen ja seokseen perustuvaa muuntokerrointa todellisen magneettisen vastaavuuden varmistamiseksi ennen vaihtamista.
V: EN-nimikkeistössä 'A' tarkoittaa, että materiaali on suuntaamaton, täysin käsitelty teräslevy, joka on valmis leimaamiseen ja pinoamiseen ilman lisähehkutusta.
V: Tehtaiden omat laatulajit ylittävät usein kansalliset vähimmäisstandardit. Ne voivat tarjota tiukempia paksuustoleransseja, pienempiä ydinhäviöitä tai erikoispinnoitteita, joita ei ole erikseen määritelty standardeissa JIS- tai GB/T-kehyksessä.
V: Kyllä. Bureau of Indian Standards määrää, että kaiken tuodun sähköteräksen on oltava peräisin BIS-sertifioidulta tehtaalta. Pelkkä tekninen vastaavuus ei riitä tulliselvitykseen.
V: Eristyspinnoitteet estävät sähkövirtoja hyppäämästä pinottujen laminointien välillä. Jos vaihdat laatua, mutta käytät huonompaa tai yhteensopimatonta pinnoitetta, syntyvät kerrosten väliset oikosulut aiheuttavat vakavaa ylikuumenemista ja tehon menetystä.


