
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 04-08-2026 Herkomst: Locatie


Gemondialiseerde toeleveringsketens vereisen dat fabrikanten van motoren, transformatoren en generatoren materialen uit meerdere regio's betrekken, waardoor strikte kruisverwijzingen naar internationale materiaalnormen noodzakelijk zijn. Vertrouwen op nominale kwaliteitsequivalenten zonder de onderliggende magnetische en fysieke eigenschappen te verifiëren, zoals kernverlies, permeabiliteit en dikte, leidt tot catastrofale efficiëntiedalingen, overmatige warmteontwikkeling of mechanisch falen tijdens stempelbewerkingen.
Het navigeren door de technische nuances tussen ASTM, IEC, EN, JIS, GB en opkomende standaarden zoals de Indiase BIS (IS) is van cruciaal belang voor inkooptechniek. Een mismatch in testfrequenties of coatingspecificaties kan een volledige productierun in gevaar brengen. Deze gids biedt een definitief raamwerk voor het evalueren en vergelijken van mondiale vraagstukken Elektrische staalsoorten om exacte prestatie-equivalentie te garanderen en inkooprisico's te beperken.

Standaardisatiebasislijnen verschillen: ASTM-normen evalueren kernverlies doorgaans bij 60 Hz (Noord-Amerikaanse standaard), terwijl IEC-, EN-, JIS-, GB- en IS-normen evalueren bij 50 Hz, waardoor wiskundige conversie vereist is voor nauwkeurige gelijkwaardigheid.
Nomenclatuur onthult prestaties: De meeste mondiale normen (EN, JIS, GB) coderen het maximale kernverlies en de nominale dikte rechtstreeks in de typeaanduiding (M270-50A geeft bijvoorbeeld 2,70 W/kg aan bij 0,50 mm).
Mill Brands versus nationale standaarden: Hoogwaardige ontwerpen verwijzen vaak naar bedrijfseigen commerciële kwaliteiten (bijvoorbeeld JFE's JN-serie of Nippon Steel's speciale platen) die systematisch moeten worden gedecodeerd naar gestandaardiseerde ASTM- of IEC-equivalenten.
Coating-equivalentie is van cruciaal belang: het matchen met de basisstaalsoort is onvoldoende; isolatiecoatings (bijv. ASTM C-5 vs. IEC EC-5) moeten ook uitgelijnd zijn om interlaminaire kortsluiting te voorkomen.
Verificatie is verplicht: 'Equivalent' betekent niet 'identiek'. Mill Test Certificates (MTC's), controles van de dichtheidsaannames en Epstein-frametests zijn vereist om de magnetische eigenschappen te valideren vóór bulkaankoop.
Inhoudsopgave
Om te definiëren wat een gelijkwaardige kwaliteit in machineontwerp is, zijn kernverlies, magnetische inductie, dikte en mechanische hardheid op elkaar afgestemd. Ingenieurs moeten fundamentele industriële classificaties opstellen voordat ze kruisverwijzingen maken. Koudgewalste niet-korrelgeoriënteerde (CRNGO) materialen dienen roterende machines zoals motoren en generatoren. Cold-Rolled Grain-Oriented (CRGO) materialen ondersteunen statische transformatoren waarbij de magnetische flux zich in één voorkeursrichting voortplant.
Regionale raamwerken evolueerden onafhankelijk voordat ze in lijn kwamen met de internationale IEC 60404-benchmarks. Europese (EN/DIN), Japanse (JIS), Chinese (GB/T), Indiase (IS), Russische (GOST) en Amerikaanse (ASTM) normen hebben een verschillende interactie met deze mondiale basislijnen. Het grootste verschil ligt in de testmethodologieën. Noord-Amerikaanse normen testen magnetische eigenschappen bij 60 Hz. De rest van de wereld test op 50 Hz. Je kunt een kernverlieswaarde van 60 Hz niet rechtstreeks vergelijken met een waarde van 50 Hz zonder specifieke conversiefactoren toe te passen op basis van de dikte van het materiaal en de legeringssamenstelling.
Om een echt gelijkwaardigheidsraamwerk op te zetten, moeten technische teams verschillende kernparameters evalueren die verder gaan dan alleen de basisklassenaam. Een eenvoudig kruisverwijzingsdiagram mist vaak de subtiele metallurgische verschillen die bepalen hoe een materiaal zich onder belasting gedraagt. Wij kijken naar specifieke succescriteria bij het valideren van een alternatieve materiaalbron.
Maximaal kernverlies bij de beoogde operationele inductie (meestal 1,5T of 1,7T).
Minimale magnetische polarisatie bij specifieke magnetische veldsterktes (bijv. 2500 A/m, 5000 A/m, 10000 A/m).
Stapelfactor en lamineringsfactor, die bepalen hoeveel actief magnetisch materiaal in een bepaald kernvolume past.
Mechanische eigenschappen, waaronder vloeigrens, treksterkte en Vickers-hardheid, die een directe invloed hebben op de matrijsslijtage tijdens het stempelen.
Type isolatiecoating, dikte en thermische weerstand.
Bij het evalueren van CRNGO versus CRGO kan de terminologie tussen regio’s soms vervagen. CRNGO is zo ontworpen dat het isotrope magnetische eigenschappen heeft, wat betekent dat het in alle richtingen relatief gelijk presteert. Dit maakt het ideaal voor de roterende magnetische velden in elektromotoren. CRGO wordt verwerkt om de kristalstructuur van het siliciumstaal in de walsrichting uit te lijnen, wat enorm superieure magnetische eigenschappen in die ene richting oplevert, wat perfect is voor de stationaire fluxpaden in transformatoren.
Materiaaltype |
Primaire toepassing |
Magnetische eigenschappen |
Typisch siliciumgehalte |
|---|---|---|---|
CRNGO (niet-georiënteerd) |
Motoren, generatoren, dynamo's |
Isotroop (gelijk in alle richtingen) |
0,5% tot 3,2% |
CRGO (korrelgericht) |
Stroomtransformatoren, distributietransformatoren |
Anisotroop (zeer directioneel) |
3,0% tot 3,5% |
Het verschil in testfrequentie blijft het grootste obstakel bij wereldwijde aanbestedingen. Noord-Amerikaanse netwerken werken op 60 Hz, dus ASTM-normen evalueren uiteraard het kernverlies op deze frequentie. De Europese en Aziatische netwerken werken op 50 Hz. Omdat het kernverlies niet-lineair toeneemt met de frequentie als gevolg van wervelstroom- en hysterese-effecten, zal een materiaal met een vermogen van 1,50 W/kg bij 50 Hz een aanzienlijk hoger verlies vertonen - vaak rond de 1,95 tot 2,10 W/kg - wanneer het wordt getest bij 60 Hz. Inkoopingenieurs moeten empirische conversieformules gebruiken of specifieke 50/60 Hz-testgegevens opvragen bij de fabriek om te garanderen dat de Elektrisch Staal voldoet aan de ontwerpeisen.
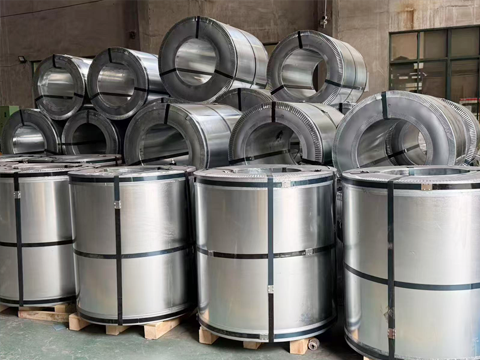
Noord-Amerikaanse aanbestedingen zijn sterk afhankelijk van ASTM-specificaties. ASTM A677 omvat volledig verwerkte niet-georiënteerde materialen. ASTM A683 dicteert eisen voor halfverwerkte, niet-georiënteerde varianten. ASTM A876 regelt graangeoriënteerde kwaliteiten die worden gebruikt in de stroomdistributie. Deze specificaties bepalen zowel de testparameters als de aanvaardbare fysieke toleranties voor binnenlandse fabrieken.
De ASTM-nomenclatuur verschilt aanzienlijk van internationale tegenhangers. Een aanduiding als 47F165 valt uiteen in specifieke imperiale metrieken. De '47' vertegenwoordigt de nominale dikte in duizendsten van een inch (0,047 inch). De 'F' geeft een volledig verwerkt materiaal aan. De '165' specificeert de maximale kernverlieslimiet van 1,65 W/lb, getest bij 1,5 Tesla en 60 Hz. Bij internationale inkoop moeten ingenieurs deze ASTM-kernverlieswaarden herberekenen van W/lb bij 60 Hz naar W/kg bij 50 Hz om geschikte IEC- of EN-equivalenten te vinden.
Volledig verwerkte materialen (ASTM A677) komen uit de fabriek met hun magnetische eigenschappen volledig ontwikkeld. De fabrikant stempelt eenvoudigweg de lamellen en assembleert de kern. Halfbewerkte materialen (ASTM A683) vereisen een laatste spanningsvrij gloeiproces na het stempelen om hun nominale magnetische eigenschappen te bereiken. Deze uitgloeistap verwijdert de mechanische spanningen die tijdens het ponsproces worden geïntroduceerd en die anders de magnetische prestaties zouden verslechteren.
Voorbeeld van ASTM-kwaliteit |
Dikte (inch/mm) |
Maximaal kernverlies (W/lb @ 60Hz) |
Geschatte 50 Hz-equivalent (W/kg) |
|---|---|---|---|
36F145 |
0,036' / 0,91 mm |
1.45 |
~2,50 |
47F165 |
0,047' / 1,19 mm |
1.65 |
~2,85 |
64F200 |
0,064' / 1,63 mm |
2.00 |
~3,45 |
Korrelgeoriënteerde materialen onder ASTM A876 volgen een iets andere naamgevingsconventie. Een kwaliteit als 27G051 geeft een dikte aan van 0,27 mm (0,0106 inch), 'G' voor korrelgericht, en een maximaal kernverlies van 0,51 W/lb bij 1,5T en 60 Hz. Het testen van deze materialen is sterk afhankelijk van de Epstein-framemethode, die de magnetische eigenschappen meet van gestandaardiseerde rechthoekige strips die uit de spoel zijn gesneden. De Epstein-test blijft de gouden standaard voor het valideren van fabriekstestcertificaten tegen de ASTM-vereisten.
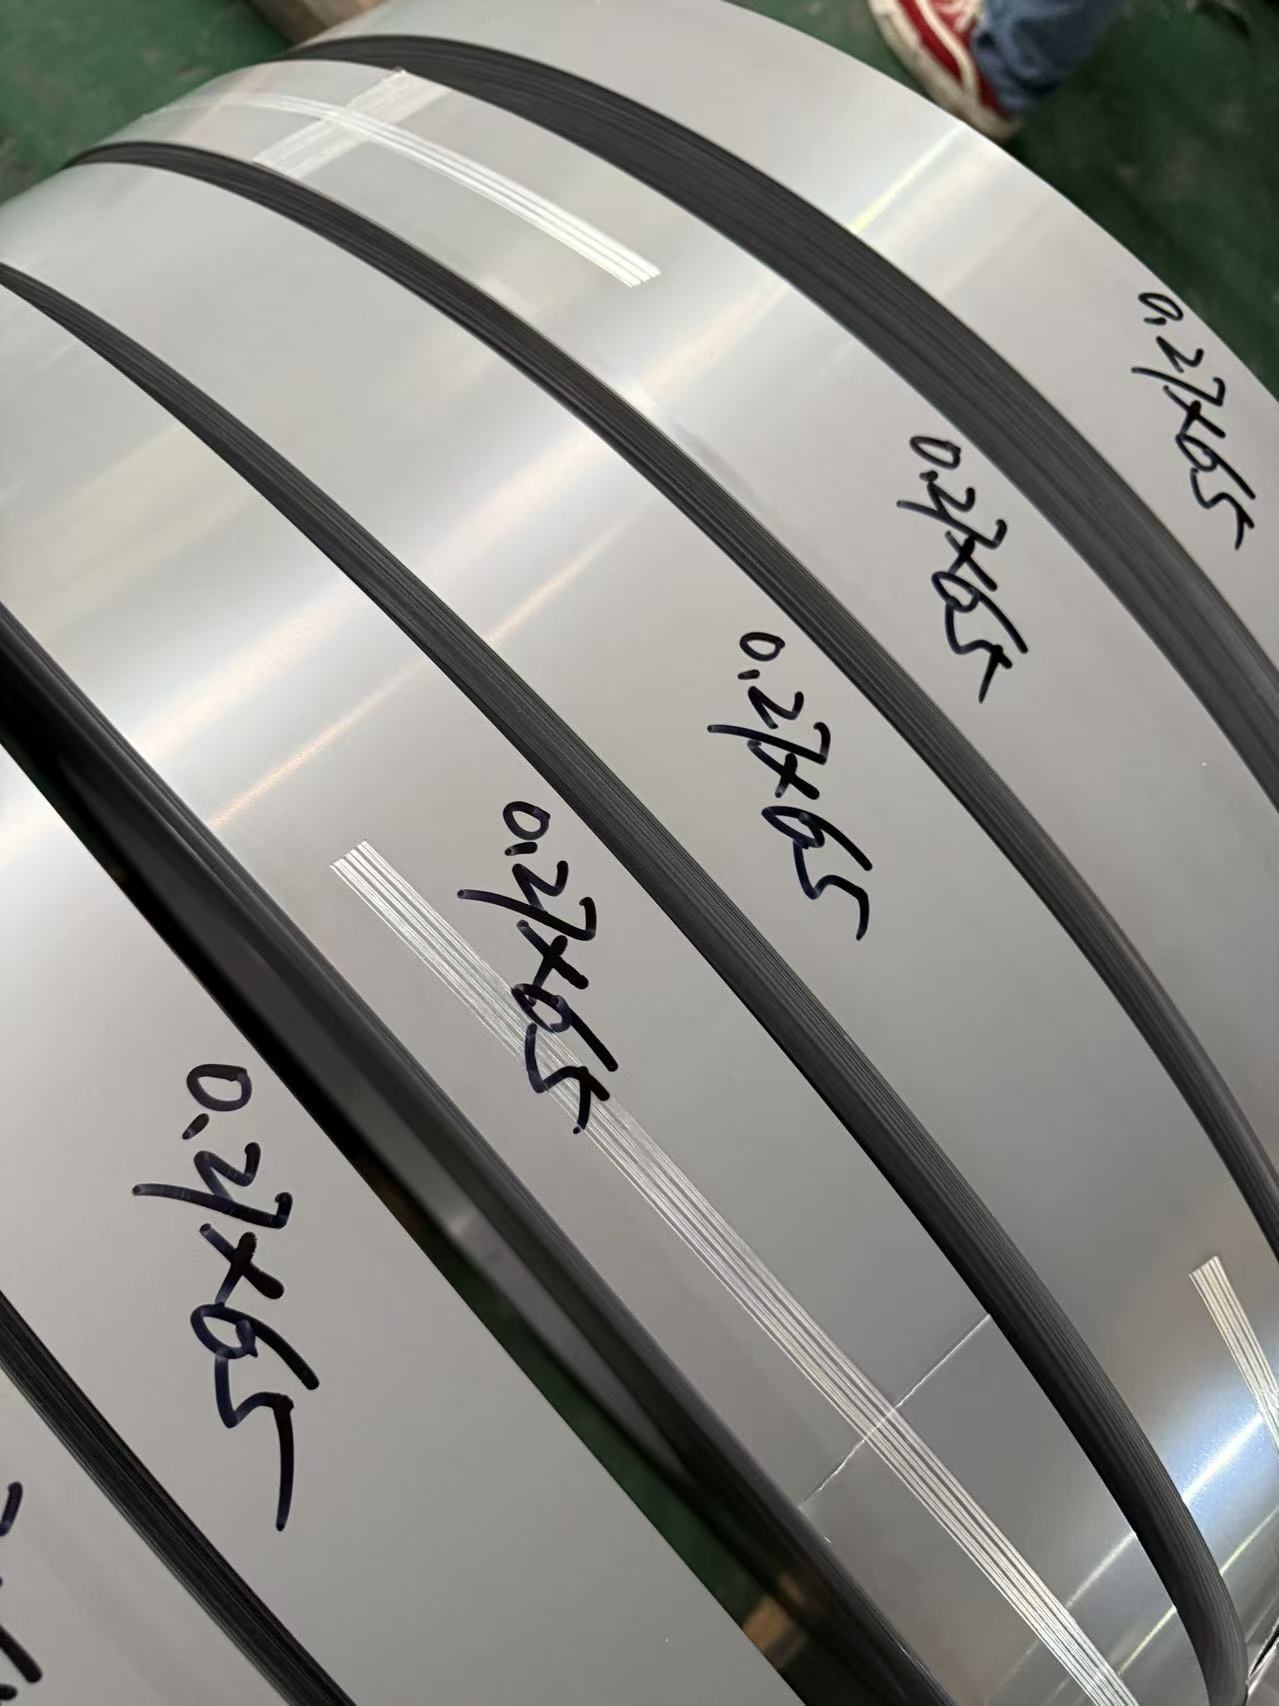
Europese en internationale markten gebruiken EN 10106 en IEC 60404-8-4 voor niet-georiënteerde kwaliteiten. Korrelgeoriënteerde materialen vallen onder EN 10107 en IEC 60404-8-7. Deze normen vormen de basis voor de meeste mondiale productie buiten Noord-Amerika. Ze bieden een duidelijk, op metrisch gebaseerd nomenclatuursysteem dat de fysieke en magnetische mogelijkheden van het materiaal rechtstreeks communiceert.
Het ontcijferen van de Europese naamgevingsconventie onthult exacte prestatiestatistieken. Neem het type M330-50A als voorbeeld. De 'M' staat voor magnetisch staal. De '330' geeft een maximaal specifiek totaal verlies aan van 3,30 W/kg, getest bij 1,5 Tesla en 50 Hz. De '50' vertegenwoordigt een nominale dikte van 0,50 mm. De 'A' betekent een niet-georiënteerd, volledig verwerkt vel. Oudere Duitse DIN-normen, zoals DIN 46400, verschijnen nog steeds op oudere blauwdrukken. U moet deze historische aanduidingen toewijzen aan moderne EN/IEC-equivalenten om de huidige compatibiliteit van de toeleveringsketen te garanderen.
De IEC 60404-serie is uitgebreid en omvat niet alleen materiaalspecificaties, maar ook de exacte testmethoden die nodig zijn om deze te valideren. IEC 60404-2 definieert de Epstein-frametestprocedures en zorgt ervoor dat een fabriek in Duitsland en een fabriek in Zuid-Korea exact dezelfde fysieke opstelling gebruiken om kernverlies en permeabiliteit te meten. Dankzij deze standaardisatie kunnen inkoopteams vol vertrouwen materialen wereldwijd inkopen.
EN/IEC-kwaliteit |
Dikte (mm) |
Maximaal kernverlies (W/kg @ 50Hz, 1,5T) |
Min. polarisatie (Tesla @ 5000 A/m) |
|---|---|---|---|
M230-35A |
0.35 |
2.30 |
1.60 |
M270-50A |
0.50 |
2.70 |
1.60 |
M330-50A |
0.50 |
3.30 |
1.60 |
M400-65A |
0.65 |
4.00 |
1.60 |
Bij het omgaan met korrelgeoriënteerde materialen onder EN 10107 verschuift de nomenclatuur enigszins. Een kwaliteit als M140-30S geeft een maximaal kernverlies aan van 1,40 W/kg bij 1,7 Tesla en 50 Hz, een dikte van 0,30 mm, en 'S' voor conventioneel korrelgericht materiaal. Kwaliteiten met hoge permeabiliteit gebruiken 'P' in plaats van 'S', waarmee materialen worden bedoeld die zijn verwerkt om een nog scherpere kristaluitlijning te bereiken, wat resulteert in lagere verliezen en hogere inductieniveaus. Deze kwaliteiten met hoge permeabiliteit zijn essentieel om te voldoen aan strenge energie-efficiëntievoorschriften in moderne transformatorontwerpen.
De Japanse industriële normen zijn strikt afgestemd op de IEC-methodologieën en ondersteunen tegelijkertijd enkele van 's werelds meest geavanceerde eigen fabrieksmogelijkheden. JIS C 2552 heeft betrekking op niet-georiënteerde platen, terwijl JIS C 2553 betrekking heeft op graangeoriënteerde productie. Het JIS-nomenclatuurformaat deelt directe structurele overeenkomsten met IEC-normen, waardoor kruisverwijzingen relatief eenvoudig zijn voor basismaterialen.
Een standaard JIS-aanduiding zoals 50A290 geeft een dikte van 0,50 mm ('50') aan, een volledig verwerkte niet-georiënteerde status ('A') en een maximaal kernverlies van 2,90 W/kg bij 50 Hz ('290'). De marktrealiteit wijkt echter vaak af van standaardaanduidingen. Japanse fabrieken als JFE Steel en Nippon Steel domineren de markt voor hoogefficiënte dunne platen. Ingenieurs komen regelmatig bedrijfseigen commerciële series tegen, zoals JFE's JN-, JNP- of JN-H-kwaliteiten. U moet deze bedrijfseigen aanduidingen systematisch terugbrengen naar standaard JIS- of ASTM-benchmarks met behulp van de specifieke technische gegevensbladen van de fabriek.
De eigen kwaliteiten die door Japanse fabrieken zijn ontwikkeld, verleggen vaak de grenzen van wat mogelijk is binnen het standaard JIS-framework. Standaard JIS C 2552 kan bijvoorbeeld een maximum bereiken bij een bepaald kernverlies bij een dikte van 0,35 mm, maar een eigen kwaliteit van Nippon Steel kan bij diezelfde dikte een vermindering van 10% tot 15% in kernverlies bieden. Dit wordt bereikt door middel van geavanceerde metallurgische controle, het optimaliseren van het silicium- en aluminiumgehalte en het gebruik van zeer gespecialiseerde wals- en gloeitechnieken.
JIS-klasse |
Dikte (mm) |
Maximaal kernverlies (W/kg @ 50Hz, 1,5T) |
Equivalent EN-kwaliteit |
|---|---|---|---|
35A230 |
0.35 |
2.30 |
M230-35A |
50A290 |
0.50 |
2.90 |
M290-50A |
50A470 |
0.50 |
4.70 |
M470-50A |
Wanneer u uit Japan inkoopt, is het ook van cruciaal belang om de benamingen van hun coatings te begrijpen. JIS specificeert verschillende isolatiecoatings, vaak gecategoriseerd op basis van hun samenstelling (organisch, anorganisch of semi-organisch) en hun beoogde toepassing (ponsbaarheid, lasbaarheid of weerstand tegen hoge temperaturen). Ervoor zorgen dat de JIS-coating in lijn is met de vereiste ASTM- of IEC-coatingspecificatie is net zo belangrijk als het matchen van de magnetische eigenschappen. Een mismatch hier kan leiden tot ernstige interlaminaire kortsluiting en kernfalen.

De Chinese productie vertrouwt op het GB/T-standaardisatiekader. GB/T 2521.1 specificeert vereisten voor niet-georiënteerde materialen. GB/T 2521.2 heeft betrekking op graangeoriënteerde productie. Het Chinese nomenclatuursysteem weerspiegelt rechtstreeks de IEC-dikte en kernverliesmetrieken, waardoor internationale handel en materiaalvervanging gemakkelijker worden.
Een typisch Chinese soort als 50W310 gaat logischerwijs kapot. De '50' geeft een dikte van 0,50 mm aan. De 'W' geeft niet-georiënteerd elektrisch staal aan . De '310' vertegenwoordigt een maximaal kernverlies van 3,10 W/kg bij 50 Hz. De realiteit van de implementatie vereist een zorgvuldige controle van leveranciers. De consistentie varieert aanzienlijk tussen Chinese Tier 1-fabrieken, zoals Baosteel of WISCO, en kleinere Tier 2- of Tier 3-producenten. Inkoopteams moeten omgaan met variaties in magnetische verouderingslimieten en maattoleranties gespecificeerd onder de bredere GB/T-paraplu.
Magnetische veroudering is een kritische factor bij het evalueren van GB/T-materialen. Veroudering verwijst naar de verslechtering van de magnetische eigenschappen in de loop van de tijd, doorgaans veroorzaakt door het neerslaan van koolstof- en stikstofverontreinigingen in de staalmatrix. Tier 1-fabrieken maken gebruik van geavanceerde vacuümontgassingstechnieken om deze onzuiverheden tot verwaarloosbare niveaus terug te brengen, zodat het materiaal niet veroudert. Materialen uit lagere fabrieken kunnen echter aanzienlijke veroudering vertonen, wat na enkele maanden gebruik leidt tot grotere kernverliezen en hogere bedrijfstemperaturen in het veld.
GB/T-klasse |
Dikte (mm) |
Maximaal kernverlies (W/kg @ 50Hz, 1,5T) |
Typische toepassing |
|---|---|---|---|
35W250 |
0.35 |
2.50 |
Motoren met hoog rendement |
50W310 |
0.50 |
3.10 |
Standaard industriële motoren |
50W470 |
0.50 |
4.70 |
Kleine apparaten, fractionele HP-motoren |
65W600 |
0.65 |
6.00 |
Goedkope toepassingen met een lage inschakelduur |
Maattoleranties vereisen ook strikt toezicht bij inkoop onder GB/T-normen. Kroon (het verschil in dikte tussen het midden en de randen van de rol) en randval moeten strak worden gecontroleerd om een hoge stapelfactor te garanderen. Een overmatige kroon leidt tot losse kernen, verhoogde trillingen en meer akoestisch geluid in de uiteindelijke machine. Vraag altijd om gedetailleerde dimensionale inspectierapporten naast de standaard magnetische testgegevens wanneer u een nieuwe GB/T-leverancier kwalificeert.
De Indiase markt opereert onder het Bureau of Indian Standards (BIS). IS 648 dicteert specificaties voor CRNGO-materialen. IS 3024 regelt CRGO-materialen. De Indiase nomenclatuur volgt een soortgelijk metrisch patroon als Europa en China. Een kwaliteit zoals 50C350 duidt op een dikte van 0,50 mm ('50'), standaard kernverliescategorie ('C') en een maximaal verlies van 3,50 W/kg ('350').
Het importeren van materialen op de Indiase productiemarkt vereist strikte naleving van het BIS-certificeringskader. Buitenlandse fabrieken moeten een verplichte BIS-certificering verkrijgen om de Indiase markt te kunnen bevoorraden. Gelijkwaardigheid op papier gaat niet voorbij aan deze wettelijke eis. Inkoopteams moeten zowel de technische gelijkwaardigheid van het materiaal als de actieve BIS-certificeringsstatus van de producerende fabriek verifiëren om afwijzingen door de douane en verstoringen van de toeleveringsketen te voorkomen.
Het BIS-certificeringsproces is streng. Het omvat fabrieksaudits door Indiase inspecteurs, uitgebreide materiaaltests in door BIS goedgekeurde laboratoria en voortdurend toezicht op de naleving. Dit zorgt ervoor dat materialen die op de Indiase markt komen, voldoen aan strenge kwaliteits- en veiligheidsnormen. Voor mondiale fabrikanten die productiefaciliteiten in India opzetten, is het navigeren door dit certificeringslandschap net zo belangrijk als het beheren van de technische specificaties van het staal zelf.
IS-klasse (CRNGO) |
Dikte (mm) |
Maximaal kernverlies (W/kg @ 50Hz, 1,5T) |
Equivalente IEC-kwaliteit |
|---|---|---|---|
35C250 |
0.35 |
2.50 |
M250-35A |
50C350 |
0.50 |
3.50 |
M350-50A |
65C530 |
0.65 |
5.30 |
M530-65A |
Bij het vergelijken van IS-normen met andere mondiale raamwerken moeten ingenieurs ook aandacht besteden aan de specifieke testomstandigheden die zijn beschreven in IS 648 en IS 3024. Hoewel deze over het algemeen overeenkomen met IEC 60404, kunnen er kleine variaties zijn in de vereisten voor monstervoorbereiding of kalibratie van testapparatuur. Vertrouw altijd op de daadwerkelijke gegevens van het molentestcertificaat en ga niet uit van een perfecte uitlijning uitsluitend op basis van de soortaanduiding.
Met meer dan 20 jaar ervaring in de elektrische staalmarkt en meer dan 16 jaar productie-expertise, SERAXIN levert CRGO- en CRNGO-spoelen, strips en platen voor transformatorkernen en elektrische lamineringen. Ondersteund door op maat gemaakte productiemogelijkheden en een gevestigd internationaal leveringsnetwerk, helpt het bedrijf wereldwijde klanten bij het verkrijgen van elektrische staalproducten die voldoen aan verschillende magnetische, dimensionale, verwerkings- en leveringsvereisten.
Vraag voor elke batch volledige Mill Test Certificates (MTC's) aan om het daadwerkelijke kernverlies en de permeabiliteit te verifiëren aan de hand van de nominale standaardvereisten.
Pas de juiste wiskundige conversiefactoren toe bij het vergelijken van Noord-Amerikaanse 60 Hz-gegevens met internationale 50 Hz-specificaties.
Valideer de compatibiliteit van isolatiecoatings naast de eigenschappen van basismetalen om interlaminaire kortsluiting in gestapelde kernen te voorkomen.
Audit internationale Tier 2- en Tier 3-fabrieken, specifiek op naleving van magnetische veroudering en consistentie over de spoelbreedtes.
Controleer de actieve BIS-certificeringsstatus voor elke fabriek die materialen levert die bestemd zijn voor de Indiase productiemarkt.
A: Directe vervanging vereist herberekening van de kernverlieswaarden. ASTM-tests bij 60 Hz, terwijl EN-tests bij 50 Hz. U moet een conversiefactor toepassen op basis van dikte en legering om echte magnetische gelijkwaardigheid te garanderen voordat u vervanging uitvoert.
A: In de EN-nomenclatuur geeft de 'A' aan dat het materiaal een niet-georiënteerde, volledig bewerkte staalplaat is die klaar is om te worden gestampt en gestapeld zonder extra uitgloeien.
A: Gepatenteerde kwaliteiten van fabrieken overschrijden vaak de nationale standaardminima. Ze bieden mogelijk nauwere diktetoleranties, lagere kernverliezen of gespecialiseerde coatings die niet expliciet zijn gedefinieerd in standaard JIS- of GB/T-frameworks.
EEN: Ja. Het Bureau of Indian Standards schrijft voor dat al het geïmporteerde elektrische staal afkomstig moet zijn van een BIS-gecertificeerde fabriek. Technische gelijkwaardigheid alleen is onvoldoende voor douaneafhandeling.
A: Isolatiecoatings voorkomen dat elektrische stromen tussen gestapelde lamellen springen. Als u een kwaliteit vervangt maar een inferieure of incompatibele coating gebruikt, zullen de resulterende interlaminaire kortsluiting ernstige oververhitting en efficiëntieverlies veroorzaken.


