
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-08-04 الأصل: موقع


تتطلب سلاسل التوريد المعولمة من الشركات المصنعة للمحركات والمحولات والمولدات توفير المواد عبر مناطق متعددة، مما يستلزم إسنادًا صارمًا لمعايير المواد الدولية. يؤدي الاعتماد على معادلات الدرجة الاسمية دون التحقق من الخصائص المغناطيسية والفيزيائية الأساسية - مثل فقدان اللب، والنفاذية، والسمك - إلى انخفاض كارثي في الكفاءة، أو توليد حرارة مفرطة، أو عطل ميكانيكي أثناء عمليات الختم.
يعد التنقل بين الفروق الفنية بين ASTM وIEC وEN وJIS وGB والمعايير الناشئة مثل BIS (IS) في الهند أمرًا بالغ الأهمية لهندسة المشتريات. يمكن أن يؤدي عدم التطابق في ترددات الاختبار أو مواصفات الطلاء إلى الإضرار بعملية الإنتاج بأكملها. يوفر هذا الدليل إطارًا محددًا للتقييم والإحالة المرجعية العالمية درجات الفولاذ الكهربائي لضمان معادلة الأداء الدقيق وتخفيف مخاطر المصادر.

تختلف خطوط الأساس للتوحيد القياسي: تقيم معايير ASTM عادةً الخسارة الأساسية عند 60 هرتز (معيار أمريكا الشمالية)، بينما يتم تقييم معايير IEC وEN وJIS وGB وIS عند 50 هرتز، مما يتطلب تحويلًا رياضيًا للحصول على معادلة دقيقة.
التسمية تكشف عن الأداء: تقوم معظم المعايير العالمية (EN وJIS وGB) بترميز الحد الأقصى لفقد النواة والسمك الاسمي مباشرةً في تصنيف الدرجة (على سبيل المثال، تشير M270-50A إلى 2.70 وات/كجم عند 0.50 مم).
العلامات التجارية للمطاحن مقابل المعايير الوطنية: غالبًا ما تشير التصميمات عالية الأداء إلى الدرجات التجارية الخاصة (على سبيل المثال، سلسلة JFE الخاصة بـ JFE أو الصفائح المتخصصة الخاصة بشركة Nippon Steel) والتي يجب فك تشفيرها بشكل منهجي مرة أخرى إلى مكافئات ASTM أو IEC القياسية.
معادلة الطلاء أمر بالغ الأهمية: مطابقة درجة الفولاذ الأساسية غير كافية؛ يجب أيضًا محاذاة الطلاءات العازلة (على سبيل المثال، ASTM C-5 مقابل IEC EC-5) لمنع حدوث دوائر قصيرة بين الصفائح.
التحقق إلزامي: 'المكافئ' لا يعني 'متطابق'. شهادات اختبار المطحنة (MTCs)، وفحوصات افتراض الكثافة، واختبار إطار إبشتاين مطلوبة للتحقق من صحة الخصائص المغناطيسية قبل الشراء بالجملة.
جدول المحتويات
يتطلب تحديد ما يشكل درجة مكافئة في تصميم الماكينة مطابقة فقدان النواة، والحث المغناطيسي، والسمك، والصلابة الميكانيكية. يجب على المهندسين إنشاء تصنيفات صناعية أساسية قبل الإسناد الترافقي. تخدم المواد المدرفلة على البارد وغير الموجهة للحبوب (CRNGO) الآلات الدوارة مثل المحركات والمولدات. تدعم المواد المدرفلة على البارد (CRGO) المحولات الثابتة حيث ينتقل التدفق المغناطيسي في اتجاه واحد مفضل.
تطورت الأطر الإقليمية بشكل مستقل قبل أن تتماشى مع معايير IEC 60404 الدولية. تتفاعل المعايير الأوروبية (EN/DIN)، واليابانية (JIS)، والصينية (GB/T)، والهندية (IS)، والروسية (GOST)، والأمريكية (ASTM) بشكل مختلف مع خطوط الأساس العالمية هذه. الاختلاف الأكثر أهمية يكمن في منهجيات الاختبار. تختبر معايير أمريكا الشمالية الخواص المغناطيسية عند تردد 60 هرتز. يتم اختبار بقية العالم عند 50 هرتز. لا يمكنك مقارنة قيمة الخسارة الأساسية 60 هرتز مباشرةً بقيمة 50 هرتز دون تطبيق عوامل تحويل محددة بناءً على سمك المادة وتركيبة السبائك.
لإنشاء إطار معادلة حقيقي، يجب على الفرق الهندسية تقييم العديد من المعلمات الأساسية بما يتجاوز مجرد اسم الدرجة الأساسية. غالبًا ما يتجاهل المخطط المرجعي الترافقي البسيط الاختلافات المعدنية الدقيقة التي تملي كيفية تصرف المادة تحت الحمل. نحن ننظر معايير نجاح محددة عند التحقق من صحة مصدر مادة بديل.
الحد الأقصى للخسارة الأساسية عند تحريض التشغيل المستهدف (عادةً 1.5T أو 1.7T).
الحد الأدنى من الاستقطاب المغناطيسي عند شدة مجال مغناطيسي محددة (على سبيل المثال، 2500 أمبير/م، 5000 أمبير/م، 10000 أمبير/م).
عامل التراص وعامل التصفيح، الذي يحدد مقدار المادة المغناطيسية النشطة التي تناسب حجمًا أساسيًا معينًا.
الخصائص الميكانيكية بما في ذلك قوة الخضوع، وقوة الشد، وصلابة فيكرز، والتي تؤثر بشكل مباشر على تآكل القالب أثناء الختم.
نوع الطلاء العازل وسمكه ومقاومته الحرارية.
عند تقييم CRNGO مقابل CRGO، قد تكون المصطلحات عبر المناطق غير واضحة في بعض الأحيان. تم تصميم CRNGO ليكون له خصائص مغناطيسية متناحية، مما يعني أنه يؤدي أداءً متساويًا نسبيًا في جميع الاتجاهات. وهذا يجعلها مثالية للمجالات المغناطيسية الدوارة الموجودة في المحركات الكهربائية. تتم معالجة CRGO لمحاذاة الهيكل البلوري لصلب السيليكون في اتجاه التدحرج، مما يوفر خصائص مغناطيسية فائقة للغاية في هذا الاتجاه الفردي، وهو مثالي لمسارات التدفق الثابتة في المحولات.
نوع المادة |
التطبيق الأساسي |
الخصائص المغناطيسية |
محتوى السيليكون النموذجي |
|---|---|---|---|
CRNGO (غير موجه) |
المحركات والمولدات والمولدات |
متناحي الخواص (متساوي في جميع الاتجاهات) |
0.5% إلى 3.2% |
CRGO (موجه نحو الحبوب) |
محولات القدرة، محولات التوزيع |
متباين الخواص (اتجاهي للغاية) |
3.0% إلى 3.5% |
ويظل التناقض في تكرار الاختبار أكبر عقبة أمام المشتريات العالمية. تعمل شبكات أمريكا الشمالية بتردد 60 هرتز، لذلك تقوم معايير ASTM بشكل طبيعي بتقييم فقدان النواة عند هذا التردد. تعمل الشبكات الأوروبية والآسيوية بتردد 50 هرتز. نظرًا لأن فقدان النواة يزداد بشكل غير خطي مع التردد بسبب تأثيرات التيار الدوامي والتباطؤ، فإن المادة المقدرة بـ 1.50 وات/كجم عند تردد 50 هرتز ستظهر خسارة أعلى بكثير - غالبًا حوالي 1.95 إلى 2.10 وات/كجم - عند اختبارها عند 60 هرتز. يجب على مهندسي المشتريات استخدام صيغ التحويل التجريبية أو طلب بيانات اختبار محددة 50/60 هرتز من المطحنة لضمان الفولاذ الكهربائي يلبي متطلبات التصميم.
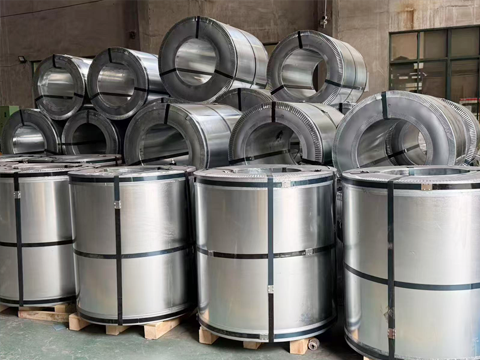
تعتمد المشتريات في أمريكا الشمالية بشكل كبير على مواصفات ASTM. يغطي ASTM A677 المواد غير الموجهة المعالجة بالكامل. يحدد ASTM A683 متطلبات المتغيرات شبه المعالجة وغير الموجهة. يحكم ASTM A876 الدرجات الموجهة للحبوب المستخدمة في توزيع الطاقة. تحدد هذه المواصفات كلاً من معايير الاختبار والتفاوتات الفيزيائية المقبولة للمطاحن المحلية.
تختلف تسميات ASTM بشكل كبير عن نظيراتها الدولية. تنقسم تسمية مثل 47F165 إلى مقاييس إمبراطورية محددة. يمثل '47' السُمك الاسمي بأجزاء من الألف من البوصة (0.047 بوصة). يشير 'F' إلى مادة تمت معالجتها بالكامل. يحدد '165' الحد الأقصى لفقدان النواة وهو 1.65 واط/رطل تم اختباره عند 1.5 تسلا و60 هرتز. عند التوريد دوليًا، يجب على المهندسين إعادة حساب قيم الخسارة الأساسية لمعيار ASTM من W/lb عند 60 هرتز إلى W/kg عند 50 هرتز للعثور على مكافئات مناسبة من IEC أو EN.
تصل المواد المعالجة بالكامل (ASTM A677) من المطحنة مع تطوير خصائصها المغناطيسية بالكامل. تقوم الشركة المصنعة ببساطة بختم التصفيحات وتجميع القلب. تتطلب المواد شبه المعالجة (ASTM A683) عملية تلدين نهائية لتخفيف الضغط بعد الختم لتحقيق خصائصها المغناطيسية المقدرة. تعمل خطوة التلدين هذه على إزالة الضغوط الميكانيكية التي تم إدخالها أثناء عملية التثقيب، والتي قد تؤدي إلى انخفاض الأداء المغناطيسي.
مثال الصف ASTM |
السماكة (بوصة/مم) |
أقصى خسارة أساسية (وزن/رطل عند 60 هرتز) |
ما يعادل 50 هرتز تقريبًا (وات/كجم) |
|---|---|---|---|
36F145 |
0.036 بوصة / 0.91 ملم |
1.45 |
~2.50 |
47F165 |
0.047 بوصة / 1.19 ملم |
1.65 |
~2.85 |
64F200 |
0.064 بوصة / 1.63 ملم |
2.00 |
~3.45 |
تتبع المواد الموجهة للحبوب بموجب ASTM A876 اصطلاح تسمية مختلفًا قليلاً. تشير درجة مثل 27G051 إلى سُمك يبلغ 0.0106 بوصة (0.27 مم)، 'G' للموجه نحو الحبوب، والحد الأقصى لخسارة النواة 0.51 واط/رطل عند 1.5T و60 هرتز. ويعتمد اختبار هذه المواد بشكل كبير على طريقة إطار إبشتاين، التي تقيس الخواص المغناطيسية للشرائط المستطيلة القياسية المقطوعة من الملف. يظل اختبار Epstein هو المعيار الذهبي للتحقق من صحة شهادات اختبار المطاحن مقابل متطلبات ASTM.
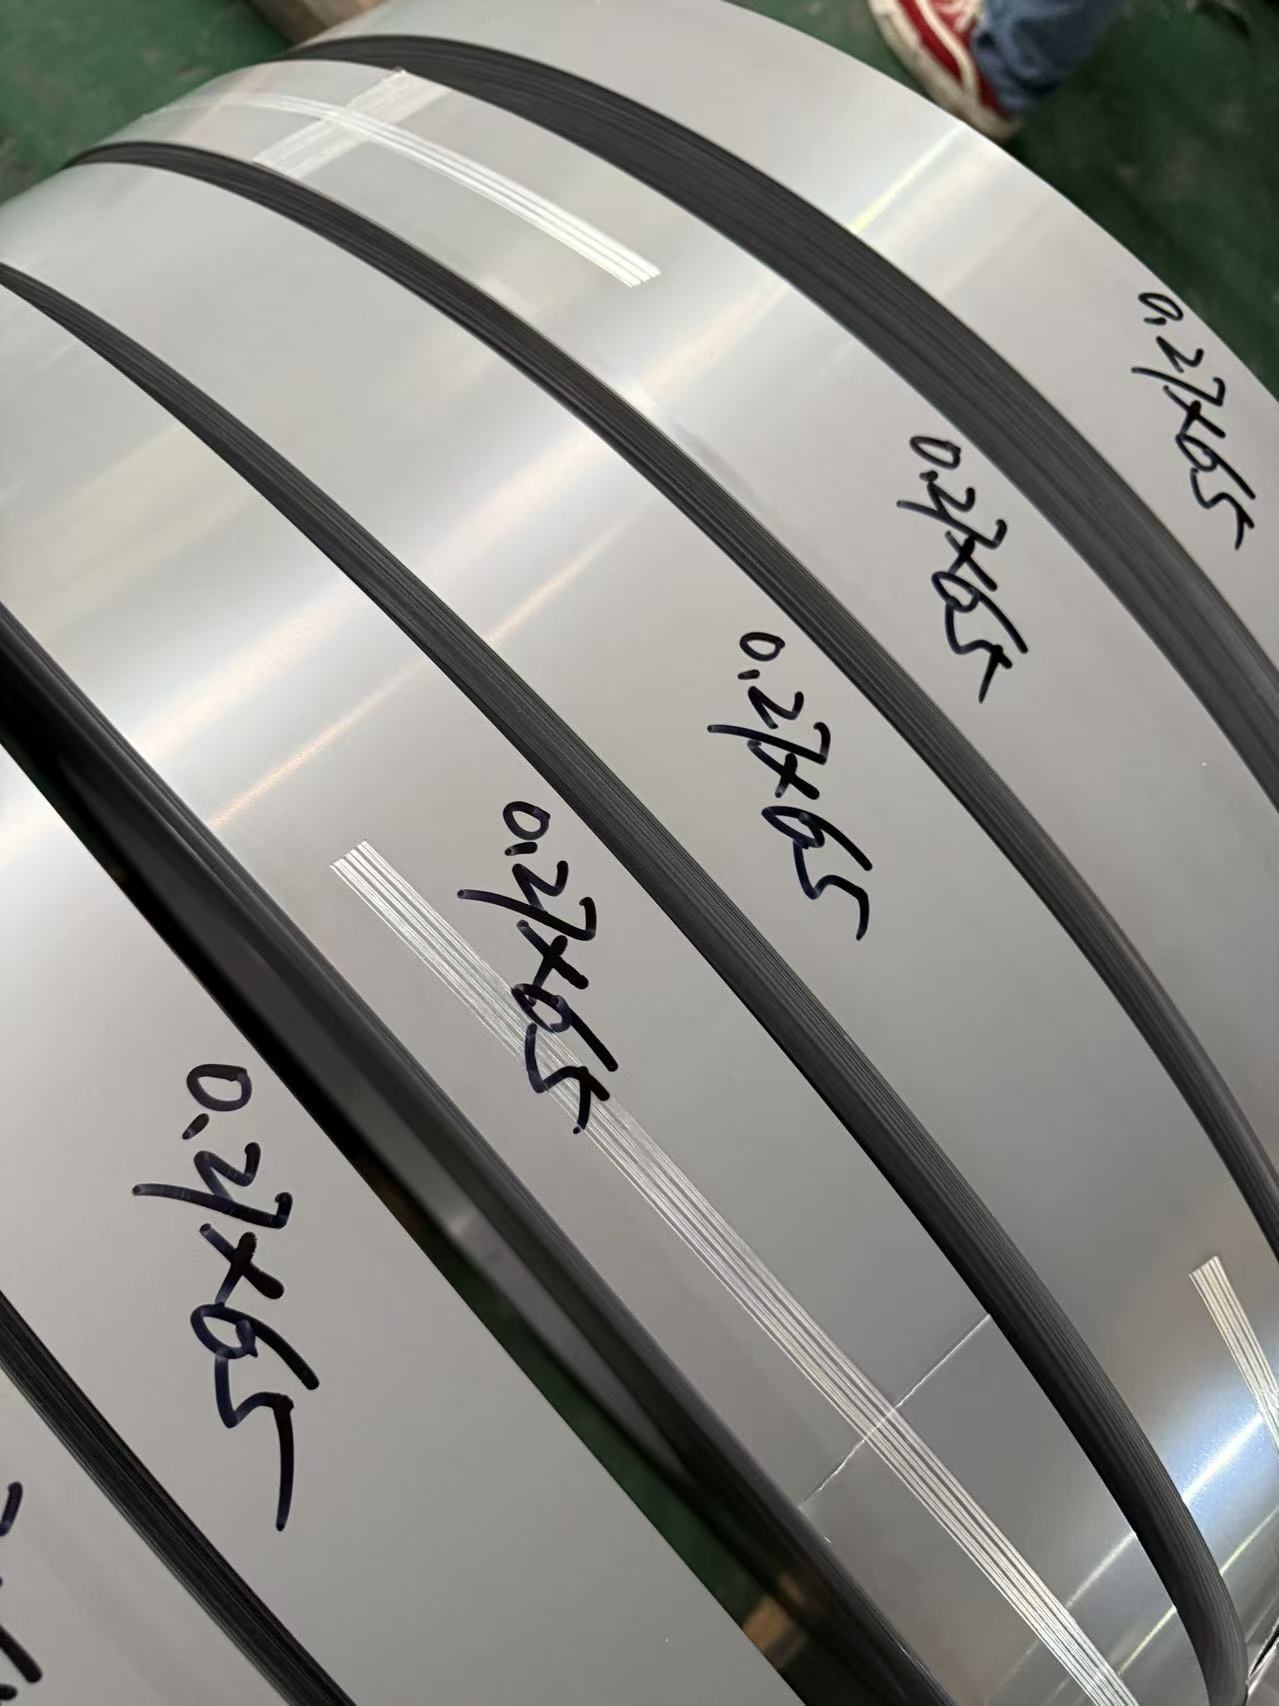
تستخدم الأسواق الأوروبية والعالمية EN 10106 وIEC 60404-8-4 للدرجات غير الموجهة. تندرج المواد الموجهة للحبوب ضمن EN 10107 وIEC 60404-8-7. تشكل هذه المعايير خط الأساس لمعظم التصنيع العالمي خارج أمريكا الشمالية. إنها توفر نظام تسميات واضحًا قائمًا على المقاييس والذي ينقل بشكل مباشر القدرات الفيزيائية والمغناطيسية للمادة.
يكشف فك تشفير اصطلاح التسمية الأوروبي عن مقاييس الأداء الدقيقة. خذ الصف M330-50A كمثال. يرمز الحرف 'M' إلى الفولاذ المغناطيسي. يشير '330' إلى الحد الأقصى للخسارة الإجمالية المحددة البالغة 3.30 واط/كجم والتي تم اختبارها عند 1.5 تسلا و50 هرتز. ويمثل '50' سمكًا اسميًا يبلغ 0.50 مم. يشير الحرف 'A' إلى ورقة غير موجهة ومجهزة بالكامل. لا تزال معايير DIN الألمانية القديمة، مثل DIN 46400، تظهر في المخططات القديمة. يجب عليك تعيين هذه التسميات التاريخية إلى معادلاتها الحديثة EN/IEC لضمان توافق سلسلة التوريد الحالية.
تعد سلسلة IEC 60404 واسعة النطاق، ولا تغطي مواصفات المواد فحسب، بل تغطي أيضًا منهجيات الاختبار الدقيقة المطلوبة للتحقق من صحتها. تحدد المواصفة القياسية IEC 60404-2 إجراءات اختبار إطار إبستاين، مما يضمن أن مطحنة في ألمانيا ومطحنة في كوريا الجنوبية تستخدمان نفس الإعداد المادي الدقيق لقياس فقدان اللب والنفاذية. وهذا التوحيد هو ما يسمح لفرق المشتريات بالحصول على المواد بثقة على مستوى العالم.
درجة EN/IEC |
سمك (مم) |
أقصى خسارة أساسية (وات/كجم عند 50 هرتز، 1.5 طن) |
الحد الأدنى للاستقطاب (تسلا @ 5000 أمبير/م) |
|---|---|---|---|
M230-35A |
0.35 |
2.30 |
1.60 |
M270-50A |
0.50 |
2.70 |
1.60 |
M330-50A |
0.50 |
3.30 |
1.60 |
M400-65A |
0.65 |
4.00 |
1.60 |
عند التعامل مع المواد الموجهة نحو الحبوب بموجب EN 10107، تتغير التسمية قليلاً. تشير درجة مثل M140-30S إلى خسارة أساسية قصوى تبلغ 1.40 واط/كجم عند 1.7 تسلا و50 هرتز، وسمك 0.30 مم، و'S' للمواد التقليدية الموجهة نحو الحبوب. تستخدم درجات النفاذية العالية 'P' بدلاً من 'S'، للإشارة إلى المواد التي تمت معالجتها لتحقيق محاذاة بلورية أكثر وضوحًا، مما يؤدي إلى خسائر أقل ومستويات حث أعلى. تعتبر هذه الدرجات عالية النفاذية ضرورية لتلبية اللوائح الصارمة لكفاءة الطاقة في تصميمات المحولات الحديثة.
تحافظ المعايير الصناعية اليابانية على توافق صارم مع منهجيات اللجنة الكهروتقنية الدولية (IEC) مع دعم بعض قدرات المطاحن الخاصة الأكثر تقدمًا في العالم. يحكم JIS C 2552 الصفائح غير الموجهة، بينما يغطي JIS C 2553 الإنتاج الموجه للحبوب. يشترك تنسيق تسميات JIS في أوجه التشابه الهيكلية المباشرة مع معايير IEC، مما يجعل الإسناد الترافقي واضحًا نسبيًا للمواد الأساسية.
يشير تعيين JIS القياسي مثل 50A290 إلى سُمك يبلغ 0.50 مم ('50')، وحالة غير موجهة معالجة بالكامل ('A')، وخسارة أساسية قصوى تبلغ 2.90 وات/كجم عند 50 هرتز ('290'). ومع ذلك، فإن واقع السوق غالبًا ما ينحرف عن التسميات القياسية. تهيمن المصانع اليابانية مثل JFE Steel وNippon Steel على السوق الرفيعة المستوى ذات الكفاءة العالية. كثيرًا ما يواجه المهندسون سلاسل تجارية خاصة، مثل درجات JFE's JN أو JNP أو JN-H. يجب عليك تعيين هذه التسميات الخاصة بشكل منهجي مرة أخرى إلى معايير JIS أو ASTM القياسية باستخدام أوراق البيانات الفنية الخاصة بالمصنع.
غالبًا ما تدفع الدرجات الخاصة التي طورتها المطاحن اليابانية حدود ما هو ممكن ضمن إطار عمل JIS القياسي. على سبيل المثال، قد يحقق معيار JIS C 2552 خسارة معينة في اللب بسمك 0.35 مم، ولكن الدرجة الخاصة من Nippon Steel قد توفر انخفاضًا بنسبة 10% إلى 15% في فقدان اللب عند نفس السماكة. يتم تحقيق ذلك من خلال التحكم المعدني المتقدم، وتحسين محتوى السيليكون والألمنيوم، واستخدام تقنيات الدرفلة والتليين المتخصصة للغاية.
درجة جيس |
سمك (مم) |
أقصى خسارة أساسية (وات/كجم عند 50 هرتز، 1.5 طن) |
ما يعادل EN الصف |
|---|---|---|---|
35A230 |
0.35 |
2.30 |
M230-35A |
50A290 |
0.50 |
2.90 |
M290-50A |
50A470 |
0.50 |
4.70 |
M470-50A |
عند التوريد من اليابان، من المهم أيضًا فهم تسميات الطلاء الخاصة بهم. تحدد JIS العديد من الطلاءات العازلة، والتي غالبًا ما يتم تصنيفها حسب تركيبها (عضوي، أو غير عضوي، أو شبه عضوي) وتطبيقها المقصود (قابلية اللكم، أو قابلية اللحام، أو مقاومة درجات الحرارة العالية). إن التأكد من أن طلاء JIS يتوافق مع مواصفات طلاء ASTM أو IEC المطلوبة لا يقل أهمية عن مطابقة الخصائص المغناطيسية. يمكن أن يؤدي عدم التطابق هنا إلى تقصير شديد بين الصفائح وفشل أساسي.

يعتمد التصنيع الصيني على إطار التقييس GB/T. يحدد GB/T 2521.1 متطلبات المواد غير الموجهة. يغطي GB/T 2521.2 الإنتاج الموجه للحبوب. يعكس نظام التسميات الصيني بشكل مباشر سمك IEC ومقاييس الخسارة الأساسية، مما يسهل التجارة الدولية واستبدال المواد.
الصف الصيني النموذجي مثل 50W310 ينهار بشكل منطقي. يشير الرقم '50' إلى سمك 0.50 مم. يشير 'W' إلى الفولاذ الكهربائي غير الموجه . يمثل '310' أقصى خسارة أساسية تبلغ 3.10 واط/كجم عند 50 هرتز. تتطلب حقائق التنفيذ فحصًا دقيقًا للموردين. ويختلف الاتساق بشكل كبير بين المصانع الصينية من المستوى 1، مثل Baosteel أو WISCO، والمنتجين الأصغر من المستوى 2 أو المستوى 3. يجب على فرق المشتريات إدارة الاختلافات في حدود التقادم المغناطيسي وتفاوتات الأبعاد المحددة ضمن مظلة GB/T الأوسع.
يعد الشيخوخة المغناطيسية عاملاً حاسماً عند تقييم مواد GB/T. تشير الشيخوخة إلى تدهور الخواص المغناطيسية بمرور الوقت، والذي يحدث عادة بسبب ترسيب شوائب الكربون والنيتروجين داخل مصفوفة الفولاذ. تستخدم مطاحن المستوى 1 تقنيات متقدمة لتفريغ الغاز لتقليل هذه الشوائب إلى مستويات ضئيلة، مما يضمن بقاء المادة غير قابلة للشيخوخة. ومع ذلك، قد تظهر المواد من المطاحن ذات المستوى الأدنى تقادمًا كبيرًا، مما يؤدي إلى زيادة الخسائر الأساسية وارتفاع درجات حرارة التشغيل في الحقل بعد عدة أشهر من الاستخدام.
درجة GB/T |
سمك (مم) |
أقصى خسارة أساسية (وات/كجم عند 50 هرتز، 1.5 طن) |
تطبيق نموذجي |
|---|---|---|---|
35W250 |
0.35 |
2.50 |
محركات عالية الكفاءة |
50W310 |
0.50 |
3.10 |
المحركات الصناعية القياسية |
50W470 |
0.50 |
4.70 |
الأجهزة الصغيرة، محركات HP الجزئية |
65W600 |
0.65 |
6.00 |
تطبيقات دورة منخفضة التكلفة ومنخفضة الخدمة |
تتطلب تفاوتات الأبعاد أيضًا رقابة صارمة عند تحديد المصادر وفقًا لمعايير GB/T. يجب التحكم بإحكام في التاج (الفرق في السُمك بين المركز وحواف الملف) وانخفاض الحافة لضمان عامل تكديس عالي. يؤدي التاج الزائد إلى فقدان النوى وزيادة الاهتزاز وزيادة الضوضاء الصوتية في الجهاز النهائي. اطلب دائمًا تقارير فحص الأبعاد التفصيلية جنبًا إلى جنب مع بيانات الاختبار المغناطيسي القياسية عند تأهيل مورد GB/T جديد.
يعمل السوق الهندي تحت إشراف مكتب المعايير الهندية (BIS). يحدد IS 648 مواصفات مواد CRNGO. يحكم IS 3024 مواد CRGO. تتبع التسميات الهندية نمطًا متريًا مشابهًا لأوروبا والصين. تشير درجة مثل 50C350 إلى سُمك 0.50 مم ('50')، وفئة الخسارة الأساسية القياسية ('C')، والحد الأقصى للخسارة 3.50 واط/كجم ('350').
يتطلب استيراد المواد إلى سوق التصنيع الهندي التزامًا صارمًا بإطار شهادة BIS. يجب أن تحصل المطاحن الأجنبية على شهادة BIS الإلزامية لتزويد السوق الهندية. المعادلة على الورق لا تتجاوز هذا الشرط القانوني. يجب على فرق المشتريات التحقق من التكافؤ الفني للمادة وحالة شهادة BIS النشطة للمصنع المنتج لتجنب الرفض الجمركي وتعطيل سلسلة التوريد.
عملية الحصول على شهادة BIS صارمة. ويتضمن ذلك عمليات تدقيق المصنع من قبل مفتشين هنود، واختبار المواد على نطاق واسع في المختبرات المعتمدة من بنك التسويات الدولية، ومراقبة الامتثال المستمر. وهذا يضمن أن المواد التي تدخل السوق الهندية تلبي معايير الجودة والسلامة الصارمة. بالنسبة للمصنعين العالميين الذين يقومون بإنشاء مرافق إنتاج في الهند، فإن التنقل في مشهد الشهادات هذا لا يقل أهمية عن إدارة المواصفات الفنية للصلب نفسه.
هو الصف (CRNGO) |
سمك (مم) |
أقصى خسارة أساسية (وات/كجم عند 50 هرتز، 1.5 طن) |
ما يعادل درجة IEC |
|---|---|---|---|
35C250 |
0.35 |
2.50 |
M250-35A |
50C350 |
0.50 |
3.50 |
M350-50A |
65C530 |
0.65 |
5.30 |
M530-65A |
عند الإسناد الترافقي لمعايير IS مع أطر عمل عالمية أخرى، يجب على المهندسين أيضًا الانتباه إلى شروط الاختبار المحددة الموضحة في IS 648 وIS 3024. وفي حين أنها تتوافق بشكل عام مع IEC 60404، إلا أنه يمكن أن تكون هناك اختلافات طفيفة في إعداد العينة أو متطلبات معايرة معدات الاختبار. اعتمد دائمًا على بيانات شهادة اختبار المطحنة الفعلية بدلاً من افتراض المحاذاة المثالية بناءً على تعيين الدرجة فقط.
مع أكثر من 20 عامًا من الخبرة في سوق الفولاذ الكهربائي وأكثر من 16 عامًا من الخبرة في التصنيع، تقوم شركة SHERAXIN بتوريد ملفات وشرائط وألواح CRGO وCRNGO لقلوب المحولات والصفائح الكهربائية. بدعم من قدرات الإنتاج المخصصة وشبكة التوريد الدولية الراسخة، تساعد الشركة العملاء العالميين في الحصول على منتجات الصلب الكهربائية التي تلبي متطلبات مختلفة من المغناطيسية والأبعاد والمعالجة والتسليم.
اطلب شهادات اختبار المطحنة الكاملة (MTCs) لكل دفعة للتحقق من فقدان النواة الفعلي والنفاذية مقابل المتطلبات القياسية الاسمية.
قم بتطبيق عوامل التحويل الرياضية الصحيحة عند الإسناد الترافقي لبيانات أمريكا الشمالية 60 هرتز مع المواصفات الدولية 50 هرتز.
التحقق من توافق الطلاء العازل إلى جانب خصائص المعدن الأساسي لمنع حدوث تقصير بين الصفائح في النوى المكدسة.
قم بمراجعة المطاحن الدولية من المستوى 2 والمستوى 3 خصيصًا للامتثال للشيخوخة المغناطيسية وقياس الاتساق عبر عروض الملف.
تحقق من حالة شهادة BIS النشطة لأي مصنع يورد المواد المخصصة لسوق التصنيع الهندي.
ج: يتطلب الاستبدال المباشر إعادة حساب قيم الخسارة الأساسية. اختبارات ASTM عند 60 هرتز، بينما اختبارات EN عند 50 هرتز. يجب عليك تطبيق عامل تحويل يعتمد على السُمك والسبائك لضمان التكافؤ المغناطيسي الحقيقي قبل الاستبدال.
ج: في التسمية الأوروبية، يشير الحرف 'A' إلى أن المادة عبارة عن صفائح فولاذية غير موجهة ومجهزة بالكامل وجاهزة للختم والتكديس دون التلدين الإضافي.
ج: غالبًا ما تتجاوز درجات الملكية من المطاحن الحد الأدنى للمعايير الوطنية. وقد توفر تفاوتات أكثر صرامة للسمك، أو خسائر أساسية أقل، أو طبقات طلاء متخصصة غير محددة بشكل صريح في أطر عمل JIS أو GB/T القياسية.
ج: نعم. يفرض مكتب المعايير الهندية أن جميع أنواع الفولاذ الكهربائي المستورد يجب أن تأتي من مصنع معتمد من BIS. فالمعادلة الفنية وحدها لا تكفي للتخليص الجمركي.
ج: تمنع الطلاءات العازلة التيارات الكهربائية من القفز بين الصفائح المكدسة. إذا قمت باستبدال درجة ولكنك استخدمت طبقة أقل جودة أو غير متوافقة، فإن الدوائر القصيرة بين الصفائح الناتجة سوف تسبب ارتفاعًا شديدًا في درجة الحرارة وفقدان الكفاءة.


