
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 04-08-2026 Asal: Lokasi


Rantai pasokan global mengharuskan produsen motor, trafo, dan generator untuk mencari bahan baku di berbagai wilayah, sehingga memerlukan referensi silang yang ketat terhadap standar bahan internasional. Mengandalkan nilai setara nominal tanpa memverifikasi sifat magnetik dan fisik yang mendasarinya—seperti kehilangan inti, permeabilitas, dan ketebalan—dapat menyebabkan penurunan efisiensi yang sangat besar, timbulnya panas yang berlebihan, atau kegagalan mekanis selama operasi stamping.
Menavigasi perbedaan teknis antara ASTM, IEC, EN, JIS, GB, dan standar baru seperti BIS (IS) di India sangat penting untuk rekayasa pengadaan. Ketidaksesuaian dalam frekuensi pengujian atau spesifikasi pelapisan dapat membahayakan keseluruhan proses produksi. Panduan ini memberikan kerangka kerja definitif untuk mengevaluasi dan melakukan referensi silang secara global Nilai Baja Listrik untuk memastikan kesetaraan kinerja yang tepat dan mengurangi risiko sumber daya.

Garis Dasar Standardisasi Berbeda: Standar ASTM biasanya mengevaluasi kehilangan inti pada 60 Hz (standar Amerika Utara), sedangkan standar IEC, EN, JIS, GB, dan IS mengevaluasi pada 50 Hz, sehingga memerlukan konversi matematis untuk kesetaraan yang akurat.
Nomenklatur Mengungkapkan Kinerja: Sebagian besar standar global (EN, JIS, GB) mengkodekan kehilangan inti maksimum dan ketebalan nominal langsung ke dalam penetapan kelas (misalnya, M270-50A menunjukkan 2,70 W/kg pada 0,50mm).
Merek Pabrik vs. Standar Nasional: Desain berperforma tinggi sering kali mengacu pada nilai komersial yang dipatenkan (misalnya, seri JN JFE atau lembaran khusus Nippon Steel) yang harus secara sistematis diterjemahkan kembali ke standar ASTM atau setara IEC.
Kesetaraan Pelapisan Sangat Penting: Mencocokkan kualitas baja dasar saja tidak cukup; lapisan insulasi (misalnya ASTM C-5 vs. IEC EC-5) juga harus sejajar untuk mencegah korsleting interlaminar.
Verifikasi adalah Wajib: 'Setara' tidak berarti 'identik.' Sertifikat Uji Pabrik (MTC), pemeriksaan asumsi kepadatan, dan pengujian bingkai Epstein diperlukan untuk memvalidasi sifat magnetik sebelum pengadaan massal.
Daftar isi
Mendefinisikan apa yang dimaksud dengan tingkatan setara dalam desain mesin memerlukan kehilangan inti, induksi magnet, ketebalan, dan kekerasan mekanis yang sesuai. Insinyur harus menetapkan klasifikasi industri mendasar sebelum melakukan referensi silang. Material Cold-Rolled Non-Grain-Oriented (CRNGO) melayani mesin berputar seperti motor dan generator. Material Cold-Rolled Grain-Oriented (CRGO) mendukung transformator statis di mana fluks magnet bergerak dalam satu arah yang diinginkan.
Kerangka kerja regional berkembang secara independen sebelum diselaraskan dengan tolok ukur internasional IEC 60404. Standar Eropa (EN/DIN), Jepang (JIS), Tiongkok (GB/T), India (IS), Rusia (GOST), dan Amerika (ASTM) berinteraksi secara berbeda dengan standar global ini. Perbedaan paling signifikan terletak pada metodologi pengujian. Standar Amerika Utara menguji sifat magnetik pada 60 Hz. Negara-negara lain di dunia menguji pada 50 Hz. Anda tidak dapat secara langsung membandingkan nilai kehilangan inti 60 Hz dengan nilai 50 Hz tanpa menerapkan faktor konversi spesifik berdasarkan ketebalan material dan komposisi paduan.
Untuk menetapkan kerangka kesetaraan yang sebenarnya, tim teknik harus mengevaluasi beberapa parameter inti selain hanya nama kelas dasar. Bagan referensi silang sederhana sering kali mengabaikan perbedaan metalurgi halus yang menentukan bagaimana suatu material berperilaku di bawah beban. Kami melihat kriteria keberhasilan tertentu ketika memvalidasi sumber bahan alternatif.
Kehilangan inti maksimum pada induksi operasi target (biasanya 1,5T atau 1,7T).
Polarisasi magnet minimum pada kekuatan medan magnet tertentu (misalnya, 2500 A/m, 5000 A/m, 10000 A/m).
Faktor penumpukan dan faktor laminasi, yang menentukan berapa banyak bahan magnetik aktif yang dapat dimasukkan ke dalam volume inti tertentu.
Sifat mekanik termasuk kekuatan luluh, kekuatan tarik, dan kekerasan Vickers, yang secara langsung berdampak pada keausan cetakan selama pengecapan.
Jenis lapisan isolasi, ketebalan, dan ketahanan termal.
Saat mengevaluasi CRNGO versus CRGO, terminologi antar wilayah terkadang kabur. CRNGO dirancang untuk memiliki sifat magnetik isotropik, yang berarti kinerjanya relatif sama ke segala arah. Hal ini membuatnya ideal untuk medan magnet berputar yang terdapat pada motor listrik. CRGO diproses untuk menyelaraskan struktur kristal baja silikon dalam arah penggulungan, memberikan sifat magnetik yang jauh lebih unggul dalam satu arah tersebut, yang sempurna untuk jalur fluks stasioner pada transformator.
Jenis Bahan |
Aplikasi Utama |
Sifat Magnetik |
Konten Silikon Khas |
|---|---|---|---|
CRNGO (Tidak Berorientasi) |
Motor, Generator, Alternator |
Isotropik (Sama ke segala arah) |
0,5% hingga 3,2% |
CRGO (Berorientasi pada Biji-bijian) |
Trafo Daya, Trafo Distribusi |
Anisotropik (Sangat terarah) |
3,0% hingga 3,5% |
Perbedaan frekuensi pengujian masih menjadi hambatan terbesar dalam pengadaan global. Jaringan listrik Amerika Utara beroperasi pada 60 Hz, sehingga standar ASTM secara alami mengevaluasi kehilangan inti pada frekuensi ini. Jaringan listrik Eropa dan Asia beroperasi pada 50 Hz. Karena kehilangan inti meningkat secara non-linear terhadap frekuensi akibat arus eddy dan efek histeresis, material dengan nilai 1,50 W/kg pada 50 Hz akan menunjukkan kehilangan yang jauh lebih tinggi—seringkali sekitar 1,95 hingga 2,10 W/kg—ketika diuji pada 60 Hz. Insinyur pengadaan harus menggunakan rumus konversi empiris atau meminta data pengujian spesifik 50/60 Hz dari pabrik untuk memastikan Baja Listrik memenuhi persyaratan desain.
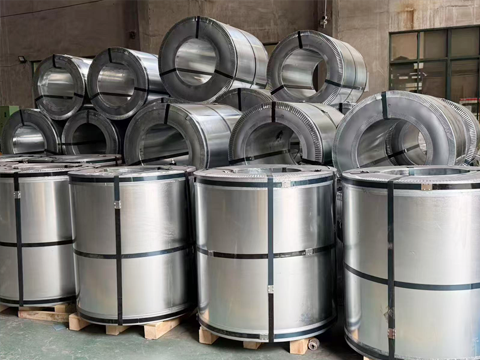
Pengadaan di Amerika Utara sangat bergantung pada spesifikasi ASTM. ASTM A677 mencakup material non-orientasi yang diproses sepenuhnya. ASTM A683 menentukan persyaratan untuk varian non-orientasi semi-proses. ASTM A876 mengatur nilai berorientasi butir yang digunakan dalam distribusi daya. Spesifikasi ini menentukan parameter pengujian dan toleransi fisik yang dapat diterima untuk pabrik dalam negeri.
Nomenklatur ASTM berbeda secara signifikan dari nomenklatur internasional. Penunjukan seperti 47F165 dipecah menjadi metrik imperial tertentu. Angka '47' mewakili ketebalan nominal dalam seperseribu inci (0,047 inci). Tanda 'F' menunjukkan bahan yang telah diproses sepenuhnya. '165' menentukan batas kehilangan inti maksimum sebesar 1,65 W/lb yang diuji pada 1,5 Tesla dan 60 Hz. Saat melakukan pengadaan secara internasional, para insinyur harus menghitung ulang nilai kehilangan inti ASTM ini dari W/lb pada 60 Hz menjadi W/kg pada 50 Hz untuk menemukan padanan IEC atau EN yang sesuai.
Bahan yang diproses sepenuhnya (ASTM A677) tiba dari pabrik dengan sifat magnetis yang dikembangkan sepenuhnya. Pabrikan cukup mencap laminasi dan merakit intinya. Bahan semi-olahan (ASTM A683) memerlukan proses anil pelepas tegangan akhir setelah stamping untuk mencapai sifat magnetik terukurnya. Langkah anil ini menghilangkan tekanan mekanis yang ditimbulkan selama proses pelubangan, yang sebaliknya akan menurunkan kinerja magnetis.
Contoh Kelas ASTM |
Ketebalan (inci/mm) |
Kehilangan Inti Maks (W/lb @ 60Hz) |
Perkiraan Setara 50Hz (W/kg) |
|---|---|---|---|
36F145 |
0,036' / 0,91mm |
1.45 |
~2,50 |
47F165 |
0,047' / 1,19mm |
1.65 |
~2,85 |
64F200 |
0,064' / 1,63mm |
2.00 |
~3.45 |
Bahan berorientasi butiran di bawah ASTM A876 mengikuti konvensi penamaan yang sedikit berbeda. Nilai seperti 27G051 menunjukkan ketebalan 0,0106 inci (0,27 mm), 'G' untuk berorientasi butiran, dan kehilangan inti maksimum sebesar 0,51 W/lb pada 1,5T dan 60 Hz. Pengujian bahan-bahan ini sangat bergantung pada metode bingkai Epstein, yang mengukur sifat magnetik dari strip persegi panjang standar yang dipotong dari kumparan. Uji Epstein tetap menjadi standar emas untuk memvalidasi sertifikat uji pabrik terhadap persyaratan ASTM.
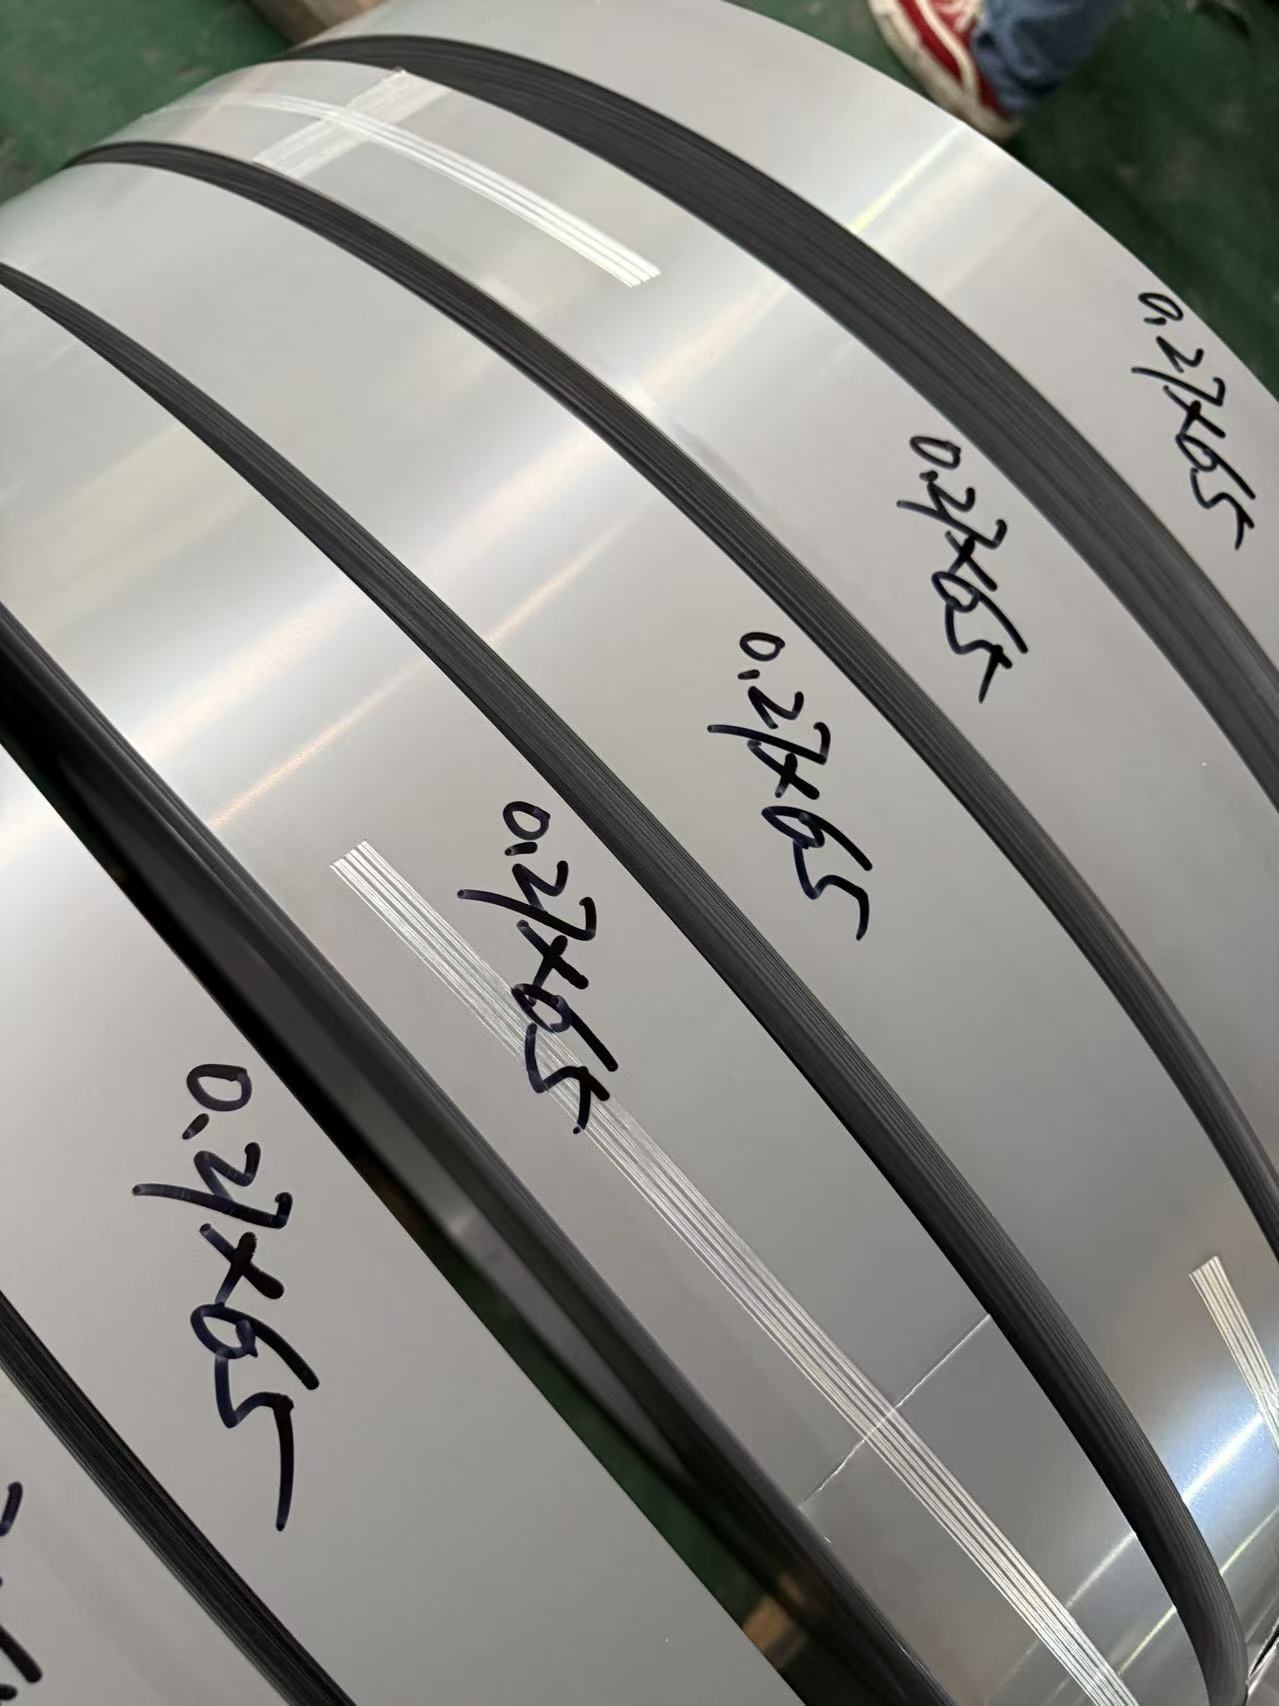
Pasar Eropa dan internasional menggunakan EN 10106 dan IEC 60404-8-4 untuk nilai non-orientasi. Bahan berorientasi butiran termasuk dalam EN 10107 dan IEC 60404-8-7. Standar-standar ini menjadi dasar bagi sebagian besar manufaktur global di luar Amerika Utara. Mereka menyediakan sistem tata nama berbasis metrik yang jelas yang secara langsung mengkomunikasikan kemampuan fisik dan magnetik material.
Menguraikan konvensi penamaan Eropa mengungkapkan metrik kinerja yang tepat. Ambil kelas M330-50A sebagai contoh. 'M' adalah singkatan dari baja magnetis. Angka '330' menunjukkan kehilangan total spesifik maksimum sebesar 3,30 W/kg yang diuji pada 1,5 Tesla dan 50 Hz. Angka '50' mewakili ketebalan nominal 0,50 mm. 'A' menandakan sheet yang tidak berorientasi dan diproses sepenuhnya. Standar DIN Jerman yang lama, seperti DIN 46400, masih muncul pada cetak biru lama. Anda harus memetakan sebutan historis ini ke persamaan EN/IEC modern untuk memastikan kompatibilitas rantai pasokan saat ini.
Seri IEC 60404 sangat luas, tidak hanya mencakup spesifikasi material tetapi juga metodologi pengujian tepat yang diperlukan untuk memvalidasinya. IEC 60404-2 mendefinisikan prosedur pengujian rangka Epstein, memastikan bahwa pabrik di Jerman dan pabrik di Korea Selatan menggunakan pengaturan fisik yang sama untuk mengukur kehilangan inti dan permeabilitas. Standardisasi inilah yang memungkinkan tim pengadaan dengan percaya diri mendapatkan bahan secara global.
Kelas EN/IEC |
Ketebalan (mm) |
Kehilangan Inti Maks (W/kg @ 50Hz, 1,5T) |
Polarisasi Min (Tesla @ 5000 A/m) |
|---|---|---|---|
M230-35A |
0.35 |
2.30 |
1.60 |
M270-50A |
0.50 |
2.70 |
1.60 |
M330-50A |
0.50 |
3.30 |
1.60 |
M400-65A |
0.65 |
4.00 |
1.60 |
Saat menangani material berorientasi butiran berdasarkan EN 10107, nomenklaturnya sedikit bergeser. Nilai seperti M140-30S menunjukkan kehilangan inti maksimum sebesar 1,40 W/kg pada 1,7 Tesla dan 50 Hz, ketebalan 0,30 mm, dan 'S' untuk material berorientasi butiran konvensional. Nilai permeabilitas tinggi menggunakan 'P' dan bukan 'S', yang menunjukkan material yang telah diproses untuk mencapai kesejajaran kristal yang lebih tajam, sehingga menghasilkan kerugian yang lebih rendah dan tingkat induksi yang lebih tinggi. Nilai permeabilitas tinggi ini penting untuk memenuhi peraturan efisiensi energi yang ketat dalam desain transformator modern.
Standar industri Jepang mempertahankan keselarasan yang ketat dengan metodologi IEC sambil mendukung beberapa kemampuan pabrik yang paling canggih di dunia. JIS C 2552 mengatur lembaran non-orientasi, sedangkan JIS C 2553 mencakup produksi berorientasi butiran. Format tata nama JIS memiliki kesamaan struktural dengan standar IEC, sehingga referensi silang menjadi relatif mudah untuk bahan dasar.
Penunjukan JIS standar seperti 50A290 menunjukkan ketebalan 0,50 mm ('50'), status non-orientasi yang diproses sepenuhnya ('A'), dan kehilangan inti maksimum sebesar 2,90 W/kg pada 50 Hz ('290'). Namun, realitas pasar seringkali menyimpang dari peruntukan standar. Pabrik Jepang seperti JFE Steel dan Nippon Steel mendominasi pasar ukuran tipis dengan efisiensi tinggi. Insinyur sering kali menemukan seri komersial berpemilik, seperti nilai JN, JNP, atau JN-H JFE. Anda harus secara sistematis memetakan penetapan kepemilikan ini kembali ke tolok ukur standar JIS atau ASTM dengan menggunakan lembar data teknis khusus pabrik.
Nilai eksklusif yang dikembangkan oleh pabrik Jepang sering kali melampaui batas-batas yang mungkin dilakukan dalam kerangka standar JIS. Misalnya, JIS C 2552 standar mungkin memiliki kehilangan inti tertentu untuk ketebalan 0,35 mm, namun grade eksklusif dari Nippon Steel mungkin menawarkan pengurangan kehilangan inti sebesar 10% hingga 15% pada ketebalan yang sama. Hal ini dicapai melalui kontrol metalurgi canggih, mengoptimalkan kandungan silikon dan aluminium, dan menggunakan teknik penggulungan dan anil yang sangat terspesialisasi.
Kelas JIS |
Ketebalan (mm) |
Kehilangan Inti Maks (W/kg @ 50Hz, 1,5T) |
Kelas EN Setara |
|---|---|---|---|
35A230 |
0.35 |
2.30 |
M230-35A |
50A290 |
0.50 |
2.90 |
M290-50A |
50A470 |
0.50 |
4.70 |
M470-50A |
Saat mengambil bahan dari Jepang, penting juga untuk memahami peruntukan lapisannya. JIS menetapkan berbagai lapisan insulasi, sering kali dikategorikan berdasarkan komposisinya (organik, anorganik, atau semi-organik) dan tujuan penerapannya (kemampuan meninju, kemampuan las, atau ketahanan terhadap suhu tinggi). Memastikan bahwa lapisan JIS sejajar dengan spesifikasi lapisan ASTM atau IEC yang disyaratkan sama pentingnya dengan mencocokkan sifat magnetiknya. Ketidakcocokan di sini dapat menyebabkan korslet interlaminar yang parah dan kegagalan inti.

Manufaktur Tiongkok bergantung pada kerangka standardisasi GB/T. GB/T 2521.1 menetapkan persyaratan untuk material non-orientasi. GB/T 2521.2 mencakup produksi berorientasi biji-bijian. Sistem tata nama Tiongkok secara langsung mencerminkan metrik ketebalan dan kehilangan inti IEC, sehingga memfasilitasi perdagangan internasional dan substitusi material yang lebih mudah.
Nilai khas Cina seperti 50W310 rusak secara logis. Angka '50' menunjukkan ketebalan 0,50 mm. Tanda 'W' menunjukkan yang tidak berorientasi Baja Listrik . '310' mewakili kehilangan inti maksimum sebesar 3,10 W/kg pada 50 Hz. Kenyataan penerapannya memerlukan pemeriksaan pemasok yang cermat. Konsistensi sangat bervariasi antara pabrik Tier 1 di Tiongkok, seperti Baosteel atau WISCO, dan produsen Tier 2 atau Tier 3 yang lebih kecil. Tim pengadaan harus mengelola variasi dalam batas penuaan magnetik dan toleransi dimensi yang ditentukan dalam payung GB/T yang lebih luas.
Penuaan magnetik merupakan faktor penting ketika mengevaluasi material GB/T. Penuaan mengacu pada degradasi sifat magnetik seiring berjalannya waktu, biasanya disebabkan oleh pengendapan pengotor karbon dan nitrogen dalam matriks baja. Pabrik Tier 1 menggunakan teknik degassing vakum yang canggih untuk mengurangi pengotor ini hingga tingkat yang dapat diabaikan, sehingga memastikan material tetap tidak menua. Namun, material dari pabrik tingkat rendah mungkin mengalami penuaan yang signifikan, yang menyebabkan peningkatan kehilangan inti dan suhu pengoperasian yang lebih tinggi di lapangan setelah beberapa bulan penggunaan.
Kelas GB/T |
Ketebalan (mm) |
Kehilangan Inti Maks (W/kg @ 50Hz, 1,5T) |
Aplikasi Khas |
|---|---|---|---|
35W250 |
0.35 |
2.50 |
Motor efisiensi tinggi |
50W310 |
0.50 |
3.10 |
Motor industri standar |
50W470 |
0.50 |
4.70 |
Peralatan kecil, motor HP pecahan |
65W600 |
0.65 |
6.00 |
Aplikasi berbiaya rendah dan siklus tugas rendah |
Toleransi dimensi juga memerlukan pengawasan ketat ketika melakukan pengadaan berdasarkan standar GB/T. Mahkota (perbedaan ketebalan antara bagian tengah dan tepi kumparan) dan penurunan tepi harus dikontrol dengan ketat untuk memastikan faktor penumpukan yang tinggi. Mahkota yang berlebihan menyebabkan inti menjadi longgar, peningkatan getaran, dan kebisingan akustik yang lebih tinggi pada mesin akhir. Selalu minta laporan inspeksi dimensi terperinci bersama dengan data uji magnetik standar saat memenuhi syarat pemasok GB/T baru.
Pasar India beroperasi di bawah Biro Standar India (BIS). IS 648 menentukan spesifikasi bahan CRNGO. IS 3024 mengatur materi CRGO. Tata nama India mengikuti pola metrik yang mirip dengan Eropa dan Tiongkok. Nilai seperti 50C350 menunjukkan ketebalan 0,50 mm ('50'), kategori kehilangan inti standar ('C'), dan kehilangan maksimum 3,50 W/kg ('350').
Mengimpor material ke pasar manufaktur India memerlukan kepatuhan yang ketat terhadap kerangka sertifikasi BIS. Pabrik asing harus mendapatkan sertifikasi BIS wajib untuk memasok pasar India. Kesetaraan di atas kertas tidak mengabaikan persyaratan hukum ini. Tim pengadaan harus memverifikasi kesetaraan teknis bahan dan status sertifikasi BIS aktif dari pabrik produksi untuk menghindari penolakan bea cukai dan gangguan rantai pasokan.
Proses sertifikasi BIS sangat ketat. Hal ini melibatkan audit pabrik oleh inspektur India, pengujian material ekstensif di laboratorium yang disetujui BIS, dan pemantauan kepatuhan berkelanjutan. Hal ini memastikan bahwa material yang memasuki pasar India memenuhi standar kualitas dan keamanan yang ketat. Bagi produsen global yang mendirikan fasilitas produksi di India, menavigasi lanskap sertifikasi ini sama pentingnya dengan mengelola spesifikasi teknis baja itu sendiri.
Kelas IS (CRNGO) |
Ketebalan (mm) |
Kehilangan Inti Maks (W/kg @ 50Hz, 1,5T) |
Kelas IEC Setara |
|---|---|---|---|
35C250 |
0.35 |
2.50 |
M250-35A |
50C350 |
0.50 |
3.50 |
M350-50A |
65C530 |
0.65 |
5.30 |
M530-65A |
Saat melakukan referensi silang standar IS dengan kerangka kerja global lainnya, para insinyur juga harus memperhatikan kondisi pengujian spesifik yang diuraikan dalam IS 648 dan IS 3024. Meskipun umumnya sejalan dengan IEC 60404, mungkin terdapat sedikit variasi dalam persiapan sampel atau persyaratan kalibrasi peralatan pengujian. Selalu mengandalkan data Sertifikat Uji Pabrik yang sebenarnya daripada mengasumsikan kesejajaran sempurna hanya berdasarkan penetapan tingkatan.
Dengan lebih dari 20 tahun pengalaman di pasar baja listrik dan lebih dari 16 tahun keahlian manufaktur, SHERAXIN memasok kumparan, strip, dan lembaran CRGO dan CRNGO untuk inti transformator dan laminasi listrik. Didukung oleh kemampuan produksi yang disesuaikan dan jaringan pasokan internasional yang mapan, perusahaan membantu pelanggan global mendapatkan produk baja listrik yang memenuhi berbagai persyaratan magnetik, dimensi, pemrosesan, dan pengiriman.
Minta Sertifikat Uji Pabrik (MTC) yang lengkap untuk setiap batch untuk memverifikasi kehilangan inti dan permeabilitas aktual terhadap persyaratan standar nominal.
Terapkan faktor konversi matematis yang benar saat melakukan referensi silang data 60 Hz Amerika Utara dengan spesifikasi internasional 50 Hz.
Validasi kompatibilitas lapisan isolasi bersama dengan sifat logam dasar untuk mencegah korslet interlaminar pada inti bertumpuk.
Audit pabrik internasional Tier 2 dan Tier 3 khususnya untuk kepatuhan penuaan magnetik dan mengukur konsistensi di seluruh lebar kumparan.
Verifikasi status sertifikasi BIS aktif untuk setiap pabrik yang memasok bahan yang ditujukan untuk pasar manufaktur India.
J: Substitusi langsung memerlukan penghitungan ulang nilai kerugian inti. ASTM menguji pada 60 Hz, sedangkan EN menguji pada 50 Hz. Anda harus menerapkan faktor konversi berdasarkan ketebalan dan paduan untuk memastikan kesetaraan magnetik yang sebenarnya sebelum melakukan substitusi.
J: Dalam nomenklatur EN, 'A' menunjukkan bahwa material tersebut adalah lembaran baja non-orientasi yang telah diproses sepenuhnya dan siap untuk dicap dan ditumpuk tanpa anil tambahan.
J: Nilai eksklusif dari pabrik seringkali melebihi standar minimum nasional. Mereka mungkin menawarkan toleransi ketebalan yang lebih ketat, kehilangan inti yang lebih rendah, atau pelapis khusus yang tidak secara eksplisit didefinisikan dalam kerangka standar JIS atau GB/T.
J: Ya. Biro Standar India mengamanatkan bahwa semua baja listrik yang diimpor harus berasal dari pabrik bersertifikat BIS. Kesetaraan teknis saja tidak cukup untuk urusan bea cukai.
J: Lapisan isolasi mencegah arus listrik melompat di antara tumpukan laminasi. Jika Anda mengganti grade tetapi menggunakan lapisan yang kualitasnya lebih rendah atau tidak kompatibel, arus pendek interlaminar yang diakibatkannya akan menyebabkan panas berlebih dan hilangnya efisiensi.


