
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-04 Origine : Site


Les chaînes d'approvisionnement mondialisées obligent les fabricants de moteurs, de transformateurs et de générateurs à s'approvisionner en matériaux dans plusieurs régions, ce qui nécessite un référencement croisé strict des normes internationales en matière de matériaux. S'appuyer sur des équivalents de qualité nominale sans vérifier les propriétés magnétiques et physiques sous-jacentes, telles que la perte du noyau, la perméabilité et l'épaisseur, entraîne des baisses d'efficacité catastrophiques, une génération de chaleur excessive ou une défaillance mécanique lors des opérations d'emboutissage.
Naviguer dans les nuances techniques entre ASTM, IEC, EN, JIS, GB et les normes émergentes comme le BIS (IS) indien est essentiel pour l'ingénierie des achats. Une inadéquation dans les fréquences de test ou les spécifications de revêtement peut compromettre l’ensemble d’un cycle de production. Ce guide fournit un cadre définitif pour évaluer et croiser les Nuances d'acier électrique pour garantir une équivalence exacte des performances et atténuer les risques d'approvisionnement.

Les lignes de base de normalisation diffèrent : les normes ASTM évaluent généralement la perte de noyau à 60 Hz (norme nord-américaine), tandis que les normes CEI, EN, JIS, GB et IS évaluent à 50 Hz, nécessitant une conversion mathématique pour une équivalence précise.
La nomenclature révèle les performances : la plupart des normes mondiales (EN, JIS, GB) codent la perte maximale du noyau et l'épaisseur nominale directement dans la désignation de la qualité (par exemple, M270-50A indique 2,70 W/kg à 0,50 mm).
Marques d'usine par rapport aux normes nationales : les conceptions hautes performances font souvent référence à des qualités commerciales exclusives (par exemple, la série JN de JFE ou les tôles spéciales de Nippon Steel) qui doivent être systématiquement décodées en équivalents normalisés ASTM ou CEI.
L'équivalence du revêtement est essentielle : la correspondance avec la nuance d'acier de base est insuffisante ; les revêtements isolants (par exemple, ASTM C-5 par rapport à IEC EC-5) doivent également s'aligner pour éviter les courts-circuits interlaminaires.
La vérification est obligatoire : « Équivalent » ne signifie pas « identique ». Les certificats d'essai d'usine (MTC), les vérifications d'hypothèse de densité et les tests sur cadre Epstein sont requis pour valider les propriétés magnétiques avant l'achat en gros.
Table des matières
Définir ce qui constitue une qualité équivalente dans la conception d'une machine nécessite de faire correspondre la perte du noyau, l'induction magnétique, l'épaisseur et la dureté mécanique. Les ingénieurs doivent établir des classifications industrielles fondamentales avant d’effectuer des références croisées. Les matériaux laminés à froid sans grains orientés (CRNGO) sont utilisés dans les machines tournantes telles que les moteurs et les générateurs. Les matériaux à grains orientés laminés à froid (CRGO) prennent en charge les transformateurs statiques où le flux magnétique se déplace dans une seule direction privilégiée.
Les cadres régionaux ont évolué de manière indépendante avant de s'aligner sur les références internationales CEI 60404. Les normes européennes (EN/DIN), japonaises (JIS), chinoises (GB/T), indiennes (IS), russes (GOST) et américaines (ASTM) interagissent différemment avec ces références mondiales. La divergence la plus significative réside dans les méthodologies de test. Les normes nord-américaines testent les propriétés magnétiques à 60 Hz. Le reste du monde teste à 50 Hz. Vous ne pouvez pas comparer directement une valeur de perte dans le noyau de 60 Hz à une valeur de 50 Hz sans appliquer des facteurs de conversion spécifiques basés sur l'épaisseur du matériau et la composition de l'alliage.
Pour établir un véritable cadre d'équivalence, les équipes d'ingénierie doivent évaluer plusieurs paramètres fondamentaux au-delà du simple nom de qualité de base. Un simple tableau de références croisées manque souvent les différences métallurgiques subtiles qui dictent le comportement d'un matériau sous charge. Nous regardons critères de réussite spécifiques lors de la validation d’une source matérielle alternative.
Perte maximale du noyau à l'induction de fonctionnement cible (généralement 1,5T ou 1,7T).
Polarisation magnétique minimale à des intensités de champ magnétique spécifiques (par exemple, 2 500 A/m, 5 000 A/m, 10 000 A/m).
Facteur d'empilement et facteur de stratification, qui déterminent la quantité de matériau magnétique actif contenue dans un volume de noyau donné.
Propriétés mécaniques, notamment la limite d'élasticité, la résistance à la traction et la dureté Vickers, qui ont un impact direct sur l'usure de la matrice pendant l'emboutissage.
Type de revêtement isolant, épaisseur et résistance thermique.
Lors de l’évaluation du CRNGO par rapport au CRGO, la terminologie entre les régions peut parfois s’estomper. CRNGO est conçu pour avoir des propriétés magnétiques isotropes, ce qui signifie qu'il fonctionne de manière relativement égale dans toutes les directions. Cela le rend idéal pour les champs magnétiques tournants trouvés dans les moteurs électriques. Le CRGO est traité pour aligner la structure cristalline de l'acier au silicium dans le sens du laminage, offrant ainsi des propriétés magnétiques bien supérieures dans cette seule direction, ce qui est parfait pour les chemins de flux stationnaires dans les transformateurs.
Type de matériau |
Demande principale |
Propriétés magnétiques |
Teneur typique en silicium |
|---|---|---|---|
CRNGO (Non Orienté) |
Moteurs, générateurs, alternateurs |
Isotrope (égal dans toutes les directions) |
0,5% à 3,2% |
CRGO (Orienté Grains) |
Transformateurs de puissance, transformateurs de distribution |
Anisotrope (hautement directionnel) |
3,0% à 3,5% |
L’écart de fréquence des tests reste le plus grand obstacle aux achats mondiaux. Les réseaux nord-américains fonctionnent à 60 Hz, les normes ASTM évaluent donc naturellement les pertes du cœur à cette fréquence. Les réseaux européens et asiatiques fonctionnent à 50 Hz. Étant donné que la perte dans le noyau augmente de manière non linéaire avec la fréquence en raison des effets des courants de Foucault et de l'hystérésis, un matériau évalué à 1,50 W/kg à 50 Hz présentera une perte significativement plus élevée, souvent autour de 1,95 à 2,10 W/kg, lorsqu'il est testé à 60 Hz. Les ingénieurs d'approvisionnement doivent utiliser des formules de conversion empiriques ou demander des données de test spécifiques à 50/60 Hz à l'usine pour garantir le L'acier électrique répond aux exigences de conception.
L'approvisionnement nord-américain s'appuie fortement sur les spécifications ASTM. ASTM A677 couvre les matériaux non orientés entièrement transformés. ASTM A683 dicte les exigences pour les variantes semi-traitées non orientées. L'ASTM A876 régit les qualités à grains orientés utilisées dans la distribution d'énergie. Ces spécifications dictent à la fois les paramètres d'essai et les tolérances physiques acceptables pour les usines nationales.
La nomenclature ASTM diffère considérablement de ses homologues internationales. Une désignation comme 47F165 se décompose en métriques impériales spécifiques. Le « 47 » représente l'épaisseur nominale en millièmes de pouce (0,047 pouces). Le « F » indique un matériau entièrement traité. Le « 165 » spécifie la limite maximale de perte de cœur de 1,65 W/lb testée à 1,5 Tesla et 60 Hz. Lors d'un approvisionnement international, les ingénieurs doivent recalculer ces valeurs de perte de noyau ASTM de W/lb à 60 Hz à W/kg à 50 Hz pour trouver des équivalents CEI ou EN appropriés.
Les matériaux entièrement traités (ASTM A677) arrivent du broyeur avec leurs propriétés magnétiques pleinement développées. Le fabricant tamponne simplement les tôles et assemble le noyau. Les matériaux semi-traités (ASTM A683) nécessitent un processus final de recuit de détente après l'emboutissage pour atteindre leurs propriétés magnétiques nominales. Cette étape de recuit supprime les contraintes mécaniques introduites lors du processus de poinçonnage, qui autrement dégraderaient les performances magnétiques.
Exemple de qualité ASTM |
Épaisseur (pouces/mm) |
Perte de noyau maximale (W/lb à 60 Hz) |
Environ 50 Hz équivalent (W/kg) |
|---|---|---|---|
36F145 |
0,036' / 0,91 mm |
1.45 |
~2,50 |
47F165 |
0,047' / 1,19 mm |
1.65 |
~2,85 |
64F200 |
0,064' / 1,63 mm |
2.00 |
~3h45 |
Les matériaux à grains orientés selon ASTM A876 suivent une convention de dénomination légèrement différente. Une nuance comme 27G051 indique une épaisseur de 0,0106 pouces (0,27 mm), « G » pour grain orienté et une perte maximale dans le noyau de 0,51 W/lb à 1,5 T et 60 Hz. Les tests de ces matériaux reposent en grande partie sur la méthode du cadre d'Epstein, qui mesure les propriétés magnétiques de bandes rectangulaires standardisées découpées dans la bobine. Le test Epstein reste la référence en matière de validation des certificats de test en usine par rapport aux exigences de l'ASTM.
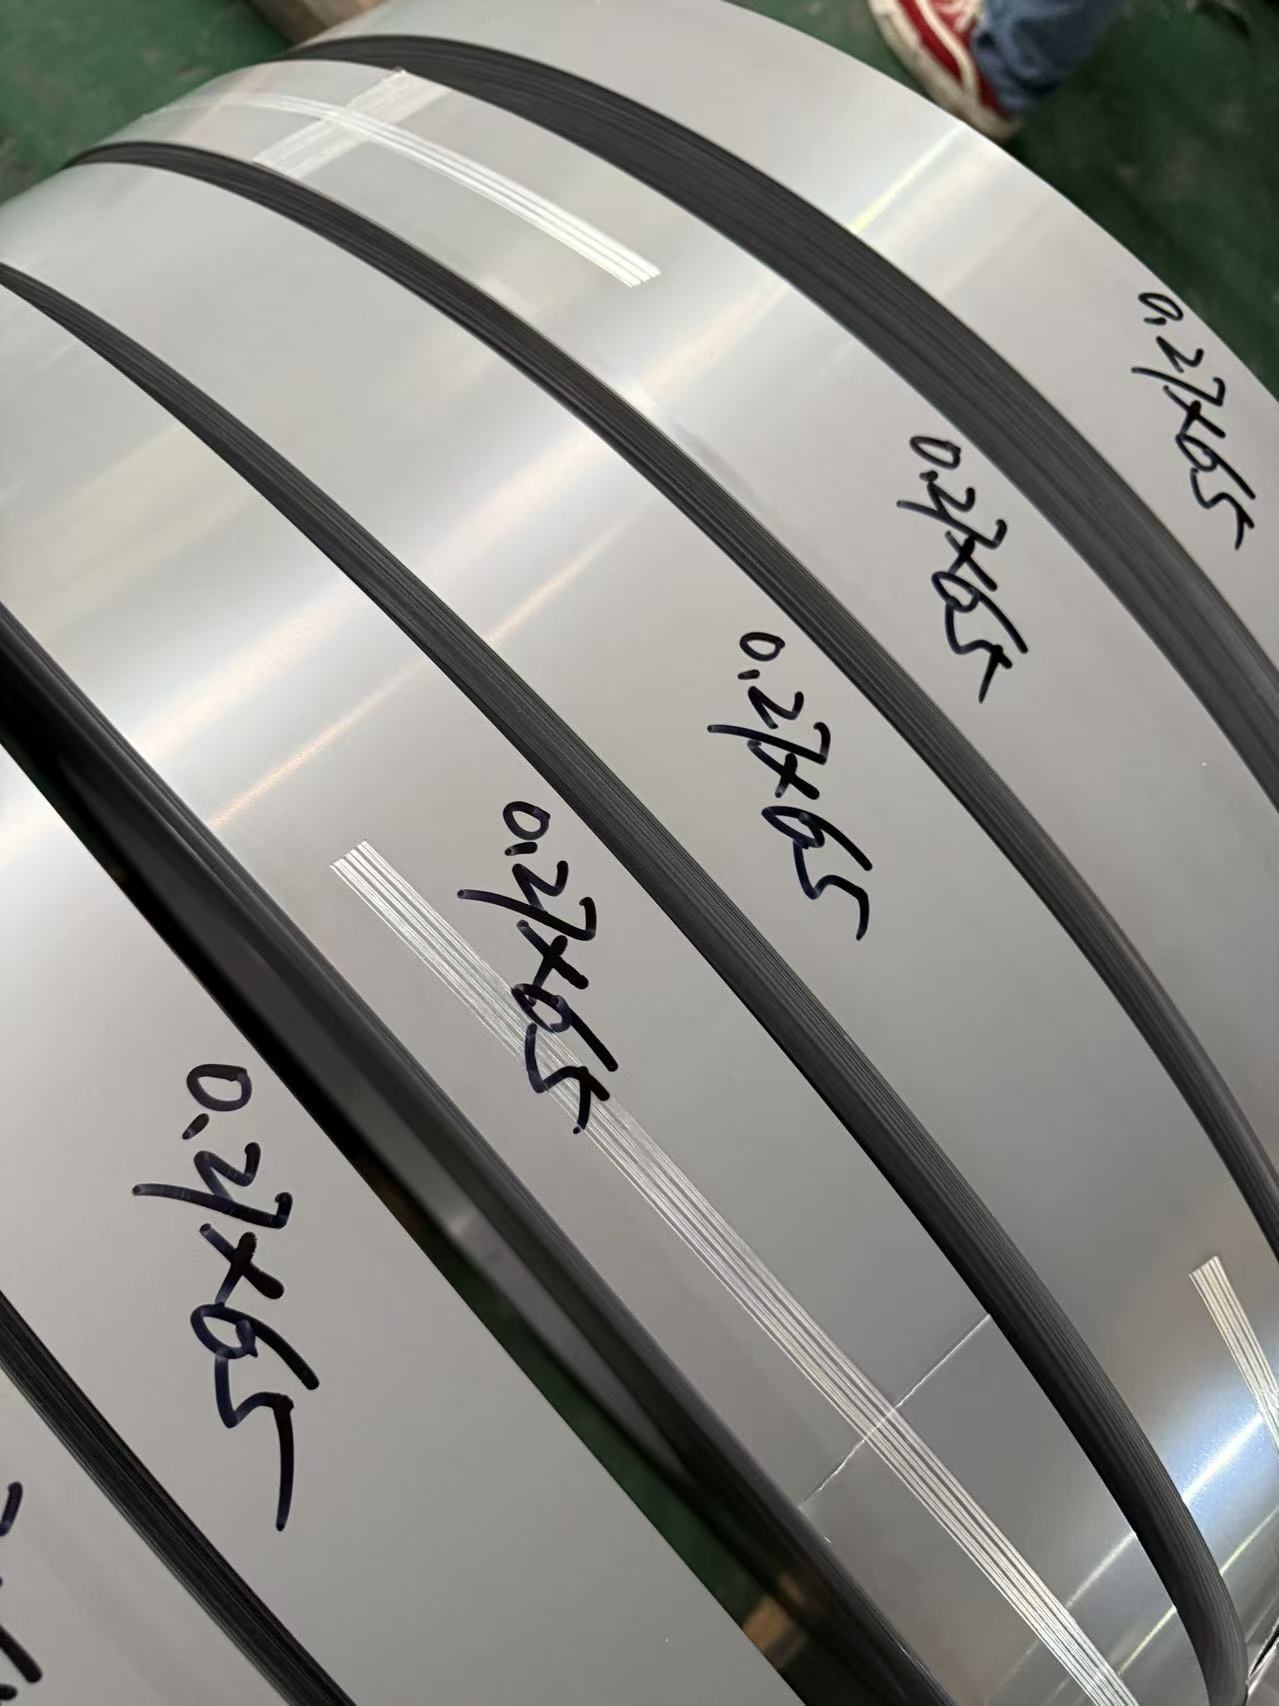
Les marchés européens et internationaux utilisent les normes EN 10106 et CEI 60404-8-4 pour les qualités non orientées. Les matériaux à grains orientés relèvent des normes EN 10107 et CEI 60404-8-7. Ces normes constituent la base de référence pour la plupart des activités manufacturières mondiales en dehors de l’Amérique du Nord. Ils fournissent un système de nomenclature clair, basé sur des mesures métriques, qui communique directement les capacités physiques et magnétiques du matériau.
Le décodage de la convention de dénomination européenne révèle des mesures de performances exactes. Prenons l'exemple de la nuance M330-50A. Le « M » signifie acier magnétique. Le « 330 » indique une perte totale spécifique maximale de 3,30 W/kg testée à 1,5 Tesla et 50 Hz. Le « 50 » représente une épaisseur nominale de 0,50 mm. Le « A » signifie une feuille non orientée et entièrement traitée. Les anciennes normes DIN allemandes, telles que DIN 46400, apparaissent toujours sur les anciens plans. Vous devez mapper ces désignations historiques avec leurs équivalents EN/IEC modernes pour garantir la compatibilité actuelle de la chaîne d'approvisionnement.
La série CEI 60404 est vaste et couvre non seulement les spécifications des matériaux, mais également les méthodologies de test exactes requises pour les valider. La norme CEI 60404-2 définit les procédures de test du châssis Epstein, garantissant qu'une usine en Allemagne et une usine en Corée du Sud utilisent exactement la même configuration physique pour mesurer la perte et la perméabilité du noyau. Cette standardisation permet aux équipes d’approvisionnement de s’approvisionner en toute confiance en matériaux à l’échelle mondiale.
Catégorie EN/CEI |
Épaisseur (mm) |
Perte maximale du noyau (W/kg à 50 Hz, 1,5 T) |
Polarisation minimale (Tesla à 5 000 A/m) |
|---|---|---|---|
M230-35A |
0.35 |
2.30 |
1.60 |
M270-50A |
0.50 |
2.70 |
1.60 |
M330-50A |
0.50 |
3.30 |
1.60 |
M400-65A |
0.65 |
4.00 |
1.60 |
Lorsqu'il s'agit de matériaux à grains orientés selon la norme EN 10107, la nomenclature change légèrement. Un grade tel que M140-30S indique une perte de noyau maximale de 1,40 W/kg à 1,7 Tesla et 50 Hz, une épaisseur de 0,30 mm et « S » pour un matériau conventionnel à grains orientés. Les qualités à haute perméabilité utilisent « P » au lieu de « S », désignant des matériaux qui ont été traités pour obtenir un alignement cristallin encore plus précis, ce qui entraîne des pertes plus faibles et des niveaux d'induction plus élevés. Ces qualités à haute perméabilité sont essentielles pour respecter les réglementations strictes en matière d'efficacité énergétique dans les conceptions de transformateurs modernes.
Les normes industrielles japonaises restent strictement alignées sur les méthodologies CEI tout en prenant en charge certaines des capacités d'usines propriétaires les plus avancées au monde. JIS C 2552 régit les feuilles non orientées, tandis que JIS C 2553 couvre la production à grains orientés. Le format de nomenclature JIS partage des similitudes structurelles directes avec les normes CEI, ce qui rend les références croisées relativement simples pour les matériaux de base.
Une désignation JIS standard telle que 50A290 indique une épaisseur de 0,50 mm ('50'), un état non orienté entièrement traité ('A') et une perte de noyau maximale de 2,90 W/kg à 50 Hz ('290'). Cependant, la réalité du marché s’écarte souvent des désignations standards. Les usines japonaises comme JFE Steel et Nippon Steel dominent le marché des produits de faible épaisseur à haut rendement. Les ingénieurs rencontrent fréquemment des séries commerciales exclusives, telles que les qualités JN, JNP ou JN-H de JFE. Vous devez systématiquement mapper ces désignations exclusives aux références standard JIS ou ASTM à l'aide des fiches techniques spécifiques de l'usine.
Les qualités exclusives développées par les usines japonaises repoussent souvent les limites de ce qui est possible dans le cadre standard JIS. Par exemple, la norme JIS C 2552 peut atteindre une certaine perte de noyau pour une épaisseur de 0,35 mm, mais une nuance exclusive de Nippon Steel peut offrir une réduction de 10 à 15 % de la perte de noyau pour cette même épaisseur. Ceci est réalisé grâce à un contrôle métallurgique avancé, à l’optimisation de la teneur en silicium et en aluminium et à l’utilisation de techniques de laminage et de recuit hautement spécialisées.
Qualité JIS |
Épaisseur (mm) |
Perte maximale du noyau (W/kg à 50 Hz, 1,5 T) |
Grade EN équivalent |
|---|---|---|---|
35A230 |
0.35 |
2.30 |
M230-35A |
50A290 |
0.50 |
2.90 |
M290-50A |
50A470 |
0.50 |
4.70 |
M470-50A |
Lorsque vous vous approvisionnez au Japon, il est également essentiel de comprendre les désignations de leurs revêtements. JIS spécifie divers revêtements isolants, souvent classés en fonction de leur composition (organique, inorganique ou semi-organique) et de leur application prévue (aptitude au poinçonnage, soudabilité ou résistance aux températures élevées). S'assurer que le revêtement JIS est conforme aux spécifications de revêtement ASTM ou CEI requises est tout aussi important que de faire correspondre les propriétés magnétiques. Une inadéquation ici peut conduire à de graves courts-circuits interlaminaires et à une défaillance du noyau.

La fabrication chinoise s'appuie sur le cadre de normalisation GB/T. GB/T 2521.1 spécifie les exigences relatives aux matériaux non orientés. GB/T 2521.2 couvre la production axée sur les céréales. Le système de nomenclature chinoise reflète directement les mesures d'épaisseur et de perte de noyau de la CEI, facilitant ainsi le commerce international et le remplacement des matériaux.
Un grade chinois typique comme le 50W310 tombe en panne logiquement. Le « 50 » désigne une épaisseur de 0,50 mm. Le « W » indique l'acier électrique non orienté . Le « 310 » représente une perte de cœur maximale de 3,10 W/kg à 50 Hz. Les réalités de la mise en œuvre nécessitent une vérification minutieuse des fournisseurs. La cohérence varie considérablement entre les usines chinoises de niveau 1, telles que Baosteel ou WISCO, et les petits producteurs de niveau 2 ou 3. Les équipes d’approvisionnement doivent gérer les variations des limites de vieillissement magnétique et des tolérances dimensionnelles spécifiées dans le cadre plus large du GB/T.
Le vieillissement magnétique est un facteur critique lors de l’évaluation des matériaux GB/T. Le vieillissement fait référence à la dégradation des propriétés magnétiques au fil du temps, généralement provoquée par la précipitation d'impuretés de carbone et d'azote dans la matrice de l'acier. Les usines de niveau 1 utilisent des techniques avancées de dégazage sous vide pour réduire ces impuretés à des niveaux négligeables, garantissant ainsi que le matériau ne vieillit pas. Cependant, les matériaux provenant des usines de niveau inférieur peuvent présenter un vieillissement important, entraînant une augmentation des pertes de noyau et des températures de fonctionnement plus élevées sur le terrain après plusieurs mois d'utilisation.
Catégorie GB/T |
Épaisseur (mm) |
Perte maximale du noyau (W/kg à 50 Hz, 1,5 T) |
Application typique |
|---|---|---|---|
35W250 |
0.35 |
2.50 |
Moteurs à haut rendement |
50W310 |
0.50 |
3.10 |
Moteurs industriels standards |
50W470 |
0.50 |
4.70 |
Petits appareils électroménagers, moteurs HP fractionnés |
65W600 |
0.65 |
6.00 |
Applications à faible coût et à faible cycle de service |
Les tolérances dimensionnelles nécessitent également une surveillance stricte lors de l'approvisionnement selon les normes GB/T. La couronne (la différence d'épaisseur entre le centre et les bords de la bobine) et la chute des bords doivent être étroitement contrôlées pour garantir un facteur d'empilement élevé. Une couronne excessive entraîne des noyaux desserrés, une augmentation des vibrations et un bruit acoustique plus élevé dans la machine finale. Demandez toujours des rapports d’inspection dimensionnelle détaillés ainsi que les données de test magnétique standard lors de la qualification d’un nouveau fournisseur GB/T.
Le marché indien opère sous la direction du Bureau of Indian Standards (BIS). IS 648 dicte les spécifications des matériaux CRNGO. IS 3024 régit les matériaux CRGO. La nomenclature indienne suit un modèle métrique similaire à celui de l'Europe et de la Chine. Un grade comme 50C350 indique une épaisseur de 0,50 mm ('50'), une catégorie de perte de noyau standard ('C') et une perte maximale de 3,50 W/kg ('350').
L’importation de matériaux sur le marché manufacturier indien nécessite le strict respect du cadre de certification BIS. Les usines étrangères doivent obtenir la certification BIS obligatoire pour approvisionner le marché indien. L’équivalence sur papier ne contourne pas cette exigence légale. Les équipes d'approvisionnement doivent vérifier à la fois l'équivalence technique du matériau et le statut de certification BIS active de l'usine de production pour éviter les rejets douaniers et les perturbations de la chaîne d'approvisionnement.
Le processus de certification BIS est rigoureux. Cela implique des audits d'usine par des inspecteurs indiens, des tests approfondis des matériaux dans des laboratoires agréés par le BIS et une surveillance continue de la conformité. Cela garantit que les matériaux entrant sur le marché indien répondent à des normes strictes de qualité et de sécurité. Pour les fabricants mondiaux qui installent des installations de production en Inde, naviguer dans ce paysage de certification est tout aussi essentiel que gérer les spécifications techniques de l'acier lui-même.
Grade IS (CRNGO) |
Épaisseur (mm) |
Perte maximale du noyau (W/kg à 50 Hz, 1,5 T) |
Catégorie CEI équivalente |
|---|---|---|---|
35C250 |
0.35 |
2.50 |
M250-35A |
50C350 |
0.50 |
3.50 |
M350-50A |
65C530 |
0.65 |
5.30 |
M530-65A |
Lorsqu'ils croisent les normes IS avec d'autres cadres mondiaux, les ingénieurs doivent également prêter attention aux conditions de test spécifiques décrites dans IS 648 et IS 3024. Bien qu'elles soient généralement conformes à la CEI 60404, il peut y avoir des variations mineures dans les exigences de préparation des échantillons ou d'étalonnage des équipements de test. Fiez-vous toujours aux données réelles du certificat d'essai en usine plutôt que de supposer un alignement parfait basé uniquement sur la désignation de la nuance.
Avec plus de 20 ans d'expérience sur le marché de l'acier électrique et plus de 16 ans d'expertise en fabrication, SHERAXIN fournit des bobines, bandes et feuilles CRGO et CRNGO pour les noyaux de transformateurs et les tôles électriques. Soutenue par des capacités de production personnalisées et un réseau d'approvisionnement international établi, la société aide ses clients mondiaux à se procurer des produits en acier électrique qui répondent à différentes exigences magnétiques, dimensionnelles, de traitement et de livraison.
Demandez des certificats de test d'usine (MTC) complets pour chaque lot afin de vérifier la perte et la perméabilité réelles du noyau par rapport aux exigences standard nominales.
Appliquez les facteurs de conversion mathématiques corrects lors du croisement des données nord-américaines 60 Hz avec les spécifications internationales 50 Hz.
Validez la compatibilité du revêtement isolant ainsi que les propriétés des métaux de base pour éviter les courts-circuits interlaminaires dans les noyaux empilés.
Auditez les usines internationales de niveau 2 et de niveau 3 spécifiquement pour vérifier la conformité du vieillissement magnétique et la cohérence des jauges sur toutes les largeurs de bobines.
Vérifiez le statut de certification BIS actif pour toute usine fournissant des matériaux destinés au marché manufacturier indien.
R : La substitution directe nécessite de recalculer les valeurs de perte de base. Tests ASTM à 60 Hz, tandis que EN teste à 50 Hz. Vous devez appliquer un facteur de conversion basé sur l'épaisseur et l'alliage pour garantir une véritable équivalence magnétique avant de procéder à la substitution.
R : Dans la nomenclature EN, le « A » indique que le matériau est une tôle d'acier non orientée, entièrement traitée, prête à être emboutie et empilée sans recuit supplémentaire.
R : Les qualités exclusives des usines dépassent souvent les normes minimales nationales. Ils peuvent offrir des tolérances d'épaisseur plus strictes, des pertes de noyau plus faibles ou des revêtements spécialisés non explicitement définis dans les cadres standards JIS ou GB/T.
R : Oui. Le Bureau of Indian Standards exige que tout l’acier électrique importé provienne d’une usine certifiée BIS. L'équivalence technique seule ne suffit pas pour le dédouanement.
R : Les revêtements isolants empêchent les courants électriques de passer entre les stratifications empilées. Si vous remplacez un grade mais utilisez un revêtement de qualité inférieure ou incompatible, les courts-circuits interlaminaires qui en résulteront provoqueront une grave surchauffe et une perte d'efficacité.


