
การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 2026-08-04 ที่มา: เว็บไซต์


ห่วงโซ่อุปทานระดับโลกกำหนดให้ผู้ผลิตมอเตอร์ หม้อแปลง และเครื่องกำเนิดไฟฟ้าต้องจัดหาวัสดุจากหลายภูมิภาค ซึ่งจำเป็นต้องมีการอ้างอิงโยงที่เข้มงวดของมาตรฐานวัสดุระหว่างประเทศ การใช้เกรดที่เทียบเท่ากันโดยไม่ตรวจสอบคุณสมบัติทางแม่เหล็กและทางกายภาพ เช่น การสูญเสียแกน การซึมผ่าน และความหนา นำไปสู่ประสิทธิภาพที่ลดลงอย่างร้ายแรง การสร้างความร้อนที่มากเกินไป หรือความล้มเหลวทางกลระหว่างการปั๊มขึ้นรูป
การนำทางความแตกต่างทางเทคนิคระหว่าง ASTM, IEC, EN, JIS, GB และมาตรฐานที่เกิดขึ้นใหม่ เช่น BIS (IS) ของอินเดีย ถือเป็นสิ่งสำคัญสำหรับวิศวกรรมการจัดซื้อจัดจ้าง ความถี่ในการทดสอบหรือข้อกำหนดการเคลือบที่ไม่ตรงกันอาจทำให้ขั้นตอนการผลิตทั้งหมดเสียหายได้ คู่มือนี้ให้กรอบการทำงานที่ชัดเจนสำหรับการประเมินและการอ้างอิงโยงทั่วโลก เกรด เหล็กไฟฟ้า เพื่อให้มั่นใจถึงประสิทธิภาพที่เท่าเทียมกันและลดความเสี่ยงในการจัดหา

ความแตกต่างพื้นฐานของมาตรฐาน: มาตรฐาน ASTM โดยทั่วไปจะประเมินการสูญเสียคอร์ที่ 60 Hz (มาตรฐานอเมริกาเหนือ) ในขณะที่มาตรฐาน IEC, EN, JIS, GB และ IS ประเมินที่ 50 Hz ซึ่งต้องใช้การแปลงทางคณิตศาสตร์เพื่อความเท่าเทียมกันที่แม่นยำ
ระบบการตั้งชื่อเผยให้เห็นประสิทธิภาพ: มาตรฐานสากลส่วนใหญ่ (EN, JIS, GB) เข้ารหัสการสูญเสียแกนสูงสุดและความหนาที่ระบุโดยตรงลงในการกำหนดเกรด (เช่น M270-50A หมายถึง 2.70 W/kg ที่ 0.50 มม.)
แบรนด์โรงงานเทียบกับมาตรฐานแห่งชาติ: การออกแบบที่มีประสิทธิภาพสูงมักจะอ้างอิงถึงเกรดเชิงพาณิชย์ที่เป็นกรรมสิทธิ์ (เช่น ซีรีส์ JN ของ JFE หรือแผ่นพิเศษของ Nippon Steel) ซึ่งจะต้องถอดรหัสอย่างเป็นระบบกลับไปเทียบเท่ากับ ASTM หรือ IEC ที่เป็นมาตรฐาน
ความเท่าเทียมกันของการเคลือบผิวเป็นสิ่งสำคัญ: การจับคู่เกรดเหล็กฐานไม่เพียงพอ การเคลือบฉนวน (เช่น ASTM C-5 กับ IEC EC-5) จะต้องจัดตำแหน่งเพื่อป้องกันการลัดวงจรระหว่างชั้น
จำเป็นต้องมีการยืนยัน: 'เทียบเท่า' ไม่ได้หมายความว่า 'เหมือนกัน' ใบรับรองการทดสอบโรงงาน (MTC) การตรวจสอบสมมติฐานความหนาแน่น และการทดสอบเฟรม Epstein จำเป็นต่อการตรวจสอบคุณสมบัติแม่เหล็กก่อนการจัดซื้อจำนวนมาก
สารบัญ
การกำหนดสิ่งที่ถือเป็นเกรดที่เทียบเท่าในการออกแบบเครื่องจักรนั้น จำเป็นต้องมีการสูญเสียแกนกลาง การเหนี่ยวนำแม่เหล็ก ความหนา และความแข็งทางกลที่ตรงกัน วิศวกรจะต้องสร้างการจำแนกประเภทอุตสาหกรรมขั้นพื้นฐานก่อนการอ้างอิงโยง วัสดุรีดเย็นไม่เน้นเกรน (CRNGO) ใช้กับเครื่องจักรที่หมุนได้ เช่น มอเตอร์และเครื่องกำเนิดไฟฟ้า วัสดุ Cold-Rolled Grain-Oriented (CRGO) รองรับหม้อแปลงแบบสถิตที่ฟลักซ์แม่เหล็กเคลื่อนที่ไปในทิศทางที่ต้องการเดียว
กรอบการทำงานระดับภูมิภาคมีการพัฒนาอย่างเป็นอิสระก่อนที่จะสอดคล้องกับเกณฑ์มาตรฐานสากล IEC 60404 มาตรฐานยุโรป (EN/DIN), ญี่ปุ่น (JIS), จีน (GB/T), อินเดีย (IS), รัสเซีย (GOST) และอเมริกัน (ASTM) มีปฏิสัมพันธ์ที่แตกต่างกันกับข้อมูลพื้นฐานทั่วโลกเหล่านี้ ความแตกต่างที่สำคัญที่สุดอยู่ที่วิธีการทดสอบ มาตรฐานอเมริกาเหนือทดสอบคุณสมบัติแม่เหล็กที่ 60 Hz ส่วนที่เหลือของโลกทดสอบที่ 50 Hz คุณไม่สามารถเปรียบเทียบค่าการสูญเสียแกน 60 Hz กับค่า 50 Hz ได้โดยตรง โดยไม่ต้องใช้ปัจจัยการแปลงเฉพาะตามความหนาและองค์ประกอบของโลหะผสมของวัสดุ
เพื่อสร้างกรอบการทำงานที่เท่าเทียมกันอย่างแท้จริง ทีมวิศวกรจะต้องประเมินพารามิเตอร์หลักหลายตัว นอกเหนือจากชื่อเกรดพื้นฐาน แผนภูมิตัวอ้างอิงโยงแบบธรรมดามักจะพลาดความแตกต่างทางโลหะวิทยาที่ละเอียดอ่อนซึ่งกำหนดพฤติกรรมของวัสดุภายใต้ภาระ เราดูที่ เกณฑ์ความสำเร็จเฉพาะ เมื่อตรวจสอบความถูกต้องของแหล่งวัสดุทางเลือก
การสูญเสียคอร์สูงสุดที่การเหนี่ยวนำการปฏิบัติงานเป้าหมาย (ปกติคือ 1.5T หรือ 1.7T)
โพลาไรซ์แม่เหล็กขั้นต่ำที่ความแรงของสนามแม่เหล็กจำเพาะ (เช่น 2500 A/m, 5,000 A/m, 10,000 A/m)
ปัจจัยการเรียงซ้อนและปัจจัยการเคลือบ ซึ่งกำหนดจำนวนวัสดุแม่เหล็กที่แอคทีฟจะพอดีกับปริมาตรแกนที่กำหนด
คุณสมบัติทางกล ได้แก่ ความแข็งแรงของผลผลิต ความต้านทานแรงดึง และความแข็งของวิคเกอร์ ซึ่งส่งผลโดยตรงต่อการสึกหรอของแม่พิมพ์ในระหว่างการปั๊ม
ชนิดเคลือบฉนวน ความหนา และความต้านทานความร้อน
เมื่อประเมิน CRNGO กับ CRGO คำศัพท์ข้ามภูมิภาคบางครั้งอาจไม่ชัดเจน CRNGO ได้รับการออกแบบทางวิศวกรรมให้มีคุณสมบัติแม่เหล็กไอโซโทรปิก ซึ่งหมายความว่ามีประสิทธิภาพเท่าเทียมกันในทุกทิศทาง ทำให้เหมาะสำหรับสนามแม่เหล็กที่กำลังหมุนอยู่ในมอเตอร์ไฟฟ้า CRGO ได้รับการประมวลผลเพื่อจัดโครงสร้างผลึกของเหล็กซิลิกอนในทิศทางการหมุน ซึ่งให้คุณสมบัติทางแม่เหล็กที่เหนือกว่าอย่างมากในทิศทางเดียวนั้น ซึ่งเหมาะสำหรับเส้นทางฟลักซ์ที่อยู่กับที่ในหม้อแปลงไฟฟ้า
ประเภทวัสดุ |
การสมัครหลัก |
คุณสมบัติทางแม่เหล็ก |
เนื้อหาซิลิคอนทั่วไป |
|---|---|---|---|
CRNGO (ไม่มุ่งเน้น) |
มอเตอร์ เครื่องกำเนิดไฟฟ้า เครื่องกำเนิดไฟฟ้ากระแสสลับ |
Isotropic (เท่ากันทุกทิศทาง) |
0.5% ถึง 3.2% |
CRGO (เน้นเมล็ดพืช) |
หม้อแปลงไฟฟ้ากำลัง, หม้อแปลงไฟฟ้าระบบจำหน่าย |
แอนไอโซทรอปิก (ทิศทางสูง) |
3.0% ถึง 3.5% |
ความคลาดเคลื่อนของความถี่ในการทดสอบยังคงเป็นอุปสรรคที่ใหญ่ที่สุดในการจัดซื้อจัดจ้างทั่วโลก กริดอเมริกาเหนือทำงานที่ 60 Hz ดังนั้นมาตรฐาน ASTM จึงประเมินการสูญเสียแกนกลางที่ความถี่นี้โดยธรรมชาติ กริดของยุโรปและเอเชียทำงานที่ 50 Hz เนื่องจากการสูญเสียแกนกลางเพิ่มขึ้นแบบไม่เชิงเส้นตามความถี่เนื่องจากกระแสไหลวนและผลกระทบของฮิสเทรีซิส วัสดุที่มีพิกัด 1.50 วัตต์/กก. ที่ 50 เฮิร์ตซ์จะแสดงการสูญเสียที่สูงขึ้นอย่างมีนัยสำคัญ—บ่อยครั้งประมาณ 1.95 ถึง 2.10 วัตต์/กก.—เมื่อทดสอบที่ 60 เฮิร์ตซ์ วิศวกรฝ่ายจัดซื้อต้องใช้สูตรการแปลงเชิงประจักษ์หรือขอข้อมูลการทดสอบ 50/60 Hz เฉพาะจากโรงงานเพื่อให้แน่ใจว่า Electrical Steel ตรงตามข้อกำหนดการออกแบบ
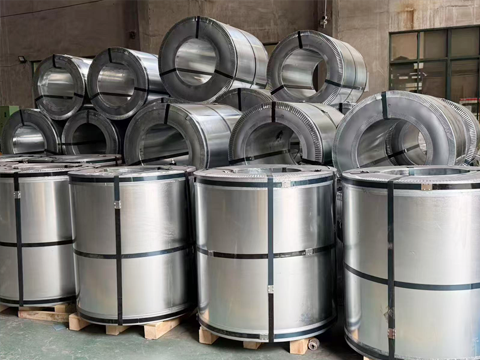
การจัดซื้อจัดจ้างในอเมริกาเหนืออาศัยข้อกำหนด ASTM เป็นอย่างมาก ASTM A677 ครอบคลุมถึงวัสดุที่ไม่เน้นการประมวลผลเต็มรูปแบบ ASTM A683 กำหนดข้อกำหนดสำหรับตัวแปรที่ไม่มุ่งเน้นกึ่งแปรรูป ASTM A876 ควบคุมเกรดที่เน้นเกรนซึ่งใช้ในการจ่ายพลังงาน ข้อมูลจำเพาะเหล่านี้กำหนดทั้งพารามิเตอร์การทดสอบและความคลาดเคลื่อนทางกายภาพที่ยอมรับได้สำหรับโรงงานในประเทศ
ระบบการตั้งชื่อ ASTM แตกต่างอย่างมากจากระบบการตั้งชื่อมาตรฐานสากล การกำหนดเช่น 47F165 แบ่งย่อยออกเป็นหน่วยเมตริกจักรวรรดิที่เฉพาะเจาะจง '47' หมายถึงความหนาที่ระบุในหน่วยหนึ่งในพันของนิ้ว (0.047 นิ้ว) 'F' บ่งชี้ถึงวัสดุที่ผ่านการแปรรูปอย่างสมบูรณ์ '165' ระบุขีดจำกัดการสูญเสียคอร์สูงสุดที่ 1.65 W/lb ทดสอบที่ 1.5 Tesla และ 60 Hz เมื่อจัดหาจากต่างประเทศ วิศวกรจะต้องคำนวณค่าการสูญเสียแกน ASTM เหล่านี้ใหม่จาก W/lb ที่ 60 Hz ถึง W/kg ที่ 50 Hz เพื่อค้นหาค่าเทียบเท่า IEC หรือ EN ที่เหมาะสม
วัสดุที่ผ่านการแปรรูปครบวงจร (ASTM A677) มาจากโรงสีโดยมีคุณสมบัติทางแม่เหล็กที่ได้รับการพัฒนาอย่างเต็มที่ ผู้ผลิตเพียงแค่ประทับตราการเคลือบและประกอบแกน วัสดุกึ่งแปรรูป (ASTM A683) จำเป็นต้องมีกระบวนการอบอ่อนเพื่อคลายความเค้นขั้นสุดท้ายหลังจากการปั๊มเพื่อให้ได้คุณสมบัติทางแม่เหล็กที่กำหนด ขั้นตอนการหลอมนี้จะขจัดความเค้นเชิงกลที่เกิดขึ้นระหว่างกระบวนการเจาะ ซึ่งจะทำให้ประสิทธิภาพของแม่เหล็กลดลง
ตัวอย่างเกรด ASTM |
ความหนา (นิ้ว/มม.) |
การสูญเสียแกนสูงสุด (W/lb @ 60Hz) |
ประมาณเทียบเท่า 50Hz (W/กก.) |
|---|---|---|---|
36F145 |
0.036' / 0.91มม |
1.45 |
~2.50 |
47F165 |
0.047' / 1.19 มม |
1.65 |
~2.85 |
64F200 |
0.064' / 1.63 มม |
2.00 |
~3.45 |
วัสดุที่เน้นเกรนภายใต้ ASTM A876 มีหลักการตั้งชื่อที่แตกต่างกันเล็กน้อย เกรด เช่น 27G051 ระบุความหนา 0.0106 นิ้ว (0.27 มม.), 'G' สำหรับเกรน และการสูญเสียแกนสูงสุด 0.51 W/lb ที่ 1.5T และ 60 Hz การทดสอบวัสดุเหล่านี้อาศัยวิธี Epstein frame เป็นอย่างมาก ซึ่งวัดคุณสมบัติทางแม่เหล็กของแถบสี่เหลี่ยมมาตรฐานที่ตัดจากขดลวด การทดสอบ Epstein ยังคงเป็นมาตรฐานทองคำสำหรับการตรวจสอบใบรับรองการทดสอบของโรงงานตามข้อกำหนดของ ASTM
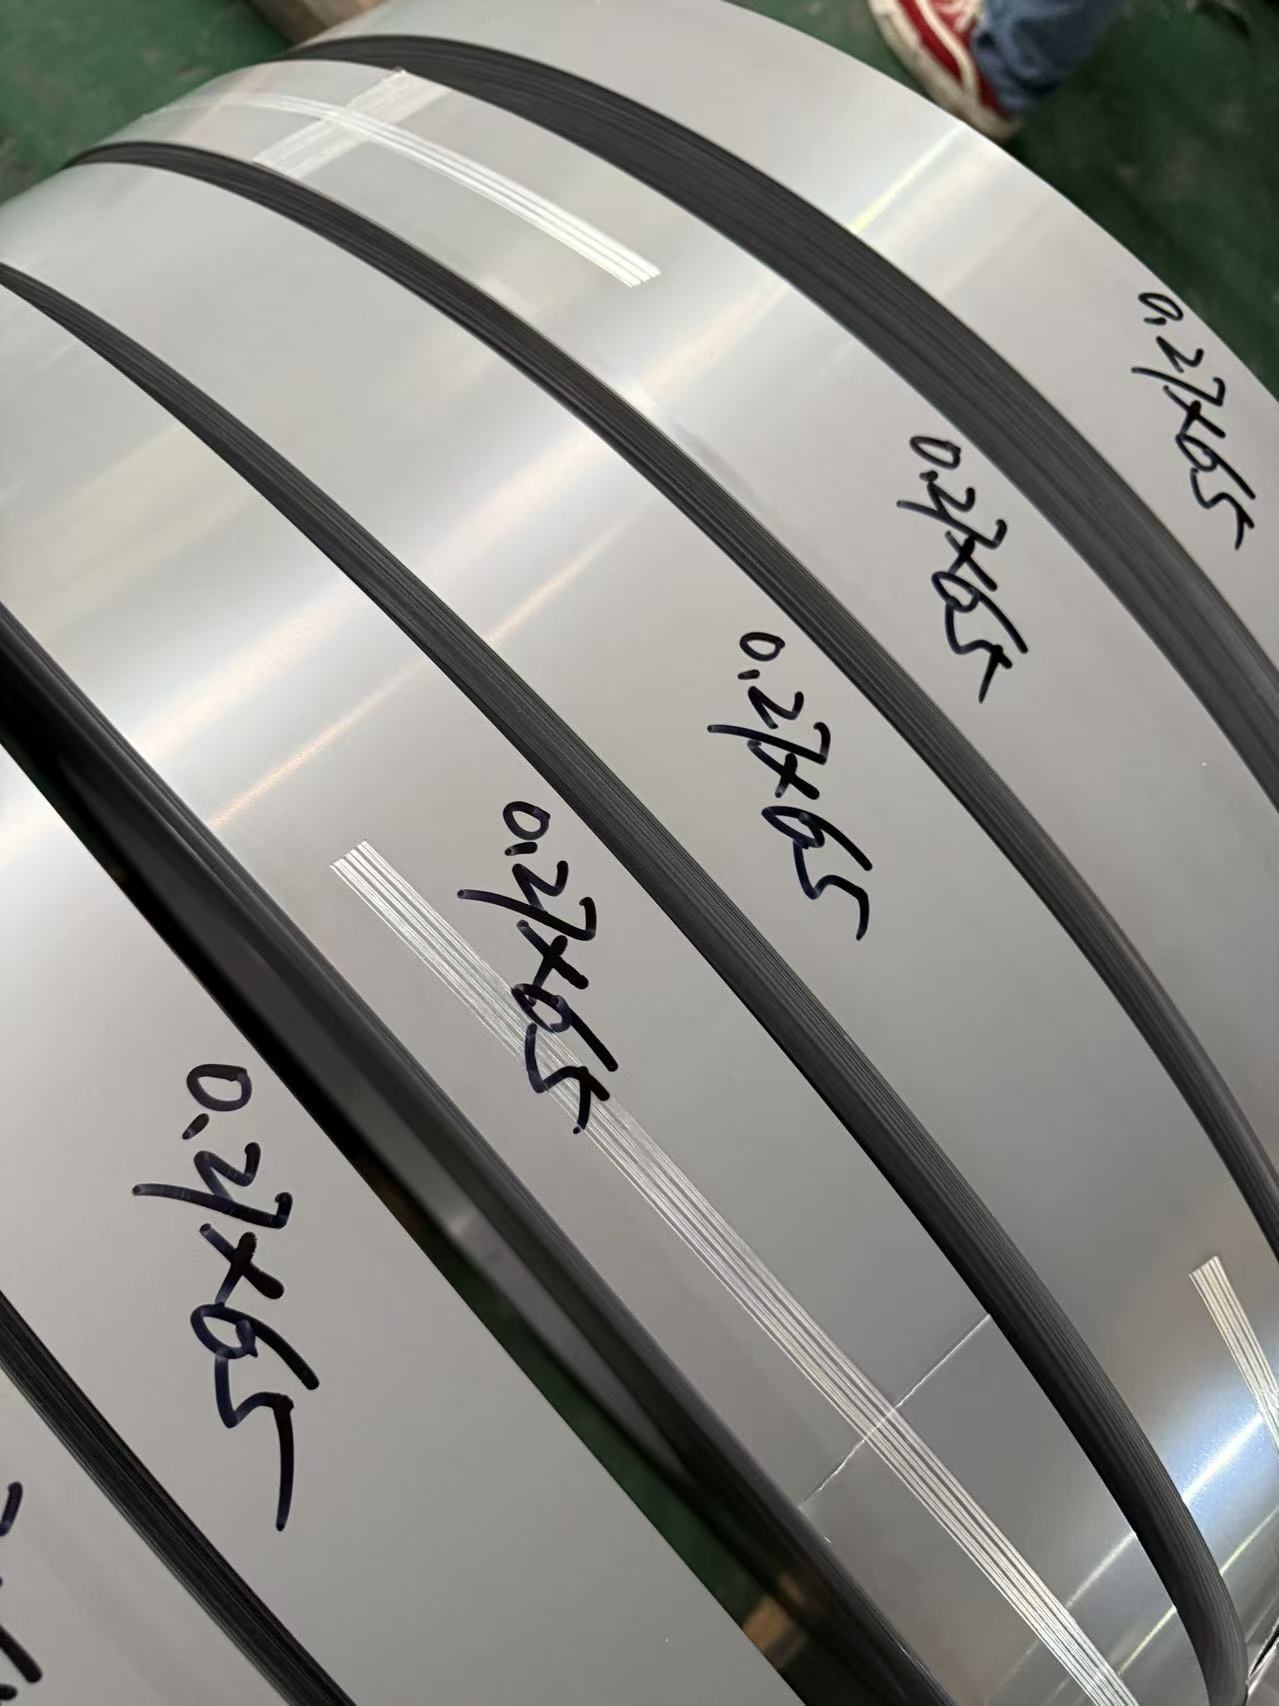
ตลาดยุโรปและต่างประเทศใช้ EN 10106 และ IEC 60404-8-4 สำหรับเกรดที่ไม่มุ่งเน้น วัสดุที่เป็นธัญพืชอยู่ภายใต้ EN 10107 และ IEC 60404-8-7 มาตรฐานเหล่านี้เป็นพื้นฐานสำหรับการผลิตทั่วโลกส่วนใหญ่นอกอเมริกาเหนือ โดยมีระบบการตั้งชื่อตามหน่วยเมตริกที่ชัดเจน ซึ่งสื่อสารความสามารถทางกายภาพและแม่เหล็กของวัสดุโดยตรง
การถอดรหัสแบบแผนการตั้งชื่อของยุโรปเผยให้เห็นตัวชี้วัดประสิทธิภาพที่แน่นอน ยกตัวอย่างเกรด M330-50A 'M' ย่อมาจากเหล็กแม่เหล็ก '330' หมายถึงการสูญเสียรวมจำเพาะสูงสุดที่ 3.30 วัตต์/กก. ทดสอบที่ 1.5 เทสลาและ 50 เฮิร์ตซ์ '50' หมายถึงความหนาระบุ 0.50 มม. 'A' หมายถึงแผ่นงานที่ไม่ได้มุ่งเน้นและมีการประมวลผลเต็มรูปแบบ มาตรฐาน DIN รุ่นเก่าของเยอรมัน เช่น DIN 46400 ยังคงปรากฏบนพิมพ์เขียวรุ่นเก่า คุณต้องแมปการกำหนดในอดีตเหล่านี้ให้เทียบเท่ากับ EN/IEC สมัยใหม่ เพื่อให้มั่นใจถึงความเข้ากันได้ของห่วงโซ่อุปทานในปัจจุบัน
IEC 60404 series ครอบคลุมไม่เพียงแต่ข้อมูลจำเพาะของวัสดุเท่านั้น แต่ยังรวมถึงวิธีการทดสอบที่แน่นอนที่จำเป็นในการตรวจสอบความถูกต้องอีกด้วย IEC 60404-2 กำหนดขั้นตอนการทดสอบเฟรม Epstein เพื่อให้มั่นใจว่าโรงงานในเยอรมนีและโรงงานในเกาหลีใต้ใช้การตั้งค่าทางกายภาพที่เหมือนกันทุกประการในการวัดการสูญเสียแกนกลางและการซึมผ่าน การกำหนดมาตรฐานนี้ช่วยให้ทีมจัดซื้อจัดจ้างสามารถจัดหาวัสดุจากทั่วโลกได้อย่างมั่นใจ
เกรด EN/IEC |
ความหนา (มม.) |
การสูญเสียแกนสูงสุด (W/kg @ 50Hz, 1.5T) |
โพลาไรเซชันขั้นต่ำ (Tesla @ 5,000 A/m) |
|---|---|---|---|
M230-35A |
0.35 |
2.30 |
1.60 |
M270-50A |
0.50 |
2.70 |
1.60 |
M330-50A |
0.50 |
3.30 |
1.60 |
M400-65A |
0.65 |
4.00 |
1.60 |
เมื่อต้องจัดการกับวัสดุที่มีลายเกรนภายใต้ EN 10107 ระบบการตั้งชื่อจะเปลี่ยนไปเล็กน้อย เกรดเช่น M140-30S บ่งชี้ถึงการสูญเสียแกนสูงสุดที่ 1.40 W/kg ที่ 1.7 Tesla และ 50 Hz, ความหนา 0.30 มม. และ 'S' สำหรับวัสดุเกรนทั่วไป เกรดที่มีความสามารถในการซึมผ่านสูงใช้ 'P' แทน 'S' ซึ่งหมายถึงวัสดุที่ได้รับการประมวลผลเพื่อให้การจัดตำแหน่งคริสตัลคมชัดยิ่งขึ้น ส่งผลให้สูญเสียน้อยลงและระดับการเหนี่ยวนำสูงขึ้น เกรดที่มีการซึมผ่านสูงเหล่านี้จำเป็นสำหรับการปฏิบัติตามกฎระเบียบด้านประสิทธิภาพพลังงานที่เข้มงวดในการออกแบบหม้อแปลงสมัยใหม่
มาตรฐานอุตสาหกรรมของญี่ปุ่นรักษาแนวปฏิบัติที่เข้มงวดกับวิธีการของ IEC ขณะเดียวกันก็สนับสนุนความสามารถของโรงงานที่เป็นกรรมสิทธิ์ที่ทันสมัยที่สุดบางส่วนของโลก JIS C 2552 ครอบคลุมถึงการผลิตแผ่นที่ไม่มุ่งเน้น ในขณะที่ JIS C 2553 ครอบคลุมการผลิตที่มุ่งเน้นธัญพืช รูปแบบการตั้งชื่อ JIS แบ่งปันความคล้ายคลึงทางโครงสร้างโดยตรงกับมาตรฐาน IEC ทำให้การอ้างอิงโยงค่อนข้างตรงไปตรงมาสำหรับวัสดุพื้นฐาน
การกำหนดมาตรฐาน JIS เช่น 50A290 บ่งชี้ถึงความหนา 0.50 มม. ('50'), สถานะไม่มุ่งเน้นที่ได้รับการประมวลผลอย่างสมบูรณ์ ('A') และการสูญเสียแกนสูงสุด 2.90 W/kg ที่ 50 Hz ('290') อย่างไรก็ตาม ความเป็นจริงของตลาดมักจะเบี่ยงเบนไปจากการกำหนดมาตรฐาน โรงงานในญี่ปุ่น เช่น JFE Steel และ Nippon Steel ครองตลาด Thin-Gauge ที่มีประสิทธิภาพสูง วิศวกรมักพบกับซีรีส์เชิงพาณิชย์ที่เป็นกรรมสิทธิ์ เช่น เกรด JN, JNP หรือ JN-H ของ JFE คุณต้องแมปการกำหนดกรรมสิทธิ์เหล่านี้อย่างเป็นระบบกับเกณฑ์มาตรฐาน JIS หรือ ASTM โดยใช้เอกสารข้อมูลทางเทคนิคเฉพาะของโรงงาน
เกรดที่เป็นกรรมสิทธิ์ซึ่งพัฒนาโดยโรงงานในญี่ปุ่นมักจะก้าวข้ามขอบเขตของสิ่งที่เป็นไปได้ภายในกรอบการทำงานมาตรฐาน JIS ตัวอย่างเช่น มาตรฐาน JIS C 2552 อาจอยู่ด้านบนสุดที่การสูญเสียแกนกลางสำหรับความหนา 0.35 มม. แต่เกรดที่เป็นกรรมสิทธิ์จาก Nippon Steel อาจเสนอการสูญเสียแกนกลางลดลง 10% ถึง 15% ที่ความหนาเท่ากัน ซึ่งสามารถทำได้โดยการควบคุมทางโลหะวิทยาขั้นสูง การปรับปริมาณซิลิกอนและอลูมิเนียมให้เหมาะสม และใช้เทคนิคการรีดและการอบอ่อนที่เชี่ยวชาญเป็นพิเศษ
เกรด JIS |
ความหนา (มม.) |
การสูญเสียแกนสูงสุด (W/kg @ 50Hz, 1.5T) |
เทียบเท่าเกรด EN |
|---|---|---|---|
35A230 |
0.35 |
2.30 |
M230-35A |
50A290 |
0.50 |
2.90 |
M290-50A |
50A470 |
0.50 |
4.70 |
M470-50A |
เมื่อสั่งซื้อจากญี่ปุ่น การทำความเข้าใจการกำหนดการเคลือบก็เป็นสิ่งสำคัญเช่นกัน JIS ระบุการเคลือบฉนวนหลายประเภท ซึ่งมักแบ่งประเภทตามองค์ประกอบ (อินทรีย์ อนินทรีย์ หรือกึ่งอินทรีย์) และการใช้งานที่ต้องการ (ความสามารถในการเจาะ การเชื่อมได้ หรือความต้านทานต่ออุณหภูมิสูง) การตรวจสอบให้แน่ใจว่าการเคลือบ JIS สอดคล้องกับข้อกำหนดการเคลือบ ASTM หรือ IEC ที่จำเป็นมีความสำคัญพอๆ กับการจับคู่คุณสมบัติทางแม่เหล็ก ความไม่ตรงกันที่นี่อาจนำไปสู่การลัดวงจรระหว่างชั้นอย่างรุนแรงและความล้มเหลวของแกนกลาง

การผลิตของจีนอาศัยกรอบมาตรฐาน GB/T GB/T 2521.1 ระบุข้อกำหนดสำหรับวัสดุที่ไม่เน้น GB/T 2521.2 ครอบคลุมการผลิตที่มุ่งเน้นธัญพืช ระบบการตั้งชื่อของจีนสะท้อนความหนาของ IEC และเมตริกการสูญเสียแกนโดยตรง ช่วยให้การค้าระหว่างประเทศและการทดแทนวัสดุทำได้ง่ายขึ้น
เกรดจีนทั่วไปเช่น 50W310 แบ่งตามเหตุผล '50' หมายถึงความหนา 0.50 มม. 'W' หมายถึง เหล็กไฟฟ้า ที่ ไม่มุ่งเน้น '310' แสดงถึงการสูญเสียคอร์สูงสุดที่ 3.10 W/kg ที่ 50 Hz ความเป็นจริงในการนำไปปฏิบัติจำเป็นต้องมีการตรวจสอบซัพพลายเออร์อย่างรอบคอบ ความสอดคล้องจะแตกต่างกันอย่างมีนัยสำคัญระหว่างโรงงานระดับ 1 ในจีน เช่น Baosteel หรือ WISCO และผู้ผลิตระดับ 2 หรือระดับ 3 ขนาดเล็ก ทีมจัดซื้อจัดจ้างจะต้องจัดการความแปรผันของขีดจำกัดอายุแม่เหล็กและเกณฑ์ความคลาดเคลื่อนของมิติที่ระบุภายใต้ GB/T ที่กว้างขึ้น
การเสื่อมสภาพของสนามแม่เหล็กเป็นปัจจัยสำคัญในการประเมินวัสดุ GB/T การเสื่อมสภาพหมายถึงการเสื่อมสลายของคุณสมบัติทางแม่เหล็กเมื่อเวลาผ่านไป โดยทั่วไปเกิดจากการตกตะกอนของคาร์บอนและไนโตรเจนเจือปนภายในเมทริกซ์เหล็ก โรงสีระดับ 1 ใช้เทคนิคการกำจัดแก๊สแบบสุญญากาศขั้นสูงเพื่อลดสิ่งเจือปนเหล่านี้ให้อยู่ในระดับที่น้อยมาก เพื่อให้มั่นใจว่าวัสดุจะไม่เสื่อมสภาพ อย่างไรก็ตาม วัสดุจากโรงงานระดับล่างอาจมีการเสื่อมสภาพอย่างมีนัยสำคัญ ซึ่งนำไปสู่การสูญเสียแกนที่เพิ่มขึ้นและอุณหภูมิในการทำงานที่สูงขึ้นในสนามหลังจากใช้งานไปหลายเดือน
เกรด GB/ที |
ความหนา (มม.) |
การสูญเสียแกนสูงสุด (W/kg @ 50Hz, 1.5T) |
การใช้งานทั่วไป |
|---|---|---|---|
35W250 |
0.35 |
2.50 |
มอเตอร์ประสิทธิภาพสูง |
50W310 |
0.50 |
3.10 |
มอเตอร์อุตสาหกรรมมาตรฐาน |
50W470 |
0.50 |
4.70 |
เครื่องใช้ไฟฟ้าขนาดเล็ก มอเตอร์ HP แบบเศษส่วน |
65W600 |
0.65 |
6.00 |
การใช้งานรอบต่ำและรอบการทำงานต่ำ |
ความคลาดเคลื่อนของขนาดยังต้องมีการควบคุมดูแลอย่างเข้มงวดเมื่อจัดหาภายใต้มาตรฐาน GB/T เม็ดมะยม (ความหนาที่แตกต่างกันระหว่างศูนย์กลางและขอบของขดลวด) และการลดลงของขอบจะต้องได้รับการควบคุมอย่างเข้มงวดเพื่อให้แน่ใจว่ามีปัจจัยการซ้อนสูง เม็ดมะยมที่มากเกินไปจะทำให้แกนหลวม การสั่นสะเทือนเพิ่มขึ้น และเสียงรบกวนที่สูงขึ้นในเครื่องจักรขั้นสุดท้าย ขอรายงานการตรวจสอบขนาดโดยละเอียดควบคู่ไปกับข้อมูลการทดสอบแม่เหล็กมาตรฐานเสมอ เมื่อพิจารณาคุณสมบัติซัพพลายเออร์ GB/T รายใหม่
ตลาดอินเดียดำเนินงานภายใต้สำนักมาตรฐานอินเดีย (BIS) IS 648 กำหนดข้อกำหนดเฉพาะสำหรับวัสดุ CRNGO IS 3024 ควบคุมวัสดุ CRGO ระบบการตั้งชื่อของอินเดียใช้รูปแบบเมตริกที่คล้ายกันกับยุโรปและจีน เกรด เช่น 50C350 หมายถึงความหนา 0.50 มม. ('50') หมวดหมู่การสูญเสียแกนมาตรฐาน ('C') และการสูญเสียสูงสุด 3.50 W/กก. ('350')
การนำเข้าวัสดุเข้าสู่ตลาดการผลิตในอินเดียจำเป็นต้องปฏิบัติตามกรอบการรับรอง BIS อย่างเข้มงวด โรงงานในต่างประเทศจะต้องได้รับการรับรอง BIS เพื่อจัดหาตลาดอินเดีย ความเท่าเทียมกันบนกระดาษไม่ได้ข้ามข้อกำหนดทางกฎหมายนี้ ทีมจัดซื้อจะต้องตรวจสอบทั้งความเท่าเทียมกันทางเทคนิคของวัสดุและสถานะการรับรอง BIS ที่ใช้งานอยู่ของโรงงานผลิต เพื่อหลีกเลี่ยงการถูกปฏิเสธจากศุลกากรและการหยุดชะงักของห่วงโซ่อุปทาน
กระบวนการรับรอง BIS นั้นเข้มงวด โดยเกี่ยวข้องกับการตรวจสอบโรงงานโดยผู้ตรวจสอบชาวอินเดีย การทดสอบวัสดุอย่างครอบคลุมที่ห้องปฏิบัติการที่ได้รับการรับรองจาก BIS และการติดตามการปฏิบัติตามข้อกำหนดอย่างต่อเนื่อง เพื่อให้แน่ใจว่าวัสดุที่เข้าสู่ตลาดอินเดียมีคุณสมบัติตรงตามมาตรฐานคุณภาพและความปลอดภัยที่เข้มงวด สำหรับผู้ผลิตทั่วโลกที่จัดตั้งโรงงานผลิตในอินเดีย การดำเนินการตามขอบเขตการรับรองนี้มีความสำคัญพอๆ กับการจัดการข้อกำหนดทางเทคนิคของเหล็กเอง
เกรด IS (CRNGO) |
ความหนา (มม.) |
การสูญเสียแกนสูงสุด (W/kg @ 50Hz, 1.5T) |
เทียบเท่าเกรด IEC |
|---|---|---|---|
35C250 |
0.35 |
2.50 |
M250-35A |
50C350 |
0.50 |
3.50 |
M350-50A |
65C530 |
0.65 |
5.30 |
M530-65A |
เมื่อมาตรฐาน IS อ้างอิงโยงกับเฟรมเวิร์กระดับโลกอื่นๆ วิศวกรจะต้องใส่ใจกับเงื่อนไขการทดสอบเฉพาะที่ระบุไว้ใน IS 648 และ IS 3024 แม้ว่าโดยทั่วไปจะสอดคล้องกับ IEC 60404 แต่ข้อกำหนดในการเตรียมตัวอย่างหรือการสอบเทียบอุปกรณ์ทดสอบอาจมีความแตกต่างกันเล็กน้อย อาศัยข้อมูลใบรับรองการทดสอบโรงงานจริงเสมอ แทนที่จะถือว่าการจัดตำแหน่งที่สมบูรณ์แบบโดยพิจารณาจากการกำหนดเกรดเพียงอย่างเดียว
ด้วยประสบการณ์มากกว่า 20 ปีในตลาดเหล็กไฟฟ้าและความเชี่ยวชาญด้านการผลิตมากกว่า 16 ปี SHERAXIN จำหน่ายขดลวด แถบ และแผ่น CRGO และ CRNGO สำหรับแกนหม้อแปลงและการเคลือบทางไฟฟ้า ด้วยการสนับสนุนจากความสามารถในการผลิตที่ปรับแต่งได้และเครือข่ายการจัดหาระหว่างประเทศที่จัดตั้งขึ้น บริษัทช่วยให้ลูกค้าทั่วโลกในการจัดหาผลิตภัณฑ์เหล็กไฟฟ้าที่ตรงตามข้อกำหนดด้านแม่เหล็ก ขนาด การประมวลผล และการจัดส่งที่แตกต่างกัน
ขอใบรับรองการทดสอบโรงงาน (MTC) ฉบับสมบูรณ์สำหรับทุกชุดเพื่อตรวจสอบการสูญเสียแกนกลางและความสามารถในการซึมผ่านตามข้อกำหนดมาตรฐานที่ระบุ
ใช้ปัจจัยการแปลงทางคณิตศาสตร์ที่ถูกต้องเมื่ออ้างอิงข้อมูล 60 Hz ของอเมริกาเหนือกับข้อกำหนด 50 Hz สากล
ตรวจสอบความเข้ากันได้ของการเคลือบฉนวนควบคู่ไปกับคุณสมบัติของโลหะฐาน เพื่อป้องกันการลัดวงจรระหว่างชั้นในแกนที่ซ้อนกัน
ตรวจสอบโรงงานระหว่างประเทศระดับ Tier 2 และ Tier 3 โดยเฉพาะสำหรับการปฏิบัติตามข้อกำหนดการเสื่อมสภาพของแม่เหล็กและความสม่ำเสมอในการวัดตลอดความกว้างของคอยล์
ตรวจสอบสถานะการรับรอง BIS ที่ยังมีผลอยู่สำหรับโรงงานที่จัดหาวัสดุใดๆ ที่กำหนดไว้สำหรับตลาดการผลิตในอินเดีย
ตอบ: การทดแทนโดยตรงจำเป็นต้องคำนวณค่าการสูญเสียคอร์ใหม่ การทดสอบ ASTM ที่ 60 Hz ในขณะที่การทดสอบ EN ที่ 50 Hz คุณต้องใช้ปัจจัยการแปลงตามความหนาและโลหะผสมเพื่อให้แน่ใจว่ามีความเท่าเทียมกันทางแม่เหล็กอย่างแท้จริงก่อนที่จะทำการทดแทน
ตอบ: ในระบบการตั้งชื่อของ EN นั้น 'A' บ่งชี้ว่าวัสดุนั้นเป็นเหล็กแผ่นที่ไม่เรียงตัวและผ่านกระบวนการแปรรูปเต็มที่ พร้อมสำหรับการตอกและซ้อนโดยไม่ต้องอบอ่อนเพิ่มเติม
ตอบ: เกรดที่เป็นกรรมสิทธิ์จากโรงงานมักจะเกินมาตรฐานขั้นต่ำระดับชาติ อาจมีความทนทานต่อความหนาที่เข้มงวดมากขึ้น การสูญเสียแกนลดลง หรือการเคลือบพิเศษที่ไม่ได้กำหนดไว้อย่างชัดเจนในกรอบงานมาตรฐาน JIS หรือ GB/T
ก. ใช่. สำนักงานมาตรฐานอินเดียกำหนดว่าเหล็กไฟฟ้าที่นำเข้าทั้งหมดจะต้องมาจากโรงงานที่ได้รับการรับรองจาก BIS ความเท่าเทียมกันทางเทคนิคเพียงอย่างเดียวไม่เพียงพอสำหรับพิธีการศุลกากร
ตอบ: การเคลือบฉนวนป้องกันกระแสไฟฟ้าจากการกระโดดระหว่างการเคลือบที่ซ้อนกัน หากคุณเปลี่ยนเกรดแต่ใช้การเคลือบที่ด้อยกว่าหรือเข้ากันไม่ได้ ผลที่ตามมาของการลัดวงจรระหว่างชั้นจะทำให้เกิดความร้อนสูงเกินไปและสูญเสียประสิทธิภาพอย่างรุนแรง


