
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 04.08.2026 Herkunft: Website


Die Reichweite von Elektrofahrzeugen hängt stark von der Batterieauslastung und der Effizienz des Antriebsmotorkerns ab. Der grundlegende technische Konflikt bei Hochgeschwindigkeits-EV-Motoren besteht darin, Hochfrequenz-Kernverluste zu minimieren und gleichzeitig die mechanische Streckgrenze aufrechtzuerhalten, die erforderlich ist, um extremen Zentrifugalkräften bei hohen Drehzahlen standzuhalten. Antriebsstrangarchitekten und Beschaffungsteams stehen vor einem komplexen Balanceakt. Sie müssen die richtigen Parameter angeben Elektrostahl zur Optimierung der gesamten Motorleistung. In diesem technischen Bewertungsleitfaden wird erläutert, wie Sortenauswahl, Laminierungsdicke, magnetische Permeabilität und Herstellbarkeit in Einklang gebracht werden können, um hocheffiziente Traktionsmotoren zu bauen. Wir schauen uns an, welche Materialeigenschaften genau den Erfolg auf dem Prüfstand und am Fließband bestimmen. Durch das Verständnis der Kompromisse zwischen mechanischer Integrität und magnetischer Effizienz können Ingenieurteams die genauen Laminierungen angeben, die für ihre spezifische Motortopologie erforderlich sind.

Die Auswahl der Güte entscheidet über den Erfolg der Topologie: Nicht orientiertes Elektroband bleibt der Standard für Traktionsmotoren, es sind jedoch spezielle Hochfrequenzgüten erforderlich, um Wärme und Effizienz bei höheren Motordrehzahlen zu verwalten.
Der Kompromiss bei der Dicke: Dünnere Laminierungen (z. B. 0,25 mm bis 0,10 mm) reduzieren die Wirbelstromverluste exponentiell, erhöhen jedoch die Stanzkomplexität, den Werkzeugverschleiß und die Herstellungszykluszeiten erheblich.
Mechanischer vs. magnetischer Kompromiss: Hochgeschwindigkeitsrotorkonstruktionen erfordern Elektrostahl mit hoher Streckgrenze, was traditionell die magnetische Permeabilität verschlechtert; Die Bewertung moderner Dualphasen- oder spezieller hochfester Güten ist von entscheidender Bedeutung.
Topologiespezifische Spezifikation: Das Motordesign (z. B. IPMSM vs. Induktion vs. Axialfluss) bestimmt, ob die Priorität auf hoher Permeabilität (Drehmomentdichte) oder extrem niedrigem Kernverlust (hohe Drehzahleffizienz) liegt.
Gesamtkosten der Qualität: Die Materialauswahl kann nicht von der Skalierbarkeit der Lieferkette, der Beschichtungskompatibilität und der langfristigen Betriebszuverlässigkeit unter thermischer Belastung isoliert werden.
Inhaltsverzeichnis
Zu den grundlegenden Leistungskennzahlen für EV-Traktionsmotoren gehören Drehmomentdichte, Spitzenwirkungsgrad über den gesamten Fahrzyklus und thermische Stabilität. Diese Erfolgskriterien hängen stark von den magnetischen Eigenschaften der Stator- und Rotorkerne ab. Durch die Auswahl des richtigen Materials wird sichergestellt, dass der Motor elektrische Energie mit minimalem Abfall in mechanische Energie umwandelt. Bei der Bewertung eines Motordesigns fungiert das Kernmaterial als primäre Leitung für den von den Kupferwicklungen erzeugten Magnetfluss. Wenn diese Leitung ineffizient ist, leidet der gesamte Antriebsstrang und zieht mehr Strom aus der Batterie, um das gleiche Raddrehmoment zu erreichen.
Eine hohe magnetische Permeabilität ermöglicht es einem Material, ein starkes Magnetfeld bei minimalem angelegtem Strom zu unterstützen. Diese Eigenschaft führt direkt zu einer höheren Drehmomentabgabe bei gegebener elektrischer Eingangsleistung. Wenn das Kernmaterial eine hohe Permeabilität aufweist, erzeugt der Motor mehr Rotationskraft. Die Sättigungsmagnetisierung wirkt sich auch auf die Größe und das Gewicht des Motors aus. Ein Material mit hohen Sättigungsgrenzen ermöglicht es Ingenieuren, kleinere und leichtere Motoren zu entwickeln, ohne Einbußen bei der Leistungsdichte hinnehmen zu müssen. Diese Gewichtsreduzierung verbessert unmittelbar die Gesamteffizienz und Reichweite des Fahrzeugs. Wenn Sie in der Praxis eine Sorte mit einem Sättigungspunkt von 1,6 Tesla anstelle von 1,8 Tesla angeben, müssen Sie wahrscheinlich die physische Größe der Statorzähne vergrößern, um den erforderlichen Fluss zu tragen, was zu einem höheren Eigengewicht des Fahrzeugchassis führt.
Der gesamte Kernverlust setzt sich aus Hystereseverlust und Wirbelstromverlust zusammen. Der Hystereseverlust hängt von der Kornstruktur und Reinheit des Materials ab. Dies geschieht, weil die magnetischen Domänen einer Neuausrichtung widerstehen, wenn der Wechselstrom das Magnetfeld umkehrt. Der Wirbelstromverlust hängt von der Betriebsfrequenz und der Materialstärke ab. Hochgeschwindigkeitsmotoren induzieren zirkulierende Ströme innerhalb der Lamellen und erzeugen so unerwünschte Wärme. Durch die Minimierung des Gesamteisenverlusts wird die Wärmeentwicklung reduziert. Dadurch werden die Anforderungen an komplexe Kühlsysteme gesenkt und Batterieenergie für den Fahrzeugantrieb geschont. Sie können diese Verluste in Watt pro Kilogramm (W/kg) bei bestimmten Frequenzen messen, typischerweise bei 400 Hz oder höher für moderne EV-Anwendungen.

Unterschiedliche Rotor- und Statorkonfigurationen erfordern spezifische Materialklassifizierungen. Der Vergleich der primären Materialoptionen hilft Ingenieuren dabei, die Stahlsorte an die Betriebsanforderungen des Motors anzupassen. Sie können bei der Motorkernspezifikation keinen einheitlichen Ansatz anwenden. Die physikalische Geometrie des Magnetflusspfades bestimmt die erforderlichen Materialeigenschaften.
Nichtorientiert Elektrostahl ist die Standardauswahl für rotierende Maschinen. Es verfügt über isotrope magnetische Eigenschaften, das heißt, es leitet den magnetischen Fluss in alle Richtungen gleich gut. Dies ist für die rotierenden Magnetfelder in Standard-Radialfluss-Traktionsmotoren von wesentlicher Bedeutung. Kornorientierte Materialien bieten eine hervorragende Durchlässigkeit in einer bestimmten Walzrichtung. Während sie in Transformatoren nützlich sind, sind sie für Standard-Elektromotoren im Allgemeinen ungeeignet. Einige experimentelle Topologien, wie beispielsweise spezifische segmentierte Statordesigns, versuchen, kornorientierte Materialien zu verwenden, aber die Komplexität der Herstellung schränkt ihre weit verbreitete Einführung ein.
Materialtyp |
Magnetische Eigenschaften |
Primäre EV-Anwendung |
Komplexität der Fertigung |
|---|---|---|---|
Nichtorientiert (NOES) |
Isotrop (gleich in alle Richtungen) |
Standard-Radialfluss-Statoren/-Rotoren |
Standardmäßiges Stanzen und Stapeln |
Kornorientiert (GOES) |
Anisotrop (stark gerichtet) |
Segmentierte Statoren (Nische) |
Hoch; erfordert eine präzise Ausrichtung bei der Montage |
Die spezifische Architektur des Motors bestimmt die Spannungspunkte und magnetischen Engpässe im Kern. An diese topologischen Anforderungen müssen Sie die Materialgüte anpassen.
Innenliegende Permanentmagnet-Synchronmotoren (IPMSM): Diese Motoren erfordern ein Gleichgewicht zwischen hoher mechanischer Belastung der Rotorbrücken und Statorkernen mit hoher Permeabilität. Das Rotormaterial muss die Magnete gegen Zentrifugalkräfte bei hohen Drehzahlen schützen, oft sind Streckgrenzen von mehr als 450 MPa erforderlich.
Induktionsmotoren (IM): Bei diesen Konstruktionen liegt der Schwerpunkt auf einem geringen Statorkernverlust bei hohen Frequenzen und einer hohen Sättigungspolarisation, um die Effizienz bei unterschiedlichen Lasten aufrechtzuerhalten. Auch die Rotorstäbe erfordern eine sorgfältige Materialabstimmung, um den Induktionsprozess zu optimieren.
Axialflussmotoren: Diese Motoren erfordern eine einzigartige Materialverarbeitung. Die axialen Magnetpfade erfordern häufig spezielle Wickel- oder Stanztechniken, um die magnetische Integrität aufrechtzuerhalten, wobei manchmal spiralförmig gewickelte Kerne anstelle gestapelter flacher Bleche verwendet werden.
Standardqualitäten unterscheiden sich erheblich von speziellen Automobilqualitäten, die für den Betrieb bei 400 Hz bis 1000+Hz optimiert sind. Bei Hochfrequenzgüten stehen die geringe Dicke und bestimmte Legierungselemente im Vordergrund, um Verluste zu reduzieren. Zur Erhöhung des elektrischen Widerstands werden Silizium, Aluminium und Mangan hinzugefügt. Der Siliziumgehalt kann bis zu 3,5 % erreichen, und einige Legierungen mit hohem Siliziumgehalt erreichen sogar 6,5 %. Während diese Zusätze Wirbelströme reduzieren, erhöhen sie die Sprödigkeit des Materials. Diese Sprödigkeit erschwert den Stanzvorgang und erfordert spezielle Werkzeuge, um Kantenrisse während der Produktion zu verhindern. Sie werden häufig einen direkten Kompromiss feststellen: Wenn Sie den Siliziumgehalt erhöhen, um Hochfrequenzverluste zu senken, verkürzen sich die Wartungsintervalle für Ihre Stanzwerkzeuge drastisch.
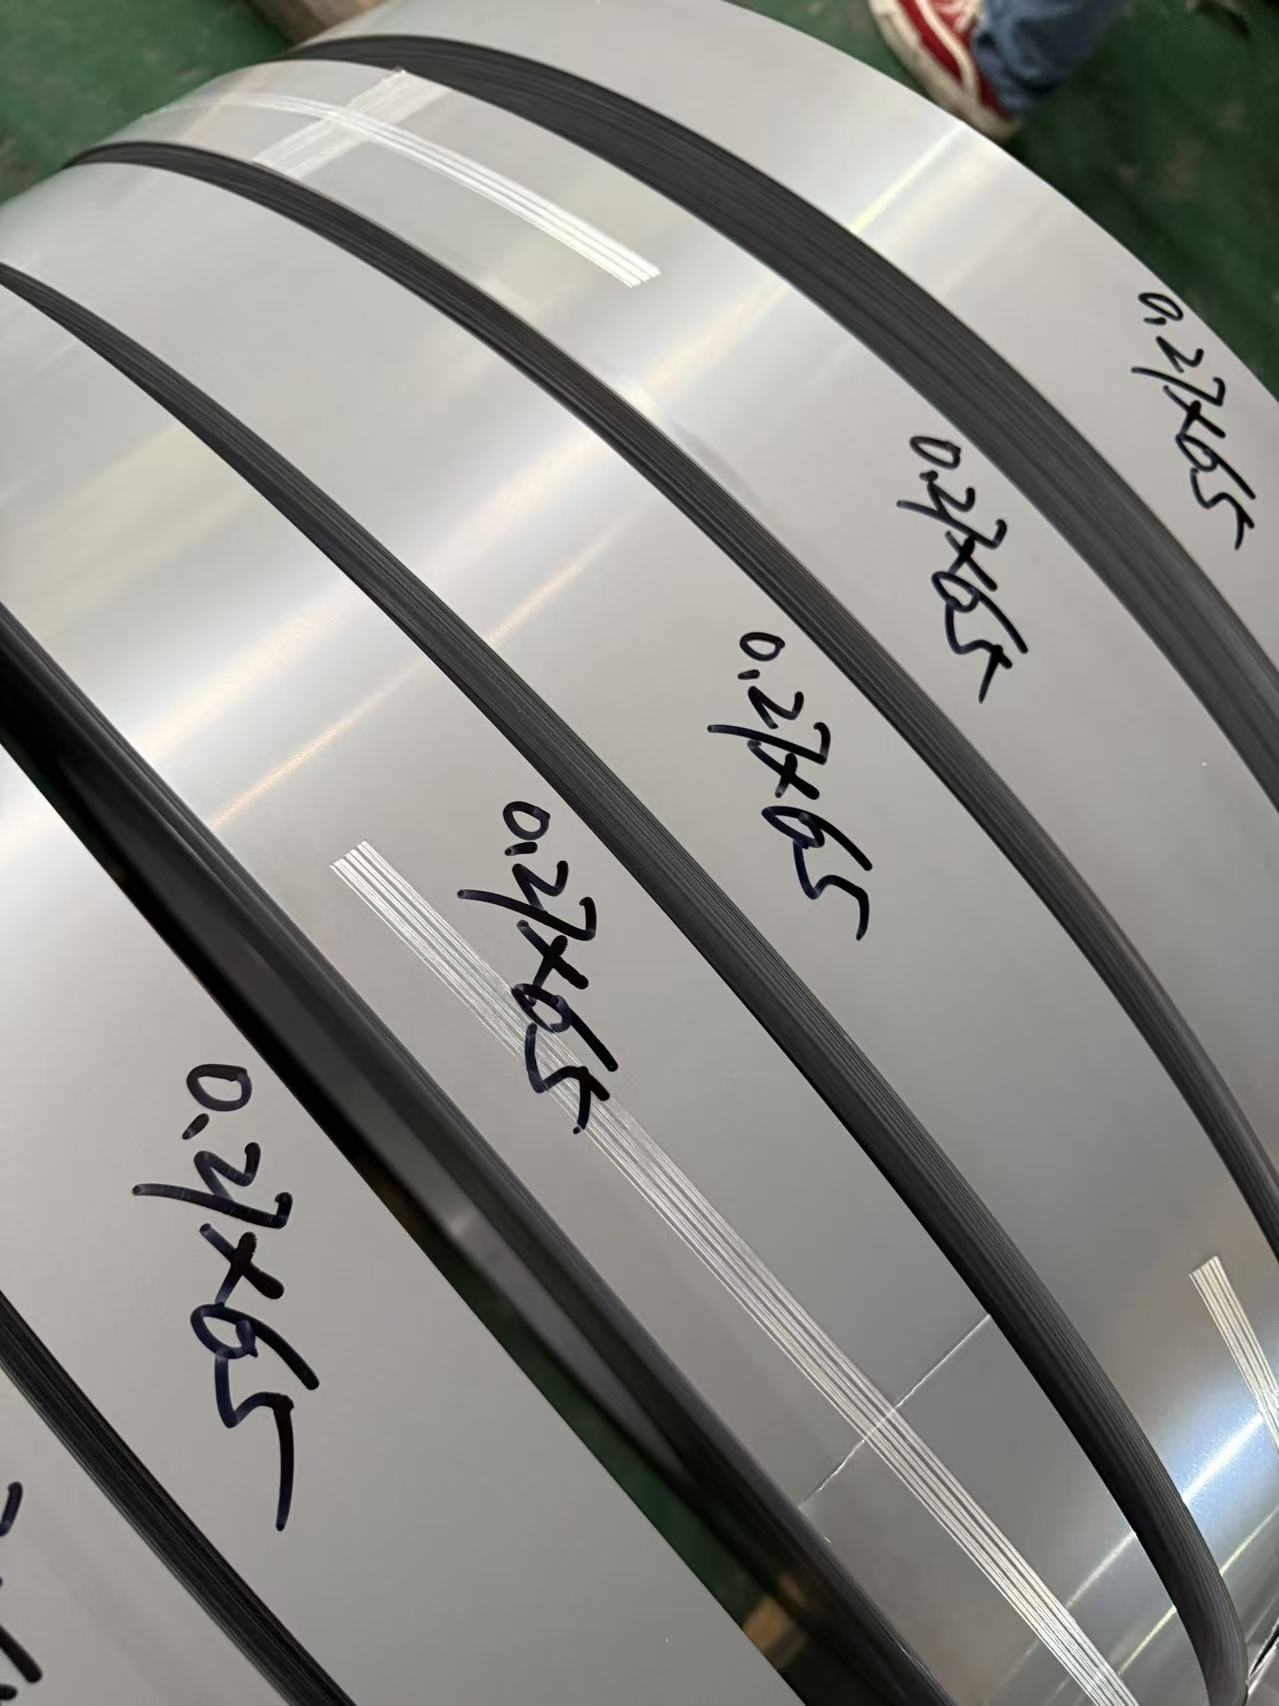
Die physikalischen Abmessungen des Stahls wirken sich direkt auf die Motorleistung und die Produktionsfähigkeit aus. Ingenieure müssen die Kompromisse zwischen magnetischer Effizienz und Fertigungskomplexität bewerten. Die Verdünnung des Materials ist die direkteste Methode zur Bekämpfung von Wirbelströmen, stellt die Fabrik jedoch vor große Herausforderungen.
Die branchenüblichen Dicken liegen typischerweise zwischen 0,35 mm und 0,30 mm. Ultradünne Alternativen drücken diese Grenzen auf 0,25 mm, 0,20 mm und sogar 0,10 mm. Mit abnehmender Dicke nehmen die Wirbelstromverluste exponentiell ab. Diese Reduzierung wird bei den hohen Betriebsfrequenzen, die in modernen EV-Motoren üblich sind, von entscheidender Bedeutung. Ein 0,20-mm-Laminatstapel weist bei 10.000 U/min im Vergleich zu einem 0,35-mm-Laminatstapel eine deutlich geringere Wärmeentwicklung auf, was die nachhaltige Effizienz bei hohen Geschwindigkeiten verbessert. Allerdings nimmt der Raumfaktor (das Verhältnis von tatsächlichem Stahl zum Gesamtvolumen des Stapels) bei dünneren Lamellen aufgrund der relativen Dicke der Isolierbeschichtung ab, was die Gesamtdrehmomentdichte leicht verringern kann.
Ultradünner Elektrostahl bringt strenge Produktionsanforderungen mit sich. Dünnere Bleche erfordern eine höhere Anzahl von Lamellen pro Stapel, um die gleiche Motorlänge zu erreichen. Dies verlangsamt die Prägegeschwindigkeit und erfordert engere Fertigungstoleranzen. Beim Stanzen von ultradünnen Sorten mit hohem Siliziumgehalt nimmt der Werkzeugverschleiß rapide zu. Darüber hinaus können herkömmliche Verbundmethoden dünne Bleche verformen.
Bewerten Sie die Tonnage- und Geschwindigkeitsfähigkeiten der Stanzpresse. Ultradünne Materialien erfordern oft Hochgeschwindigkeitspressen mit äußerster Präzision, um Gratbildung zu vermeiden.
Bewerten Sie die Verbindungsmethode. Hersteller setzen häufig auf fortschrittliche Verbindungstechniken wie Laserschweißen oder Klebelacke (z. B. Backlack).
Berechnen Sie die Aushärtungszeit für Klebelacke, da dies einen thermischen Backschritt zur Produktionslinie hinzufügt und die Gesamtzykluszeit pro Stator erhöht.
Diese Methoden verhindern Kurzschlüsse und bewahren die Kernsteifigkeit, ohne lokale mechanische Spannungen einzuführen.
Moderne Hochgeschwindigkeitsmotoren für Elektrofahrzeuge erreichen oft mehr als 15.000 bis 20.000 U/min. Diese extremen Geschwindigkeiten stellen hohe mechanische Anforderungen dar, die im Widerspruch zu einer optimalen magnetischen Leistung stehen. Insbesondere der Rotor wird zu einem hochbelasteten mechanischen Bauteil, das gleichzeitig als effizienter Magnetkreis fungieren muss.
Zentrifugale Belastungen stellen eine enorme Belastung für Rotorbrücken und Haltestrukturen in IPMSMs dar. Der Stahl muss verhindern, dass die Permanentmagnete die Rotoroberfläche durchbrechen. Herkömmliche Methoden zur Erhöhung der Streckgrenze, wie z. B. Festlösungsverfestigung und Kornverfeinerung, verschlechtern zwangsläufig die magnetische Permeabilität. Sie erhöhen auch den Hystereseverlust. Ingenieure müssen moderne hochfeste Sorten bewerten, die speziell zur Optimierung dieser Grenze entwickelt wurden und eine ausreichende mechanische Integrität bieten, ohne die magnetische Effizienz des Motors zu beeinträchtigen. Einige Hersteller bieten mittlerweile Zweiphasenmaterialien an, bei denen die Rotorbrücken durch Laserwärmebehandlung lokal gehärtet werden, sodass der Rest der Laminierung magnetisch weich bleibt.
Der Spannungsanisotropieeffekt verändert das magnetische Verhalten. Zug- und Druckspannungen, die bei der Montage auftreten, beispielsweise beim Einschrumpfen des Stators in das Gehäuse, verschlechtern die magnetischen Eigenschaften des Kernmaterials. Auch der Hochgeschwindigkeitsbetrieb führt zu dynamischen Belastungen. Diese mechanischen Kräfte verzerren die magnetischen Domänen und erfordern mehr Strom, um das gleiche Drehmoment zu erreichen. Motorentwickler müssen diese Verschlechterung während der Simulationsphase berücksichtigen, um sicherzustellen, dass die Leistung in der Praxis mit den theoretischen Modellen übereinstimmt. Wenn Sie einen Motor mit unbelasteten Materialdaten simulieren, wird Ihr Prototyp wahrscheinlich sowohl beim Spitzendrehmoment als auch bei den thermischen Dauerwerten schlechter abschneiden.
Bei kontinuierlichen Temperaturwechseln kommt es zu einer Materialzersetzung. Hohe Betriebstemperaturen können Isolationsbeschichtungen zerstören und die Mikrostruktur des Stahls im Laufe der Zeit verändern. Die Wärmeleitfähigkeit des Stahls spielt eine entscheidende Rolle bei der Wärmeableitung von den Statorwicklungen. Eine effiziente Wärmeübertragung verhindert lokale Hotspots, die die Wicklungsisolierung beschädigen und zu einem katastrophalen Motorausfall führen können. Die Auswahl einer Sorte mit ausreichenden thermischen Eigenschaften gewährleistet eine langfristige Betriebssicherheit. Sie müssen sicherstellen, dass die gewählte Isolierbeschichtung einem Dauerbetrieb bei 180 °C bis 200 °C standhält, ohne abzublättern oder ihre Spannungsfestigkeit zu verlieren.

Die Spezifikation fortschrittlicher Materialien birgt kommerzielle und betriebliche Risiken. Käufer müssen proprietäre Bewertungssysteme nutzen und zuverlässige Lieferketten sicherstellen. Der Weltmarkt für diese Speziallegierungen ist knapp und Vorlaufzeiten können die Projektzeitpläne bestimmen.
Die Marktklassifizierungssysteme für Automobil-Elektrostahl variieren je nach Hersteller. Sie müssen „High-Permeability“-Klassen, die für Spitzendrehmoment ausgelegt sind, mit „Low-Loss“-Klassen vergleichen, die für Hochgeschwindigkeits-Kreuzfahrteffizienz entwickelt wurden. Globale Stahlhersteller bieten eigene Produktlinien an, die auf spezifische Leistungsprofile abzielen.
Notenkategorie |
Hauptmerkmal |
Bester Anwendungsfall |
Auswirkungen auf die Fertigung |
|---|---|---|---|
Hohe Durchlässigkeit |
Hohe Sättigungsmagnetisierung |
Hohe Drehmomentdichte, Stop-and-Go-Fahrt |
Standardprägung und Verriegelung |
Verlustarm (Hochfrequenz) |
Hoher spezifischer Widerstand, dünner Durchmesser |
Hohe Drehzahleffizienz, Autobahnfahrten |
Erfordert fortgeschrittene Bindung, hoher Werkzeugverschleiß |
Hochfest |
Hohe mechanische Streckgrenze |
IPMSM-Rotoren bei extremen Drehzahlen |
Härteres Material, langsamere Schlaggeschwindigkeiten |
Standard-Isolierbeschichtungen bieten unterschiedliche Grade an Wärmebeständigkeit, Stanzbarkeit und interlaminarem Widerstand. Die Beschichtung verhindert, dass Wirbelströme zwischen den Lamellen überspringen. Eine falsche Beschichtung kann zu einer vorzeitigen Werkzeugverschlechterung während des Stanzprozesses führen. Es kann auch zu interlaminaren Kurzschlüssen bei Stapelung mit hoher Kompression kommen. Sie müssen eine Beschichtung auswählen, die den Spitzenbetriebstemperaturen des Motors standhält und gleichzeitig als Schmiermittel für die Stanzwerkzeuge dient. C-5-Beschichtungen zeichnen sich durch ihre Temperaturbeständigkeit aus, während C-6-Beschichtungen organische Zusätze zur Verbesserung der Stanzbarkeit auf Kosten einer gewissen Hochtemperaturstabilität bieten.
Es bestehen globale Kapazitätsbeschränkungen für hochwertigen, ultradünnen, nicht ausgerichteten Elektrostahl. Mit zunehmender Produktion von Elektrofahrzeugen wird es immer schwieriger, zuverlässige Mengen an Spezialqualitäten sicherzustellen. Zu den Minderungsstrategien gehören die doppelte Beschaffung von Materialien und die Standardisierung der Dicke über verschiedene Motorplattformen hinweg, sofern möglich. Durch die frühzeitige Einbindung der Zulieferer während der Motorkonstruktionsphase wird sichergestellt, dass das spezifizierte Material in den erforderlichen Mengen hergestellt werden kann. Konstruieren Sie keinen Motor mit einer experimentellen Güte von 0,15 mm ohne schriftliche Volumenzusagen des Stahlwerks.
Definieren Sie das primäre Betriebsprofil des Fahrzeugs, um zu bestimmen, ob ein hohes Drehmoment oder ein hoher Wirkungsgrad bei hoher Geschwindigkeit Priorität haben, bevor Sie eine Materialqualität auswählen.
Wählen Sie eine Laminierungsdicke, die akzeptable Wirbelstromverluste mit den Stanz- und Stapelfähigkeiten Ihrer Anlage in Einklang bringt.
Geben Sie hochfeste Sorten für IPMSM-Rotoren nur dann an, wenn die Zentrifugalkräfte dies unbedingt erfordern, um unnötige magnetische Verschlechterung zu vermeiden.
Arbeiten Sie frühzeitig in der Designphase mit Lieferanten zusammen, um die Skalierbarkeit und Beschichtungskompatibilität des von Ihnen gewählten Materials zu überprüfen.
Mit mehr als 20 Jahren Erfahrung auf dem Elektrostahlmarkt und über 16 Jahren in der Fertigung, SHERAXIN- Lieferungen CRGO-Elektrostahl und CRNGO-Produkte mit maßgeschneiderten Produktionskapazitäten für Kunden weltweit. Unterstützt durch etablierte Produktions-, Test- und Lieferkettenressourcen hilft das Unternehmen Käufern dabei, Materialleistung, Verarbeitungskompatibilität, Skalierbarkeit und Lieferanforderungen effizienter zu bewerten.
A: Nicht orientierter Stahl leitet den magnetischen Fluss in alle Richtungen gleich gut und ist daher ideal für die rotierenden Magnetfelder in Elektrofahrzeugmotoren. Kornorientierter Stahl ist für den magnetischen Fluss in einer bestimmten Richtung optimiert, der hauptsächlich in statischen Anwendungen wie Transformatoren verwendet wird.
A: Dünnere Laminierungen schränken den Weg zirkulierender Wirbelströme ein, die durch hochfrequente Magnetfelder induziert werden. Dadurch werden die Wärmeentwicklung und der Energieverlust drastisch reduziert und die Effizienz des Motors bei hohen Drehzahlen verbessert.
A: Methoden zur Erhöhung der mechanischen Streckgrenze zerstören typischerweise die magnetische Domänenstruktur des Materials. Dies verringert die magnetische Permeabilität und erhöht den Hystereseverlust, was bedeutet, dass der Motor mehr Energie benötigt, um das gleiche Drehmoment zu erzeugen.
A: Die Beschichtung sorgt für elektrischen Widerstand zwischen den einzelnen Lamellen im Kernstapel. Dadurch wird verhindert, dass Wirbelströme über den gesamten Kern fließen, was sonst zu massiven Energieverlusten und gefährlicher Hitzeentwicklung führen würde.
A: Ultradünne Sorten enthalten oft einen hohen Siliziumgehalt, was sie spröde macht. Diese Sprödigkeit führt zu einem schnellen Verschleiß der Prägematrizen. Darüber hinaus lassen sich dünnere Bleche schwerer mechanisch verriegeln, ohne dass es zu Verformungen kommt, was häufig langsamere Laserschweiß- oder Klebeverbindungsprozesse erfordert.


