
Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-08-04 Alkuperä: Sivusto


Sähköajoneuvojen toimintasäde riippuu suuresti akun käytöstä ja vetomoottorin ytimen tehokkuudesta. Nopeiden sähköajoneuvojen moottoreiden perustavanlaatuinen tekninen konflikti liittyy suurtaajuisten ydinhäviöiden minimoimiseen samalla kun säilytetään mekaaninen myötölujuus, joka vaaditaan kestämään äärimmäisiä keskipakovoimia korkeilla kierrosluvuilla. Voimansiirtoarkkitehtien ja hankintatiimien edessä on monimutkainen tasapainotus. Sinun on määritettävä oikeat parametrit Sähköteräs optimoi moottorin yleisen suorituskyvyn. Tässä teknisessä arviointioppaassa kerrotaan, kuinka tasapainottaa laadun valinta, laminoinnin paksuus, magneettinen läpäisevyys ja valmistettavuus erittäin tehokkaiden vetomoottoreiden rakentamiseksi. Tarkastelemme tarkat materiaaliominaisuudet, jotka sanelevat onnistumisen testipenkissä ja kokoonpanolinjalla. Ymmärtämällä mekaanisen eheyden ja magneettisen tehokkuuden väliset kompromissit insinööritiimit voivat määrittää tarkat laminoinnit, joita tarvitaan heidän moottoritopologiansa.

Lajien valinta sanelee topologian Menestyksen: Suuntamaton sähköteräs pysyy ajomoottoreiden vakiona, mutta vaaditaan erityisiä korkeataajuisia laatuja lämmön ja tehokkuuden hallitsemiseksi korkeilla moottorin nopeuksilla.
Paksuuden kompromissi: Ohuemmat laminaatit (esim. 0,25–0,10 mm) vähentävät eksponentiaalisesti pyörrevirtahäviöitä, mutta lisäävät merkittävästi leimaamisen monimutkaisuutta, työkalujen kulumista ja valmistusjaksoaikoja.
Mekaaninen vs. magneettinen kompromissi: Nopeat roottorimallit edellyttävät sähköterästä, jolla on korkea myötöraja, mikä perinteisesti heikentää magneettista läpäisevyyttä; Nykyaikaisten kaksivaiheisten tai erikoislujuuslaatujen arviointi on kriittistä.
Topologiakohtainen eritelmä: Moottorin rakenne (esim. IPMSM vs. induktio vs. aksiaalivuo) määrää, onko prioriteetti korkea läpäisevyys (vääntömomenttitiheys) vai erittäin pieni ydinhäviö (korkea kierroslukutehokkuus).
Laadun kokonaiskustannukset: Materiaalien valintaa ei voida erottaa toimitusketjun skaalautumisesta, pinnoitteen yhteensopivuudesta ja pitkäaikaisesta käyttövarmuudesta lämpörasituksen alaisena.
Sisällysluettelo
Sähköajoneuvojen vetomoottoreiden perussuorituskykymittareita ovat vääntömomenttitiheys, huipputehokkuus koko ajosyklissä ja lämpöstabiilisuus. Nämä onnistumiskriteerit riippuvat suuresti staattorin ja roottorin ytimien magneettisista ominaisuuksista. Oikean materiaalin valinta varmistaa, että moottori muuttaa sähköenergian mekaaniseksi energiaksi minimaalisella jätteellä. Kun arvioit moottorin rakennetta, ydinmateriaali toimii ensisijaisena kanavana kuparikäämien synnyttämälle magneettivuolle. Jos tämä putki on tehoton, koko voimansiirto kärsii, jolloin akusta saadaan enemmän virtaa saman pyörän vääntömomentin saavuttamiseksi.
Korkea magneettinen permeabiliteetti sallii materiaalin tukea voimakasta magneettikenttää mahdollisimman pienellä virralla. Tämä ominaisuus tarkoittaa suoraan korkeampaa vääntömomenttia tietylle sähkötulolle. Kun ydinmateriaalilla on korkea läpäisevyys, moottori kehittää enemmän pyörimisvoimaa. Kyllästysmagnetointi vaikuttaa myös moottorin kokoon ja painoon. Materiaalin, jolla on korkeat kyllästysrajat, insinöörit voivat suunnitella pienempiä, kevyempiä moottoreita tehotiheydestä tinkimättä. Tämä painonpudotus parantaa suoraan ajoneuvon yleistä tehokkuutta ja kantamaa. Käytännössä, jos määrität luokan, jonka kyllästyspiste on 1,6 Tesla 1,8 Teslan sijaan, joudut todennäköisesti lisäämään staattorin hampaiden fyysistä kokoa, jotta voit kuljettaa vaaditun vuon, mikä lisää ajoneuvon alustan omapainoa.
Kokonaisydinhäviö koostuu hystereesihäviöstä ja pyörrevirtahäviöstä. Hystereesihäviö riippuu materiaalin raerakenteesta ja puhtaudesta. Se johtuu siitä, että magneettiset alueet vastustavat uudelleensuuntaamista, kun vaihtovirta kääntää magneettikentän. Pyörrevirtahäviö riippuu toimintataajuudesta ja materiaalin paksuudesta. Nopeat moottorit indusoivat kiertovirtoja laminointien sisällä, mikä tuottaa ei-toivottua lämpöä. Raudan kokonaishäviön minimoiminen vähentää lämmön muodostumista. Tämä alentaa monimutkaisten jäähdytysjärjestelmien vaatimuksia ja säästää akkuenergiaa ajoneuvon käyttövoimana. Voit mitata nämä häviöt watteina kilogrammaa kohden (W/kg) tietyillä taajuuksilla, jotka tyypillisesti arvioidaan 400 Hz:llä tai korkeammalla nykyaikaisissa sähköautosovelluksissa.

Eri roottori- ja staattorikokoonpanot vaativat erityisiä materiaaliluokituksia. Ensisijaisten materiaalivaihtoehtojen vertailu auttaa insinöörejä sovittamaan teräslaadun moottorin käyttövaatimuksiin. Et voi soveltaa yksikokoista lähestymistapaa moottorin ytimen määrittelyyn. Magneettivuon reitin fysikaalinen geometria sanelee tarvittavat materiaaliominaisuudet.
Ei-suuntautunut Electrical Steel on oletusvalinta pyöriville koneille. Siinä on isotrooppiset magneettiset ominaisuudet, mikä tarkoittaa, että se johtaa magneettivuon yhtä hyvin kaikkiin suuntiin. Tämä on välttämätöntä pyörivien magneettikenttien kannalta tavallisissa säteittäisvuon vetomoottoreissa. Raesuuntaiset materiaalit tarjoavat erinomaisen läpäisevyyden yhdessä tietyssä valssaussuunnassa. Vaikka ne ovat hyödyllisiä muuntajissa, ne eivät yleensä sovellu tavallisiin EV-moottoreihin. Jotkut kokeelliset topologiat, kuten tietyt segmentoidut staattorimallit, yrittävät käyttää raesuuntautuneita materiaaleja, mutta valmistuksen monimutkaisuus rajoittaa niiden laajaa käyttöä.
Materiaalityyppi |
Magneettiset ominaisuudet |
Ensisijainen EV-sovellus |
Valmistuksen monimutkaisuus |
|---|---|---|---|
Ei-suuntautunut (NOES) |
Isotrooppinen (sama kaikkiin suuntiin) |
Vakioradiaalivuon staattorit/roottorit |
Vakioleimaus ja pinoaminen |
Viljasuuntautunut (GOES) |
Anisotrooppinen (erittäin suuntautuva) |
Segmentoidut staattorit (niche) |
Korkea; vaatii tarkan kohdistuksen asennuksen aikana |
Moottorin erityinen arkkitehtuuri sanelee jännityspisteet ja magneettiset pullonkaulat ytimen sisällä. Sinun on kohdistettava materiaaliluokka näihin topologisiin vaatimuksiin.
Sisäkäyttöiset kestomagneettisynkronimoottorit (IPMSM): Nämä moottorit vaativat tasapainon roottorisiltojen suuren mekaanisen rasituksen ja erittäin läpäisevien staattorisydämien välillä. Roottorimateriaalin tulee varmistaa magneetit keskipakoisvoimia vastaan suurilla nopeuksilla, jotka vaativat usein yli 450 MPa:n myötörajaa.
Induktiomoottorit (IM): Näissä malleissa etusijalle asetetaan alhainen staattorin sydänhäviö korkeilla taajuuksilla ja korkea saturaatiopolarisaatio tehokkuuden ylläpitämiseksi vaihtelevilla kuormilla. Roottoritangot vaativat myös huolellisen materiaalin sovituksen induktioprosessin optimoimiseksi.
Aksiaalivuomoottorit: Nämä moottorit vaativat ainutlaatuisen materiaalinkäsittelyn. Aksiaaliset magneettiradat vaativat usein erityisiä käämitys- tai leimaustekniikoita magneettisen eheyden säilyttämiseksi, joskus käyttämällä spiraalimaisesti kierrettyjä ytimiä pinottujen litteiden laminointien sijaan.
Vakiolaadut eroavat merkittävästi erikoislaatuisista autolaaduista, jotka on optimoitu 400 Hz - 1000 + Hz toimintoihin. Korkean taajuuden laaduissa etusijalle asetetaan ohuus ja erityiset seosaineet häviöiden vähentämiseksi. Piitä, alumiinia ja mangaania lisätään lisäämään sähköistä ominaisvastusta. Piipitoisuus voi nousta jopa 3,5 %:iin, ja jotkin korkeapiipitoiset metalliseokset nousevat 6,5 %:iin. Vaikka nämä lisäykset vähentävät pyörrevirtoja, ne lisäävät materiaalin haurautta. Tämä hauraus vaikeuttaa leimausprosessia ja vaatii erikoistyökaluja reunahalkeilun estämiseksi tuotannon aikana. Näet usein suoran kompromissin: kun lisäät piipitoisuutta pienentääksesi suurtaajuisia häviöitä, leimaussuulakkeesi huoltovälit lyhenevät huomattavasti.
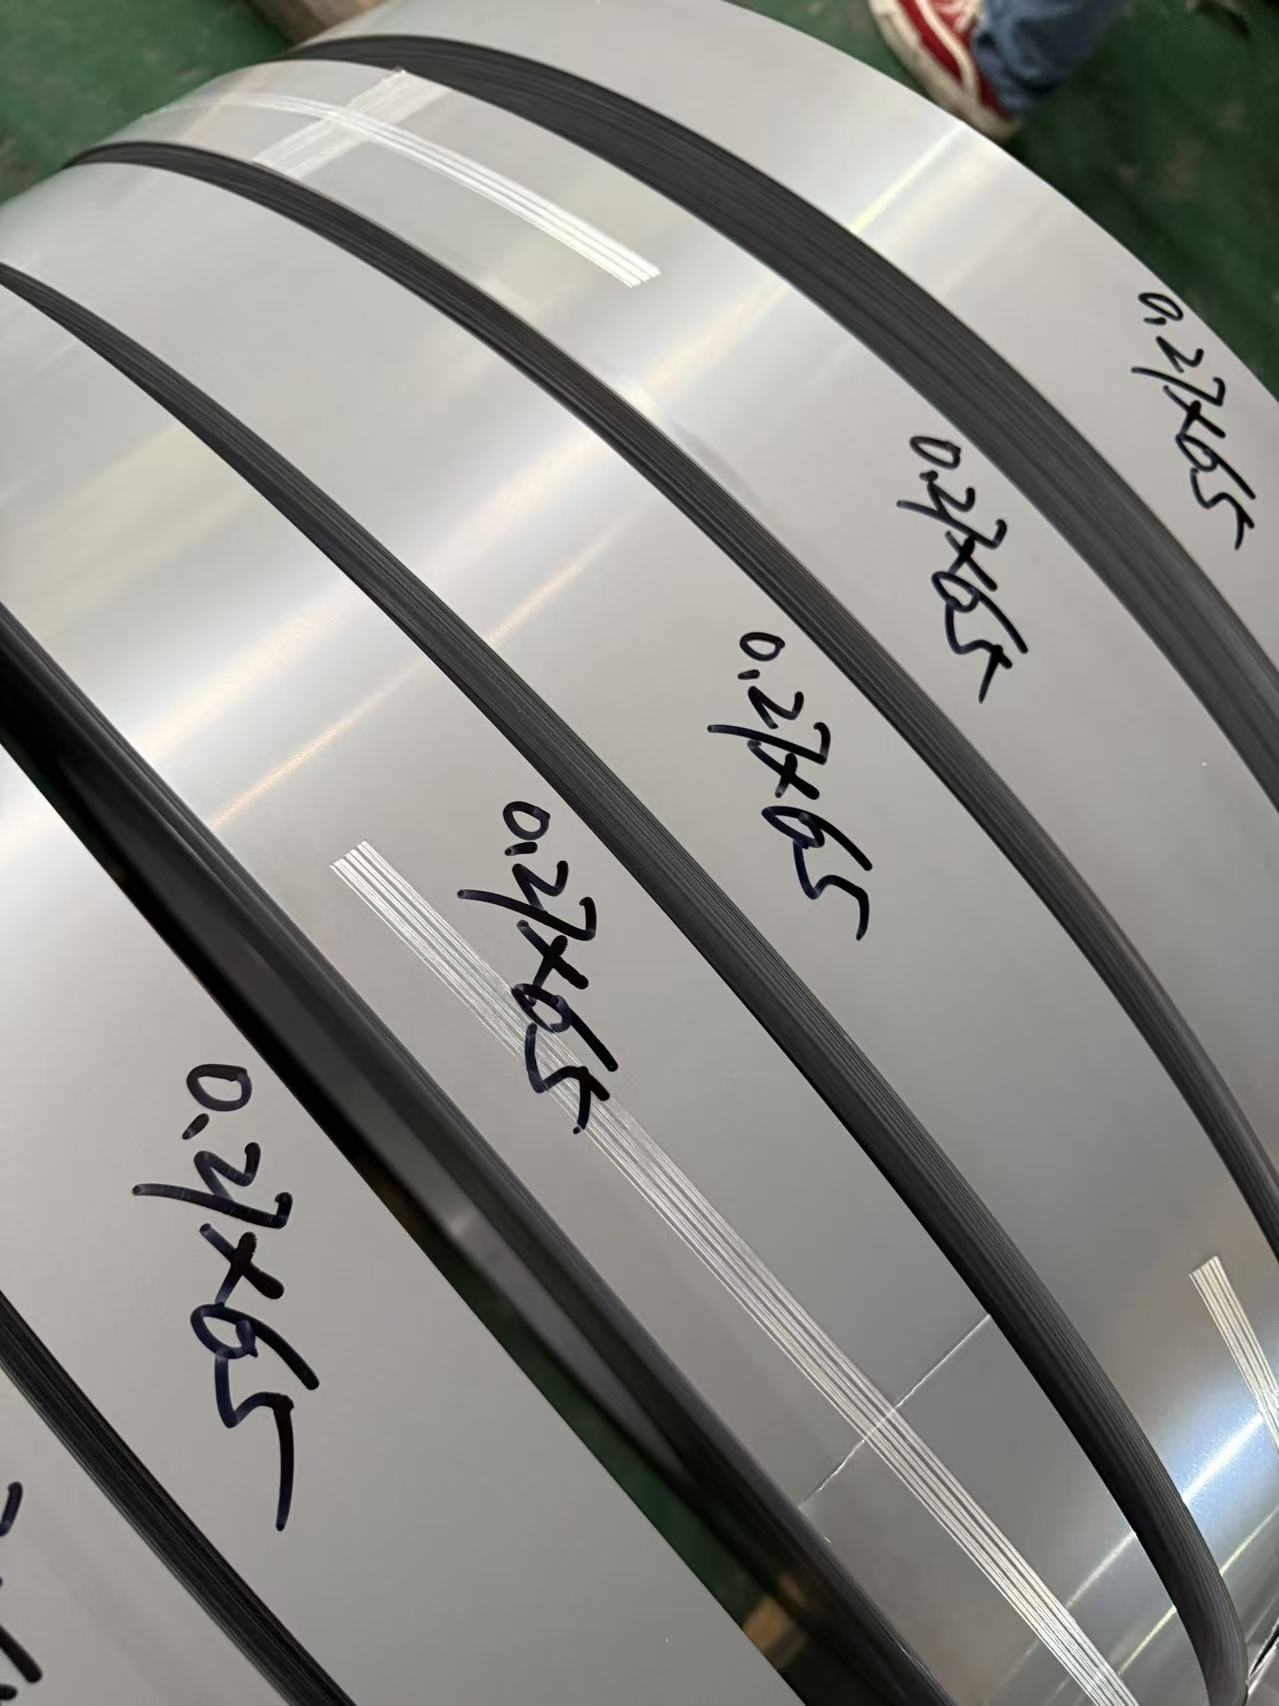
Teräksen fyysiset mitat vaikuttavat suoraan sekä moottorin suorituskykyyn että tuotannon kannattavuuteen. Insinöörien on arvioitava magneettisen tehokkuuden ja valmistuksen monimutkaisuuden väliset kompromissit. Materiaalin ohentaminen on suorin tapa torjua pyörteitä, mutta se tuo tehdaslattialle vakavia haasteita.
Alan standardipaksuudet vaihtelevat tyypillisesti välillä 0,35–0,30 mm. Erittäin ohuet vaihtoehdot laskevat nämä rajat 0,25 mm:iin, 0,20 mm:iin ja jopa 0,10 mm:iin. Kun paksuus pienenee, pyörrevirtahäviöt pienenevät eksponentiaalisesti. Tämä vähennys tulee kriittiseksi nykyaikaisissa EV-moottoreissa yleisillä korkeilla toimintataajuuksilla. 0,20 mm:n laminointipino tuottaa huomattavasti vähemmän lämpöä nopeudella 10 000 RPM verrattuna 0,35 mm:n pinoon, mikä parantaa jatkuvaa nopeaa tehokkuutta. Tilatekijä (todellisen teräksen suhde pinon kokonaistilavuuteen) kuitenkin pienenee ohuemmilla laminoinneilla eristepinnoitteen suhteellisen paksuuden vuoksi, mikä voi pienentää hieman kokonaisvääntömomenttitiheyttä.
Ultraohut sähköteräs tuo mukanaan vakavia tuotantotodellisuuksia. Ohuemmat levyt vaativat suuremman määrän laminointia pinoa kohden saavuttaakseen saman moottorin pituuden. Tämä hidastaa leimausnopeuksia ja vaatii tiukempia valmistustoleransseja. Työkalujen kuluminen kiihtyy nopeasti lävistettäessä korkeapiipitoisia, erittäin ohuita laatuja. Lisäksi perinteiset lukitusmenetelmät voivat muuttaa ohuita levyjä.
Arvioi leimauspuristimen vetoisuus ja nopeusominaisuudet; erittäin ohuet materiaalit vaativat usein nopeita puristimia äärimmäisen tarkasti purseiden muodostumisen välttämiseksi.
Arvioi liittymismenetelmä. Valmistajat siirtyvät usein kehittyneisiin liitostekniikoihin, kuten laserhitsaukseen tai liimauslakoihin (esim. Backlack).
Laske lakkojen kovettumisaika, koska tämä lisää lämpöpaistovaihetta tuotantolinjaan, mikä lisää kokonaissyklin aikaa staattoria kohti.
Nämä menetelmät estävät oikosulkuja ja ylläpitävät sydämen jäykkyyttä aiheuttamatta paikallista mekaanista rasitusta.
Nykyaikaiset nopeat EV-moottorit ylittävät usein 15 000 - 20 000 rpm. Nämä äärimmäiset nopeudet aiheuttavat vakavia mekaanisia vaatimuksia, jotka ovat ristiriidassa optimaalisen magneettisen suorituskyvyn kanssa. Erityisesti roottorista tulee erittäin rasitettu mekaaninen komponentti, jonka on samanaikaisesti toimittava tehokkaana magneettipiirinä.
Keskipakojännitykset kuormittavat valtavia IMPMS:ien roottorisiltoja ja kiinnitysrakenteita. Teräksen tulee estää kestomagneettien murtautuminen roottorin pinnan läpi. Perinteiset menetelmät myötörajan lisäämiseksi, kuten kiinteän liuoksen vahvistaminen ja rakeiden jalostaminen, heikentävät luonnostaan magneettista läpäisevyyttä. Ne lisäävät myös hystereesihäviötä. Insinöörien on arvioitava nykyaikaiset lujat laatuluokat, jotka on kehitetty erityisesti tämän rajan optimoimiseksi ja tarjoavat riittävän mekaanisen eheyden pilaamatta moottorin magneettista hyötysuhdetta. Jotkut valmistajat tarjoavat nyt kaksivaiheisia materiaaleja, joissa roottorisillat kovetetaan paikallisesti laserlämpökäsittelyllä, jolloin loput laminoinnista jäävät magneettisesti pehmeiksi.
Stressi-anisotropiavaikutus muuttaa magneettista käyttäytymistä. Asennuksen aikana syntyneet veto- ja puristusjännitykset, kuten staattorin kutistesovitus koteloon, heikentävät ydinmateriaalin magneettisia ominaisuuksia. Nopea toiminta aiheuttaa myös dynaamisia rasituksia. Nämä mekaaniset voimat vääristävät magneettisia alueita ja vaativat enemmän virtaa saman vääntömomentin saavuttamiseksi. Moottorisuunnittelijoiden on otettava huomioon tämä heikkeneminen simulointivaiheen aikana varmistaakseen, että todellinen suorituskyky vastaa teoreettisia malleja. Jos simuloit moottoria käyttämällä jännittämättömiä materiaalitietoja, prototyyppisi on todennäköisesti huonompi sekä huippuvääntömomentin että jatkuvan lämpöarvon suhteen.
Materiaalin hajoaminen tapahtuu jatkuvassa lämpökierrossa. Korkeat käyttölämpötilat voivat rikkoa eristyspinnoitteita ja muuttaa teräksen mikrorakennetta ajan myötä. Teräksen lämmönjohtavuudella on keskeinen rooli lämmön ohjaamisessa pois staattorin käämeistä. Tehokas lämmönsiirto estää paikallisia kuumia kohtia, jotka voivat vahingoittaa käämin eristystä ja johtaa katastrofaaliseen moottorivikaan. Riittävien lämpöominaisuuksien omaava laatu varmistaa pitkän aikavälin käyttövarmuuden. Sinun on varmistettava, että valittu eristepinnoite kestää jatkuvaa käyttöä 180–200 °C:ssa hilseilemättä tai menettämättä eristyslujuuttaan.

Kehittyneiden materiaalien määrittelyyn liittyy kaupallisia ja toiminnallisia riskejä. Ostajien on navigoitava patentoiduissa luokitusjärjestelmissä ja varmistettava luotettavat toimitusketjut. Näiden erikoismetalliseosten globaalit markkinat ovat tiukat, ja läpimenoajat voivat sanella projektien aikatauluja.
Autojen sähköteräksen markkinaluokitusjärjestelmät vaihtelevat valmistajan mukaan. Sinun on verrattava huippuvääntömomentille suunniteltuja 'High-Permeability'-laatuja nopeille risteilyille suunniteltuihin 'Low-Loss'-laatuihin. Maailmanlaajuiset teräksenvalmistajat tarjoavat omia tuotelinjoja tiettyihin suorituskykyprofiileihin.
Luokkaluokka |
Ensisijainen ominaisuus |
Paras käyttökotelo |
Tuotantovaikutus |
|---|---|---|---|
Korkea läpäisevyys |
Korkea saturaatiomagnetointi |
Suuri vääntömomenttitiheys, stop-and-go-ajo |
Vakioleimaus ja lukitus |
Pienihäviö (korkea taajuus) |
Korkea vastus, ohut mittari |
Korkea RPM-tehokkuus, moottoritieristeilyt |
Edellyttää pitkälle kehitettyä liimausta, suurta työkalun kulumista |
Korkea lujuus |
Korkea mekaaninen myötöraja |
IPMSM-roottorit äärimmäisillä kierrosluvuilla |
Kovempi materiaali, hitaammat lävistysnopeudet |
Vakioeristyspinnoitteet tarjoavat erilaisia lämpöresistanssin, lävistettävyyden ja kerrosten välisen resistanssin tasoja. Pinnoite estää pyörrevirtojen hyppäämisen laminointien välillä. Väärä pinnoite voi johtaa työkalun ennenaikaiseen kulumiseen leimausprosessin aikana. Se voi myös aiheuttaa kerrostenvälistä oikosulkua korkean puristuksen pinoamisen aikana. Sinun on valittava pinnoite, joka kestää moottorin huippukäyttölämpötilat samalla kun se toimii leimausmuotin voiteluaineena. C-5-pinnoitteet ovat yleisiä niiden lämpötilan kestävyyden vuoksi, kun taas C-6-pinnoitteet tarjoavat orgaanisia lisäyksiä lävistettävyyden parantamiseksi korkeiden lämpötilojen stabiilisuuden kustannuksella.
Korkealaatuiselle, erittäin ohuelle suuntaamattomalle sähköteräkselle on olemassa maailmanlaajuisia kapasiteettirajoituksia. Sähköajoneuvojen tuotannon mittakaavassa luotettavien erikoislaatujen määrien varmistaminen on haastavaa. Lieventämisstrategioihin kuuluu kahden lähteen materiaalit ja paksuuden standardointi eri moottorialustoille mahdollisuuksien mukaan. Varhainen toimittajan osallistuminen moottorin suunnitteluvaiheessa varmistaa, että määritettyä materiaalia voidaan valmistaa vaadituissa määrissä. Älä suunnittele moottoria 0,15 mm:n koelaadun ympärille ilman kirjallisia tilavuussitoumuksia terästehtaalta.
Määritä ajoneuvon ensisijainen toimintaprofiili ja määritä, onko korkea vääntömomentti vai nopea hyötysuhde etusijalla ennen materiaalilaadun valintaa.
Valitse laminoinnin paksuus, joka tasapainottaa hyväksyttävät pyörrevirtahäviöt laitoksesi leimaus- ja pinoamisominaisuuksien kanssa.
Määritä korkealujuus IPMSM-roottoreille vain silloin, kun keskipakovoimat sitä ehdottomasti vaativat tarpeettoman magneettisen heikkenemisen välttämiseksi.
Tee yhteistyötä toimittajien kanssa jo suunnitteluvaiheessa varmistaaksesi valitsemasi materiaalin skaalautuvuuden ja pinnoitteen yhteensopivuuden.
Yli 20 vuoden kokemuksella sähköteräsmarkkinoilla ja yli 16 vuoden kokemuksella valmistuksesta, SHERAXIN tarvikkeita CRGO-sähköteräs- ja CRNGO-tuotteet räätälöityillä tuotantoominaisuuksilla asiakkaille ympäri maailmaa. Vakiintuneiden tuotanto-, testaus- ja toimitusketjuresurssien tukemana yritys auttaa ostajia arvioimaan materiaalien suorituskykyä, prosessoinnin yhteensopivuutta, skaalautuvuutta ja toimitusvaatimuksia tehokkaammin.
V: Suuntamaton teräs johtaa magneettivuon yhtä hyvin kaikkiin suuntiin, joten se on ihanteellinen sähkömoottorien pyöriville magneettikentille. Raeorientoitunut teräs on optimoitu magneettiseen virtaukseen tietyssä suunnassa, jota käytetään ensisijaisesti staattisissa sovelluksissa, kuten muuntajissa.
V: Ohuemmat laminaatit rajoittavat suurtaajuisten magneettikenttien aiheuttamien kiertävien pyörrevirtojen reittiä. Tämä vähentää rajusti lämmöntuotantoa ja energiahävikkiä ja parantaa moottorin hyötysuhdetta korkeilla kierrosluvuilla.
V: Mekaanisen myötörajan lisäämiseen käytetyt menetelmät häiritsevät tyypillisesti materiaalin magneettisen alueen rakennetta. Tämä alentaa magneettista läpäisevyyttä ja lisää hystereesihäviötä, mikä tarkoittaa, että moottori tarvitsee enemmän energiaa tuottaakseen saman määrän vääntömomenttia.
V: Pinnoite tarjoaa sähkövastuksen yksittäisten laminointien välillä ydinpinossa. Tämä estää pyörrevirtojen kulkemisen koko sydämen poikki, mikä muuten aiheuttaisi valtavia energiahäviöitä ja vaarallista lämmön kertymistä.
V: Erittäin ohuet teräslaadut sisältävät usein korkeita piipitoisuuksia, mikä tekee niistä hauraita. Tämä hauraus aiheuttaa nopeaa kulumista leimausmuotteihin. Lisäksi ohuempia levyjä on vaikeampi lukita toisiinsa mekaanisesti aiheuttamatta muodonmuutoksia, mikä vaatii usein hitaampaa laserhitsausta tai liimausprosessia.


