
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-04 Origine : Site


L’autonomie des véhicules électriques dépend fortement de l’utilisation de la batterie et de l’efficacité du moteur de traction. Le conflit technique fondamental dans les moteurs EV à grande vitesse implique de minimiser les pertes dans le noyau à haute fréquence tout en maintenant la limite d'élasticité mécanique requise pour résister aux forces centrifuges extrêmes à des régimes élevés. Les architectes du groupe motopropulseur et les équipes d’approvisionnement sont confrontés à un exercice d’équilibre complexe. Vous devez spécifier les paramètres corrects pour Acier électrique pour optimiser les performances globales du moteur. Ce guide d'évaluation technique explique comment équilibrer la sélection des nuances, l'épaisseur du stratifié, la perméabilité magnétique et la fabricabilité pour construire des moteurs de traction hautement efficaces. Nous examinerons les propriétés exactes des matériaux qui déterminent le succès sur le banc d'essai et sur la chaîne d'assemblage. En comprenant les compromis entre l'intégrité mécanique et l'efficacité magnétique, les équipes d'ingénierie peuvent spécifier les tôles exactes nécessaires à la topologie spécifique de leur moteur.

La sélection des nuances dicte le succès de la topologie : l'acier électrique non orienté reste la norme pour les moteurs de traction, mais des nuances spécifiques à haute fréquence sont nécessaires pour gérer la chaleur et l'efficacité à des vitesses de moteur élevées.
Le compromis en matière d'épaisseur : des laminages plus fins (par exemple, 0,25 mm à 0,10 mm) réduisent de manière exponentielle les pertes par courants de Foucault, mais augmentent considérablement la complexité de l'emboutissage, l'usure des outils et les temps de cycle de fabrication.
Compromis mécanique et magnétique : les conceptions de rotors à grande vitesse nécessitent un acier électrique à haute limite d'élasticité, qui dégrade traditionnellement la perméabilité magnétique ; L’évaluation des qualités modernes à double phase ou spécialisées à haute résistance est essentielle.
Spécification spécifique à la topologie : la conception du moteur (par exemple, IPMSM, induction ou flux axial) détermine si la priorité est une perméabilité élevée (densité de couple) ou une perte de noyau ultra-faible (efficacité de régime élevée).
Coût total de la qualité : la sélection des matériaux ne peut être isolée de l'évolutivité de la chaîne d'approvisionnement, de la compatibilité des revêtements et de la fiabilité opérationnelle à long terme sous contrainte thermique.
Table des matières
Les mesures de performance de base pour les moteurs de traction EV incluent la densité de couple, l’efficacité maximale tout au long du cycle de conduite et la stabilité thermique. Ces critères de réussite dépendent fortement des propriétés magnétiques des noyaux du stator et du rotor. La sélection du bon matériau garantit que le moteur convertit l'énergie électrique en énergie mécanique avec un minimum de déchets. Lorsque vous évaluez la conception d'un moteur, le matériau du noyau agit comme le principal conduit du flux magnétique généré par les enroulements en cuivre. Si ce conduit est inefficace, c’est l’ensemble du groupe motopropulseur qui en souffre, consommant davantage de courant de la batterie pour obtenir le même couple aux roues.
Une perméabilité magnétique élevée permet à un matériau de supporter un champ magnétique puissant avec un courant appliqué minimal. Cette propriété se traduit directement par un couple de sortie plus élevé pour une entrée électrique donnée. Lorsque le matériau du noyau présente une perméabilité élevée, le moteur génère une force de rotation plus importante. La magnétisation par saturation a également un impact sur la taille et le poids du moteur. Un matériau avec des limites de saturation élevées permet aux ingénieurs de concevoir des moteurs plus petits et plus légers sans sacrifier la densité de puissance. Cette réduction de poids améliore directement l’efficacité globale et l’autonomie du véhicule. Concrètement, si vous spécifiez une nuance avec un point de saturation de 1,6 Tesla au lieu de 1,8 Tesla, vous devrez probablement augmenter la taille physique des dents du stator pour transporter le flux requis, ajoutant ainsi un poids mort au châssis du véhicule.
La perte totale du noyau comprend la perte par hystérésis et la perte par courants de Foucault. La perte par hystérésis dépend de la structure des grains et de la pureté du matériau. Cela se produit parce que les domaines magnétiques résistent au réalignement lorsque le courant alternatif inverse le champ magnétique. La perte par courants de Foucault dépend de la fréquence de fonctionnement et de l'épaisseur du matériau. Les moteurs à grande vitesse induisent des courants de circulation dans les tôles, générant une chaleur indésirable. Minimiser la perte totale de fer réduit la génération de chaleur. Cela réduit les exigences en matière de systèmes de refroidissement complexes et préserve l’énergie de la batterie pour la propulsion du véhicule. Vous pouvez mesurer ces pertes en watts par kilogramme (W/kg) à des fréquences spécifiques, généralement évaluées à 400 Hz ou plus pour les applications EV modernes.

Différentes configurations de rotor et de stator nécessitent des classifications de matériaux spécifiques. La comparaison des options de matériaux principaux aide les ingénieurs à adapter la nuance d'acier aux exigences opérationnelles du moteur. Vous ne pouvez pas appliquer une approche unique à la spécification du noyau du moteur. La géométrie physique du trajet du flux magnétique dicte les propriétés matérielles requises.
Non orienté L'acier électrique est le choix par défaut pour les machines tournantes. Il présente des propriétés magnétiques isotropes, ce qui signifie qu’il conduit le flux magnétique aussi bien dans toutes les directions. Ceci est essentiel pour les champs magnétiques tournants dans les moteurs de traction à flux radial standard. Les matériaux à grains orientés offrent une perméabilité supérieure dans une direction de roulement spécifique. Bien qu’utiles dans les transformateurs, ils ne conviennent généralement pas aux moteurs EV standard. Certaines topologies expérimentales, comme les conceptions spécifiques de stators segmentés, tentent d'utiliser des matériaux orientés grains, mais les complexités de fabrication limitent leur adoption généralisée.
Type de matériau |
Propriétés magnétiques |
Application principale de VE |
Complexité de fabrication |
|---|---|---|---|
Non orienté (NOES) |
Isotrope (égal dans toutes les directions) |
Stators/Rotors à flux radial standard |
Estampage et empilage standard |
Orienté grain (GOES) |
Anisotrope (hautement directionnel) |
Stators segmentés (niche) |
Haut; nécessite un alignement précis lors de l’assemblage |
L'architecture spécifique du moteur dicte les points de contrainte et les goulots d'étranglement magnétiques au sein du noyau. Vous devez aligner la qualité du matériau sur ces exigences topologiques.
Moteurs synchrones à aimant permanent intérieur (IPMSM) : ces moteurs nécessitent un équilibre entre des contraintes mécaniques élevées sur les ponts du rotor et des noyaux de stator à haute perméabilité. Le matériau du rotor doit protéger les aimants contre les forces centrifuges à des vitesses élevées, nécessitant souvent des limites d'élasticité supérieures à 450 MPa.
Moteurs à induction (IM) : ces conceptions donnent la priorité à une faible perte dans le noyau du stator à hautes fréquences et à une polarisation de saturation élevée pour maintenir l'efficacité sur différentes charges. Les barres du rotor nécessitent également une adaptation minutieuse des matériaux pour optimiser le processus d'induction.
Moteurs à flux axial : ces moteurs nécessitent un traitement des matériaux unique. Les chemins magnétiques axiaux nécessitent souvent des techniques spécialisées d'enroulement ou d'estampage pour maintenir l'intégrité magnétique, utilisant parfois des noyaux enroulés en spirale au lieu de tôles plates empilées.
Les qualités standard diffèrent considérablement des qualités automobiles spécialisées optimisées pour les opérations de 400 Hz à 1 000+Hz. Les nuances haute fréquence privilégient la finesse et les éléments d'alliage spécifiques pour réduire les pertes. Du silicium, de l'aluminium et du manganèse sont ajoutés pour augmenter la résistivité électrique. Les niveaux de silicium peuvent atteindre jusqu'à 3,5 %, et certains alliages à haute teneur en silicium poussent jusqu'à 6,5 %. Bien que ces ajouts réduisent les courants de Foucault, ils augmentent la fragilité des matériaux. Cette fragilité complique le processus d'estampage et nécessite un outillage spécialisé pour éviter les fissures des bords pendant la production. Vous constaterez souvent un compromis direct : à mesure que vous augmentez la teneur en silicium pour réduire les pertes à haute fréquence, les intervalles de maintenance de vos matrices d'emboutissage se raccourciront considérablement.
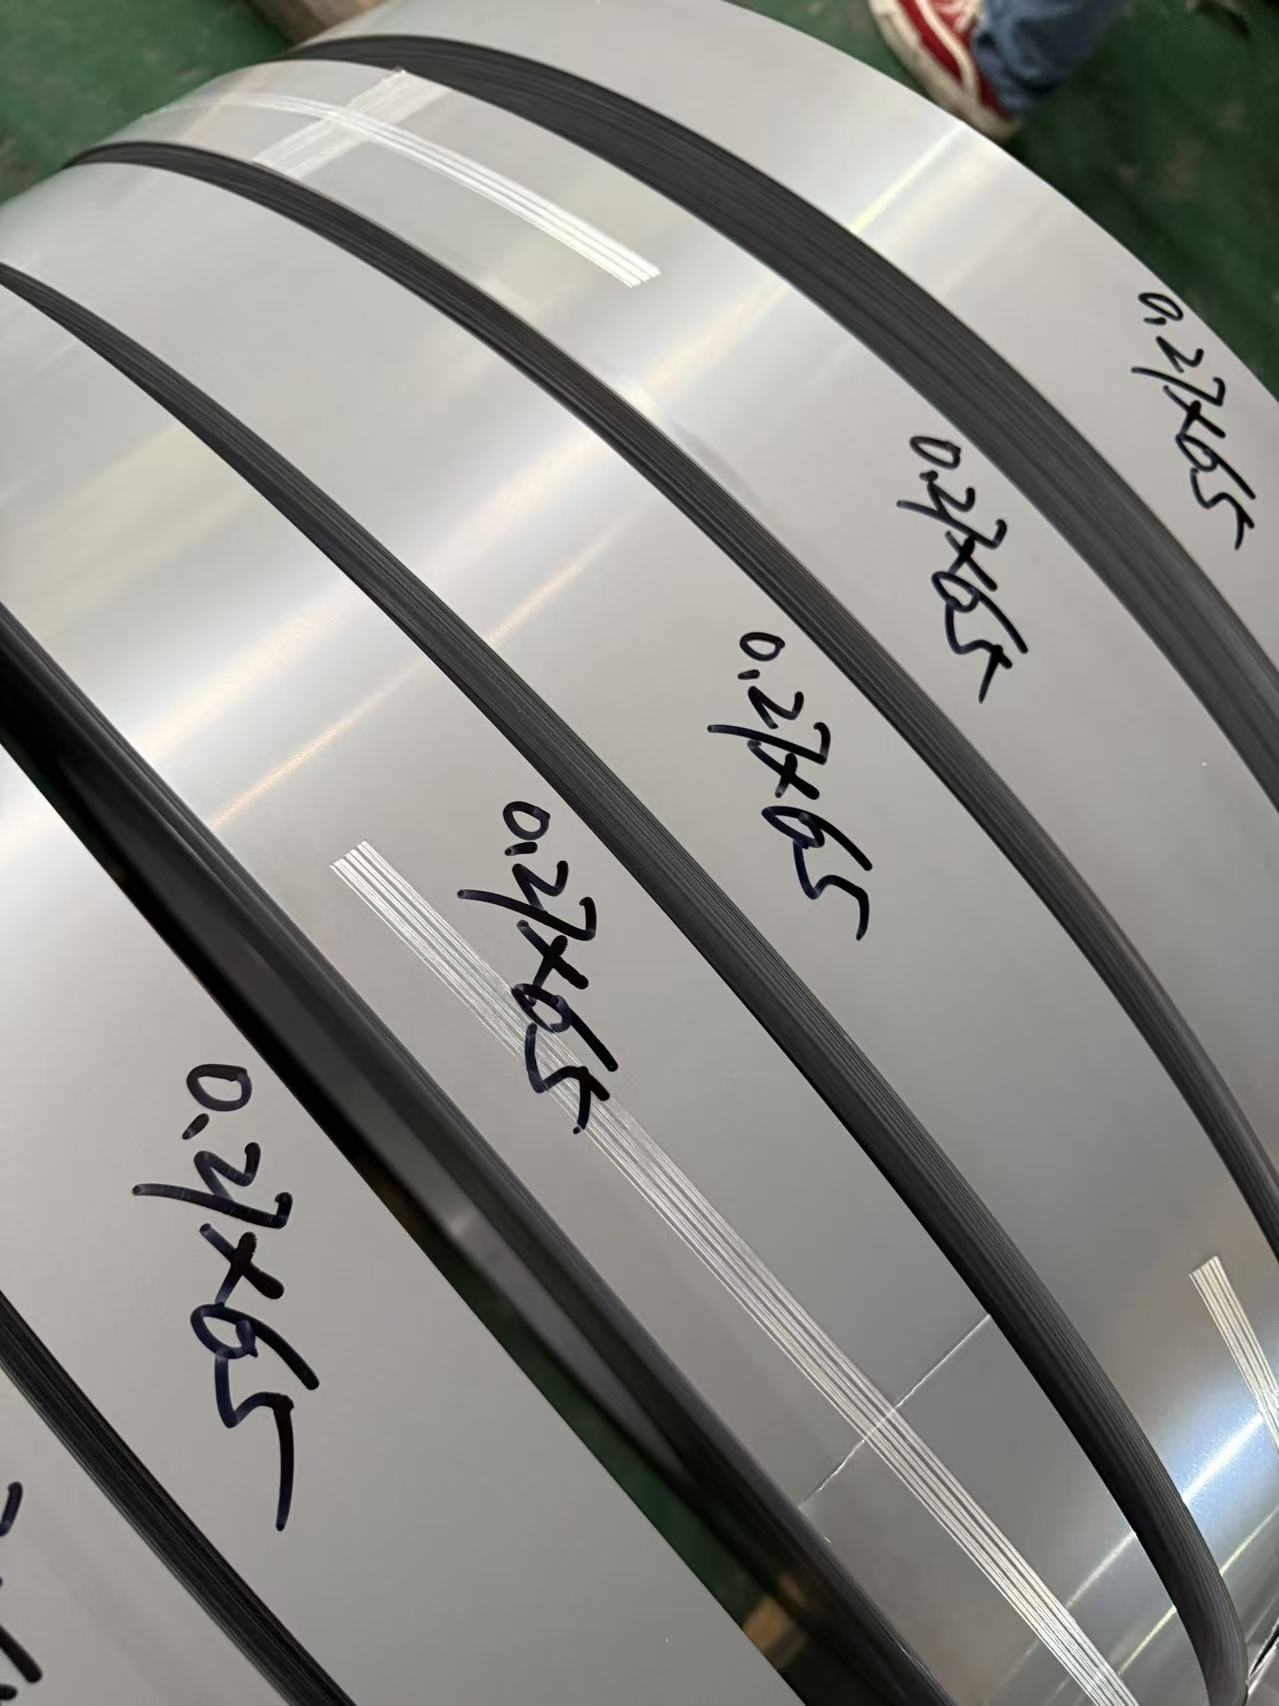
Les dimensions physiques de l'acier ont un impact direct sur les performances du moteur et la viabilité de la production. Les ingénieurs doivent évaluer les compromis entre l’efficacité magnétique et la complexité de fabrication. L’amincissement du matériau est le moyen le plus direct de lutter contre les courants de Foucault, mais cela présente de sérieux défis dans les usines.
Les épaisseurs standard de l'industrie vont généralement de 0,35 mm à 0,30 mm. Les alternatives ultra fines repoussent ces limites à 0,25 mm, 0,20 mm et même 0,10 mm. À mesure que l’épaisseur diminue, les pertes par courants de Foucault diminuent de façon exponentielle. Cette réduction devient critique aux fréquences de fonctionnement élevées courantes dans les moteurs EV modernes. Une pile de stratification de 0,20 mm présentera une génération de chaleur nettement inférieure à 10 000 tr/min par rapport à une pile de 0,35 mm, améliorant ainsi une efficacité soutenue à haute vitesse. Cependant, le facteur d'espace (le rapport entre l'acier réel et le volume total de la pile) diminue avec des tôles plus fines en raison de l'épaisseur relative du revêtement isolant, ce qui peut légèrement réduire la densité de couple globale.
L'acier électrique ultra-mince introduit des réalités de production sévères. Des feuilles plus fines nécessitent un nombre plus élevé de laminages par pile pour obtenir la même longueur de moteur. Cela ralentit les vitesses d’estampage et exige des tolérances de fabrication plus strictes. L'usure des outils s'accélère rapidement lors du poinçonnage de qualités ultra fines et à haute teneur en silicium. De plus, les méthodes de verrouillage traditionnelles peuvent déformer les feuilles minces.
Évaluer le tonnage et les capacités de vitesse de la presse à emboutir ; les matériaux ultra-fins nécessitent souvent des presses à grande vitesse et d'une extrême précision pour éviter la formation de bavures.
Évaluez la méthode de jonction. Les fabricants se tournent souvent vers des techniques d'assemblage avancées telles que le soudage au laser ou les vernis de collage (par exemple Backlack).
Calculez le temps de durcissement pour le collage des vernis, car cela ajoute une étape de cuisson thermique à la chaîne de production, augmentant ainsi le temps de cycle global par stator.
Ces méthodes évitent les courts-circuits et maintiennent la rigidité du noyau sans introduire de contraintes mécaniques localisées.
Les moteurs électriques modernes à grande vitesse dépassent souvent 15 000 à 20 000 tr/min. Ces vitesses extrêmes introduisent des exigences mécaniques sévères qui entrent en conflit avec des performances magnétiques optimales. Le rotor, en particulier, devient un composant mécanique très sollicité qui doit simultanément agir comme un circuit magnétique efficace.
Les contraintes centrifuges exercent d'immenses charges sur les ponts de rotor et les structures de soutènement des IPMSM. L'acier doit empêcher les aimants permanents de traverser la surface du rotor. Les méthodes traditionnelles pour augmenter la limite d'élasticité, telles que le renforcement des solutions solides et le raffinement des grains, dégradent intrinsèquement la perméabilité magnétique. Ils augmentent également la perte par hystérésis. Les ingénieurs doivent évaluer les nuances modernes à haute résistance développées spécifiquement pour optimiser cette limite, offrant une intégrité mécanique suffisante sans ruiner l'efficacité magnétique du moteur. Certains fabricants proposent désormais des matériaux biphasés dans lesquels les ponts du rotor sont durcis localement via un traitement thermique au laser, laissant le reste de la stratification magnétiquement doux.
L'effet d'anisotropie de contrainte modifie le comportement magnétique. Les contraintes de traction et de compression introduites lors de l'assemblage, telles que le frettage du stator dans le boîtier, dégradent les propriétés magnétiques du matériau du noyau. Le fonctionnement à grande vitesse induit également des contraintes dynamiques. Ces forces mécaniques déforment les domaines magnétiques, nécessitant plus de courant pour obtenir le même couple de sortie. Les concepteurs de moteurs doivent tenir compte de cette dégradation pendant la phase de simulation pour garantir que les performances réelles correspondent aux modèles théoriques. Si vous simulez un moteur à l'aide de données sur des matériaux non sollicités, votre prototype sera probablement sous-performant en termes de couple maximal et de performances thermiques continues.
La dégradation du matériau se produit sous un cycle thermique continu. Des températures de fonctionnement élevées peuvent détruire les revêtements isolants et altérer la microstructure de l'acier au fil du temps. La conductivité thermique de l'acier joue un rôle essentiel dans la dissipation de la chaleur des enroulements du stator. Un transfert de chaleur efficace évite les points chauds localisés qui peuvent endommager l'isolation du bobinage et entraîner une panne catastrophique du moteur. La sélection d'une nuance présentant des propriétés thermiques adéquates garantit une fiabilité opérationnelle à long terme. Vous devez vérifier que le revêtement isolant choisi peut résister à un fonctionnement continu entre 180°C et 200°C sans s'écailler ni perdre sa rigidité diélectrique.

La spécification de matériaux avancés implique des risques commerciaux et opérationnels. Les acheteurs doivent naviguer dans des systèmes de classement exclusifs et sécuriser des chaînes d'approvisionnement fiables. Le marché mondial de ces alliages spécialisés est tendu et les délais de livraison peuvent dicter les calendriers des projets.
Les systèmes de classification du marché de l’acier électrique automobile varient selon le fabricant. Vous devez comparer les qualités « haute perméabilité » conçues pour un couple maximal avec les qualités « à faible perte » conçues pour une efficacité de croisière à grande vitesse. Les sidérurgistes mondiaux proposent des gammes de produits exclusifs ciblant des profils de performances spécifiques.
Catégorie scolaire |
Caractéristique principale |
Meilleur cas d'utilisation |
Impact sur la fabrication |
|---|---|---|---|
Haute perméabilité |
Magnétisation à saturation élevée |
Densité de couple élevée, conduite stop-and-go |
Estampage et verrouillage standard |
Faible perte (haute fréquence) |
Haute résistivité, jauge fine |
Efficacité de régime élevée, croisière sur autoroute |
Nécessite une liaison avancée, une usure élevée des outils |
Haute résistance |
Limite d'élasticité mécanique élevée |
Rotors IPMSM à des régimes extrêmes |
Matériau plus dur, vitesses de poinçonnage plus lentes |
Les revêtements isolants standard offrent différents niveaux de résistance thermique, de perforabilité et de résistance interlaminaire. Le revêtement empêche les courants de Foucault de sauter entre les stratifications. Un mauvais revêtement peut entraîner une dégradation prématurée de l'outil pendant le processus d'emboutissage. Cela peut également provoquer un court-circuit interlaminaire sous empilement à haute compression. Vous devez sélectionner un revêtement qui résiste aux températures de fonctionnement maximales du moteur tout en agissant comme lubrifiant pour les matrices d'estampage. Les revêtements C-5 sont courants pour leur résistance à la température, tandis que les revêtements C-6 offrent des ajouts organiques pour améliorer l'aptitude au poinçonnage au détriment d'une certaine stabilité à haute température.
Des contraintes de capacité mondiales existent pour l’acier électrique non orienté ultra-mince et de haute qualité. À mesure que la production de véhicules électriques évolue, il devient difficile d’obtenir des volumes fiables de qualités spécialisées. Les stratégies d'atténuation incluent la double source de matériaux et la standardisation de l'épaisseur sur différentes plates-formes de moteurs lorsque cela est possible. L'implication précoce du fournisseur pendant la phase de conception du moteur garantit que le matériau spécifié peut être produit dans les volumes requis. Ne concevez pas de moteur autour d'une qualité expérimentale de 0,15 mm sans engagements écrits en matière de volume de la part de l'aciérie.
Définissez le profil de fonctionnement principal du véhicule pour déterminer si un couple élevé ou une efficacité à grande vitesse est la priorité avant de sélectionner une qualité de matériau.
Sélectionnez une épaisseur de stratification qui équilibre les pertes par courants de Foucault acceptables avec les capacités d'estampage et d'empilage de votre installation.
Spécifiez des nuances à haute résistance pour les rotors IPMSM uniquement lorsque les forces centrifuges l'exigent strictement, afin d'éviter une dégradation magnétique inutile.
Collaborez avec les fournisseurs dès le début de la phase de conception pour vérifier l’évolutivité et la compatibilité du revêtement du matériau choisi.
Avec plus de 20 ans d'expérience sur le marché de l'acier électrique et plus de 16 ans dans la fabrication, SHERAXIN Fournitures Acier électrique CRGO et produits CRNGO avec des capacités de production personnalisées pour les clients du monde entier. Soutenue par des ressources établies en matière de production, de tests et de chaîne d'approvisionnement, la société aide les acheteurs à évaluer plus efficacement les performances des matériaux, la compatibilité du traitement, l'évolutivité et les exigences de livraison.
R : L’acier non orienté conduit le flux magnétique aussi bien dans toutes les directions, ce qui le rend idéal pour les champs magnétiques rotatifs des moteurs de véhicules électriques. L'acier à grains orientés est optimisé pour le flux magnétique dans une direction spécifique, principalement utilisée dans les applications statiques telles que les transformateurs.
R : Des stratifications plus fines limitent le chemin des courants de Foucault en circulation induits par les champs magnétiques à haute fréquence. Cela réduit considérablement la génération de chaleur et les pertes d'énergie, améliorant ainsi l'efficacité du moteur à des régimes élevés.
R : Les méthodes utilisées pour augmenter la limite d'élasticité mécanique perturbent généralement la structure du domaine magnétique du matériau. Cela réduit la perméabilité magnétique et augmente la perte par hystérésis, ce qui signifie que le moteur nécessite plus d'énergie pour produire la même quantité de couple.
R : Le revêtement fournit une résistance électrique entre les stratifications individuelles de la pile centrale. Cela empêche les courants de Foucault de circuler à travers l’ensemble du noyau, ce qui entraînerait autrement des pertes d’énergie massives et une accumulation de chaleur dangereuse.
R : Les qualités ultra-minces contiennent souvent des niveaux élevés de silicium, ce qui les rend fragiles. Cette fragilité provoque une usure rapide des matrices d'emboutissage. De plus, les feuilles plus fines sont plus difficiles à emboîter mécaniquement sans provoquer de déformation, ce qui nécessite souvent des processus de soudage au laser ou de collage par adhésif plus lents.


