


電気自動車の航続距離は、バッテリーの使用率とトラクションモーターコアの効率に大きく依存します。高速 EV モーターにおける根本的なエンジニアリング上の矛盾には、高 RPM での極度の遠心力に耐えるのに必要な機械的降伏強度を維持しながら、高周波鉄損を最小限に抑えることが含まれます。パワートレイン設計者と調達チームは、複雑なバランス調整に直面しています。正しいパラメータを指定する必要があります モーター全体のパフォーマンスを最適化するエレクトリカルスチール 。この技術評価ガイドでは、高効率のトラクション モーターを構築するために、グレードの選択、積層の厚さ、透磁率、製造性のバランスを取る方法を詳しく説明します。テストベンチや組立ラインでの成功を左右する正確な材料特性を見ていきます。機械的完全性と磁気効率の間のトレードオフを理解することで、エンジニアリング チームは特定のモーター トポロジに必要な正確な積層を指定できます。

グレードの選択がトポロジーの成功を左右する: 無方向性電磁鋼板は引き続きトラクション モーターの標準ですが、モーターの高速回転時の熱と効率を管理するには、特定の高周波グレードが必要です。
厚さのトレードオフ: 積層を薄くすると (たとえば、0.25 mm から 0.10 mm)、渦電流損失は指数関数的に減少しますが、スタンピングの複雑さ、工具の摩耗、および製造サイクル時間が大幅に増加します。
機械的妥協と磁気的妥協: 高速ローターの設計には降伏強度の高い電磁鋼板が必要ですが、これにより伝統的に透磁率が低下します。最新の二相または特殊な高強度グレードを評価することが重要です。
トポロジ固有の仕様: モーター設計 (例: IPMSM 対誘導対軸磁束) により、高透磁率 (トルク密度) と超低鉄損 (高 RPM 効率) のどちらを優先するかが決まります。
品質の総コスト: 材料の選択は、サプライ チェーンの拡張性、コーティングの適合性、熱ストレス下での長期的な動作信頼性から切り離すことはできません。
目次
EV トラクション モーターのベースライン性能指標には、トルク密度、駆動サイクル全体にわたるピーク効率、熱安定性が含まれます。これらの成功基準は、ステーター コアとローター コアの磁気特性に大きく依存します。適切な材料を選択すると、モーターは無駄を最小限に抑えて電気エネルギーを機械エネルギーに変換します。モーターの設計を評価する場合、コア材料は銅巻線によって生成される磁束の一次導管として機能します。この導管の効率が悪いと、同じホイールトルクを達成するためにバッテリーからより多くの電流が必要となり、パワートレイン全体に悪影響が及びます。
高い透磁率により、材料は最小限の印加電流で強力な磁場に対応できます。この特性は、特定の電気入力に対するより高いトルク出力に直接変換されます。コア材の透磁率が高いと、モーターはより大きな回転力を発生します。飽和磁化はモーターのサイズと重量にも影響します。飽和限界が高い材料を使用することで、エンジニアは電力密度を犠牲にすることなく、より小型で軽量のモーターを設計できます。この軽量化により、車両の全体的な効率と航続距離が直接的に向上します。実際的には、飽和点が 1.8 テスラではなく 1.6 テスラのグレードを指定すると、必要な磁束を運ぶためにステーターの歯の物理的なサイズを大きくする必要があり、車両シャーシの自重が増加します。
総鉄損はヒステリシス損と渦電流損で構成されます。ヒステリシス損失は、材料の粒子構造と純度によって異なります。これは、交流が磁場を逆転させるときに磁区が再配列に抵抗するために発生します。渦電流損失は動作周波数と材料の厚さに依存します。高速モーターは積層内に循環電流を誘導し、不要な熱を発生させます。総鉄損を最小限に抑えることで発熱を抑えます。これにより、複雑な冷却システムの要件が軽減され、車両の推進のためにバッテリーのエネルギーが節約されます。これらの損失は、特定の周波数でのキログラムあたりのワット数 (W/kg) で測定できます。通常、最新の EV アプリケーションでは 400 Hz 以上で評価されます。

ローターとステーターの構成が異なると、特定の材料分類が必要になります。主な材料オプションを比較することは、エンジニアが鋼材グレードをモーターの動作要求に適合させるのに役立ちます。モーターコアの仕様に画一的なアプローチを適用することはできません。磁束経路の物理的形状によって、必要な材料特性が決まります。
無指向性 Electrical Steel は回転機械のデフォルトの選択です。等方性の磁気特性を備えており、磁束をすべての方向に均等に伝導します。これは、標準的なラジアル磁束トラクション モーターの回転磁場にとって不可欠です。結晶配向材料は、特定の圧延方向において優れた透過性を発揮します。変圧器では便利ですが、一般に標準的な EV モーターには適していません。特定のセグメント化ステーター設計などの一部の実験トポロジーでは、粒子方向材料の利用が試みられていますが、製造の複雑さにより、その広範な採用が制限されています。
材質の種類 |
磁気特性 |
主要なEVアプリケーション |
製造の複雑さ |
|---|---|---|---|
非指向性 (NOES) |
等方性(全方向に等しい) |
標準ラジアル磁束ステータ/ロータ |
標準的なスタンピングとスタッキング |
粒子指向 (GOES) |
異方性(指向性が高い) |
セグメント化された固定子 (ニッチ) |
高い;組み立て時に正確な位置合わせが必要 |
モーターの特定のアーキテクチャにより、コア内の応力点と磁気ボトルネックが決まります。材料グレードをこれらのトポロジ上の要求に合わせる必要があります。
内部永久磁石同期モーター (IPMSM): これらのモーターでは、ローター ブリッジにかかる高い機械的ストレスと高透磁率のステーター コアの間のバランスが必要です。ローターの材質は高速時の遠心力に対して磁石を固定する必要があり、多くの場合 450 MPa を超える降伏強度が必要です。
誘導モーター (IM): これらの設計は、高周波での低いステーターコア損失と高飽和分極を優先して、さまざまな負荷にわたって効率を維持します。ローターバーには、誘導プロセスを最適化するために慎重な材料のマッチングも必要です。
アキシャルフラックスモーター: これらのモーターには独自の材料処理が必要です。軸方向の磁路には、磁気の完全性を維持するために特殊な巻線またはスタンピング技術が必要になることが多く、積み重ねられた平らな積層の代わりに螺旋状に巻かれたコアが使用されることもあります。
標準グレードは、400Hz ~ 1000+Hz の動作に最適化された自動車専用グレードとは大きく異なります。高周波グレードは、損失を低減するために、薄さと特定の合金元素を優先します。電気抵抗率を高めるためにシリコン、アルミニウム、マンガンが添加されています。シリコンレベルは最大 3.5% に達する可能性があり、一部の高シリコン合金では 6.5% に達します。これらの添加物は渦電流を減少させますが、材料の脆性を増加させます。この脆さによりスタンピングプロセスが複雑になり、製造中のエッジの亀裂を防ぐために特殊な工具が必要になります。多くの場合、直接的なトレードオフが発生します。高周波損失を下げるためにシリコン含有量を増やすと、スタンピング金型のメンテナンス間隔が大幅に短縮されます。
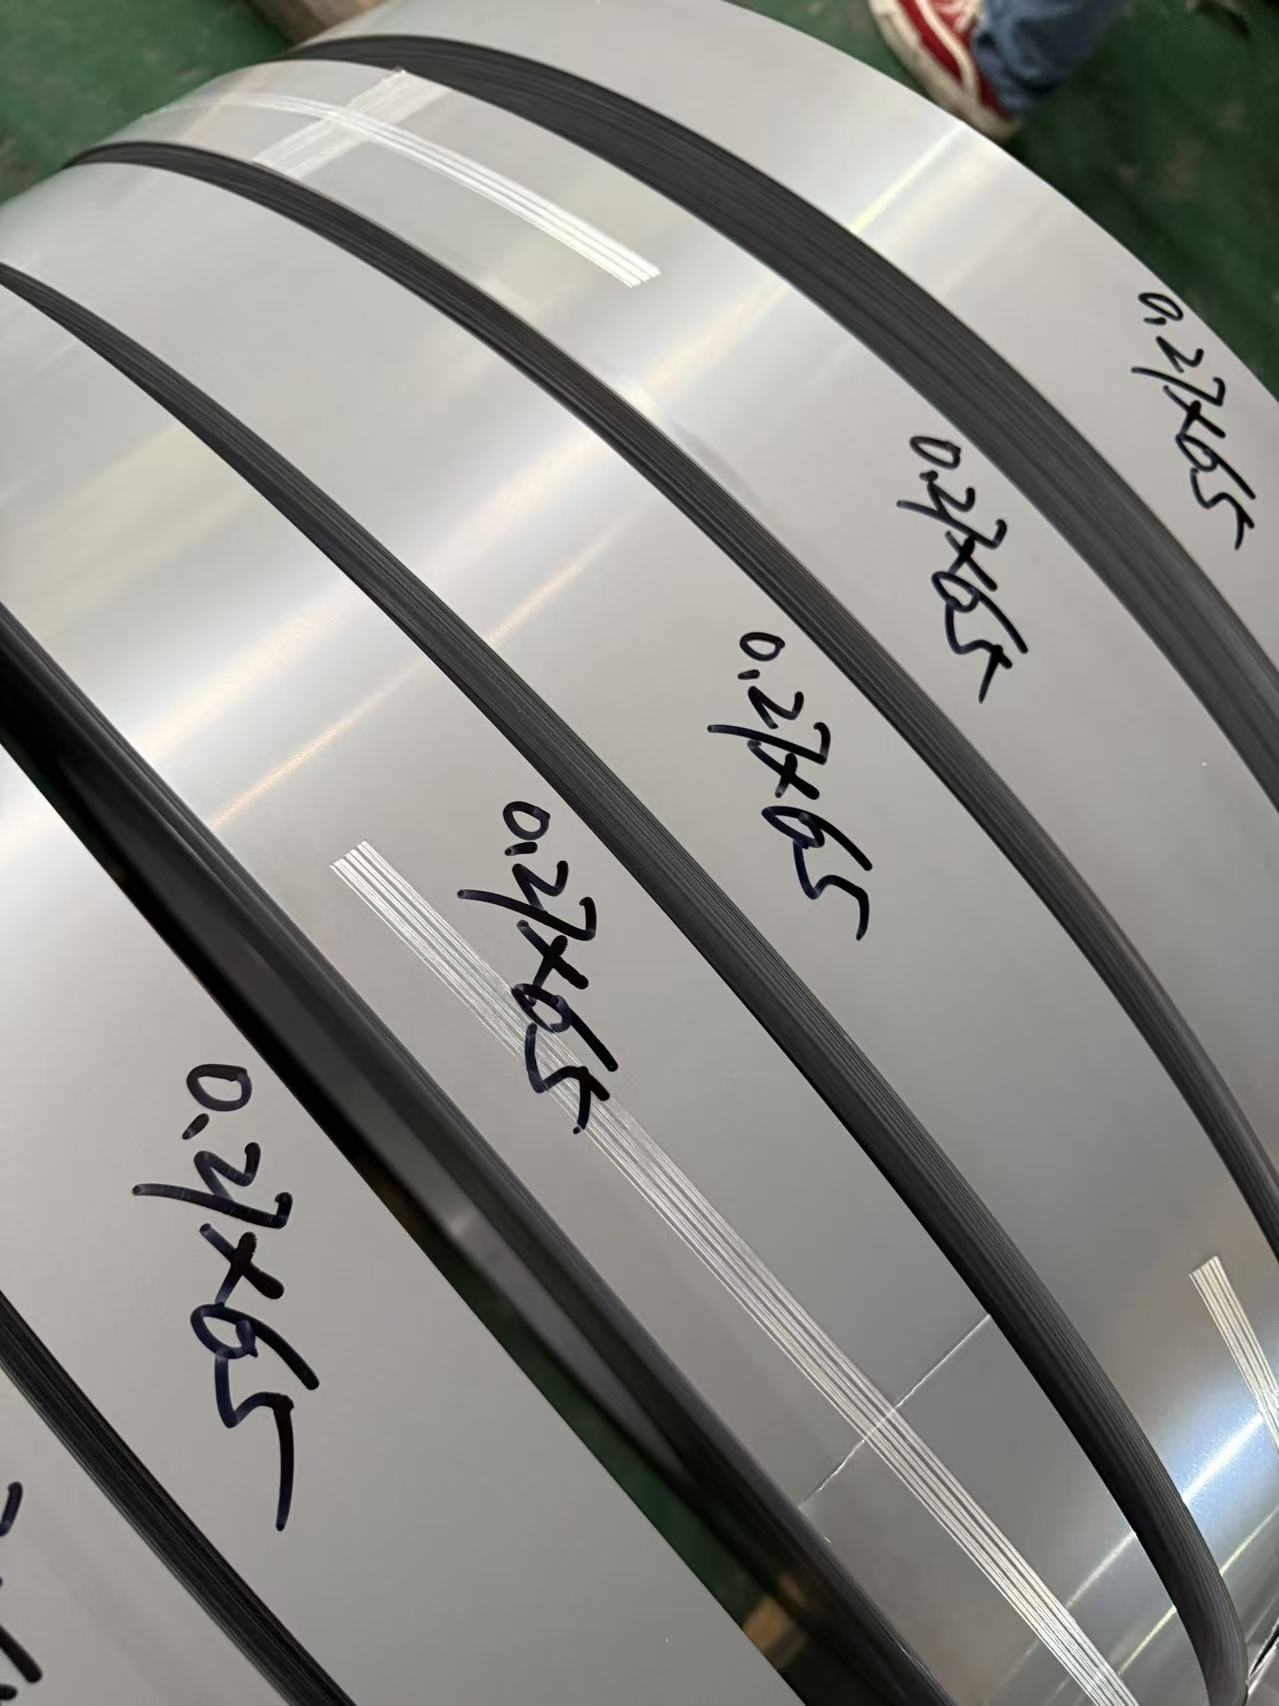
鋼鉄の物理的寸法は、モーターの性能と生産の実行可能性の両方に直接影響します。エンジニアは、磁気効率と製造の複雑さの間のトレードオフを評価する必要があります。材料を薄くすることは渦電流に対抗する最も直接的な方法ですが、工場現場では厳しい課題が生じます。
業界標準の厚さは通常、0.35 mm ~ 0.30 mm の範囲です。超薄型の代替品は、これらの限界を 0.25mm、0.20mm、さらには 0.10mm まで押し下げます。厚さが減少すると、渦電流損失は指数関数的に減少します。この低減は、最新の EV モーターで一般的な高い動作周波数では重要になります。 0.20mm ラミネートスタックは、0.35mm スタックと比較して 10,000 RPM での発熱が大幅に低く、持続的な高速効率が向上します。ただし、占積率 (スタックの総体積に対する実際の鋼の比率) は、絶縁コーティングの相対的な厚さにより積層が薄くなると減少し、全体のトルク密度がわずかに低下する可能性があります。
極薄電磁鋼板は厳しい生産現実をもたらします。シートが薄いほど、同じモーターの長さを実現するには、スタックごとにより多くの積層数が必要になります。これにより、スタンピング速度が低下し、より厳しい製造公差が要求されます。高シリコンの極薄材種を打ち抜く場合、工具の摩耗は急速に加速します。さらに、従来のかみ合わせ方法では、薄いシートが変形する可能性があります。
スタンピングプレスのトン数と速度能力を評価します。極薄材料の場合、バリの形成を避けるために非常に高い精度の高速プレスが必要になることがよくあります。
接合方法を検討します。メーカーは多くの場合、レーザー溶接や接着ワニス (バックラックなど) などの高度な接合技術に移行します。
ボンディングワニスの硬化時間を計算します。これにより、生産ラインに熱ベーキングステップが追加され、ステータあたりの全体的なサイクル時間が増加します。
これらの方法は、局所的な機械的ストレスを導入することなく、短絡を防止し、コアの剛性を維持します。
最新の高速 EV モーターは、多くの場合 15,000 ~ 20,000 RPM を超えます。これらの極端な速度により、最適な磁気性能と矛盾する厳しい機械的要求が生じます。特にローターは、効率的な磁気回路として同時に機能する必要がある、非常に応力がかかる機械部品になります。
遠心応力により、IPMSM のローター ブリッジと保持構造に多大な負荷がかかります。鋼は、永久磁石がローター表面を突き破るのを防ぐ必要があります。固溶体強化や結晶粒微細化など、降伏強度を高める従来の方法では、本質的に透磁率が低下します。また、ヒステリシス損失も増加します。エンジニアは、この境界を最適化するために特別に開発された最新の高強度グレードを評価し、モーターの磁気効率を損なうことなく十分な機械的完全性を提供する必要があります。一部のメーカーは現在、ローターブリッジがレーザー熱処理によって局所的に硬化され、積層の残りの部分が磁性的に柔らかいままである二相材料を提供しています。
応力異方性効果により磁気の挙動が変化します。ステータをハウジングに焼きばめするなど、組み立て中に導入される引張応力および圧縮応力は、コア材料の磁気特性を劣化させます。高速動作は動的応力も誘発します。これらの機械的な力により磁区が歪み、同じトルク出力を達成するにはより多くの電流が必要になります。モーターの設計者は、現実の性能が理論モデルと一致していることを確認するために、シミュレーション段階でこの劣化を考慮する必要があります。応力のない材料データを使用してモーターをシミュレーションすると、プロトタイプはピーク トルクと連続熱定格の両方でパフォーマンスを下回る可能性があります。
材料の劣化は、継続的な熱サイクル下で発生します。動作温度が高いと、時間の経過とともに絶縁コーティングが破壊され、鋼の微細構造が変化する可能性があります。鋼鉄の熱伝導率は、固定子巻線から熱を放散する上で重要な役割を果たします。効率的な熱伝達により、巻線の絶縁に損傷を与え、モータの致命的な故障につながる可能性のある局所的なホットスポットが防止されます。適切な熱特性を備えたグレードを選択すると、長期にわたる動作信頼性が保証されます。選択した絶縁コーティングが剥離したり絶縁耐力を失うことなく、180°C ~ 200°C での連続動作に耐えられることを確認する必要があります。

先端材料の指定には商業的および運用上のリスクが伴います。バイヤーは独自のグレーディングシステムを利用し、信頼できるサプライチェーンを確保する必要があります。これらの特殊合金の世界市場は逼迫しており、リードタイムがプロジェクトのスケジュールに影響を与える可能性があります。
自動車用電磁鋼板の市場分類システムはメーカーによって異なります。ピークトルクを考慮して設計された「高透過性」グレードと、高速巡航効率を考慮して設計された「低損失」グレードを比較する必要があります。世界的な鉄鋼メーカーは、特定の性能プロファイルをターゲットとした独自の製品ラインを提供しています。
グレードカテゴリー |
主な特徴 |
ベストユースケース |
製造への影響 |
|---|---|---|---|
高浸透性 |
高飽和磁化 |
高トルク密度、ストップアンドゴー走行 |
標準スタンピングとインターロッキング |
低損失(高周波) |
高抵抗、薄型ゲージ |
高い回転効率、高速道路巡航 |
高度な接合と高い工具摩耗が必要 |
高強度 |
高い機械的降伏強度 |
極端な RPM での IPMSM ローター |
材質が硬く、パンチ速度が遅い |
標準的な絶縁コーティングは、さまざまなレベルの熱抵抗、打ち抜き性、層間抵抗を提供します。コーティングは、渦電流が積層間を飛び越えるのを防ぎます。コーティングが間違っていると、スタンピングプロセス中に工具が早期に劣化する可能性があります。また、高圧縮積層下では層間短絡が発生する可能性もあります。プレス金型の潤滑剤として機能しながら、モーターのピーク動作温度に耐えるコーティングを選択する必要があります。 C-5 コーティングは耐熱性の点で一般的ですが、C-6 コーティングは高温安定性を犠牲にして打ち抜き性を向上させる有機添加物を提供します。
高級極薄無方向性電磁鋼板には世界的な容量制約が存在します。 EVの生産が拡大するにつれて、特殊グレードの信頼できる量を確保することが困難になります。緩和戦略には、可能な限り材料を二重調達し、異なるモーター プラットフォーム間で厚さを標準化することが含まれます。モーター設計段階で早い段階でサプライヤーの関与を得ることで、指定された材料を必要な量で確実に生産できるようになります。製鉄所から書面による量の約束がない限り、0.15 mm の実験グレードでモーターを設計しないでください。
材料グレードを選択する前に、車両の主な動作プロファイルを定義して、高トルクと高速効率のどちらを優先するかを決定します。
許容可能な渦電流損失と施設のスタンピングおよびスタッキング能力のバランスがとれた積層厚さを選択してください。
不必要な磁気劣化を避けるために、遠心力が厳密に必要な場合にのみ、IPMSM ローターに高強度グレードを指定してください。
設計段階の早い段階でサプライヤーと提携して、選択した材料の拡張性とコーティングの互換性を検証します。
電磁鋼板市場で 20 年以上、製造分野で 16 年以上の経験を持ち、 シェラクシン 用品 CRGO 電磁鋼板および CRNGO 製品。 世界中の顧客向けにカスタマイズされた生産能力を備えた確立された生産、テスト、およびサプライチェーンのリソースによってサポートされている同社は、バイヤーが材料の性能、加工の互換性、拡張性、および納期要件をより効率的に評価できるよう支援します。
A: 無方向性鋼は磁束を全方向に均一に伝導するため、EV モーターの回転磁界に最適です。方向性鋼は、主に変圧器などの静的用途に使用される特定方向の磁流に対して最適化されています。
A: 積層が薄いと、高周波磁場によって引き起こされる循環渦電流の経路が制限されます。これにより、発熱とエネルギー損失が大幅に低減され、高回転時のモーター効率が向上します。
A: 機械的降伏強度を高めるために使用される方法は、通常、材料の磁区構造を破壊します。これにより、透磁率が低下し、ヒステリシス損失が増加します。つまり、同じ量のトルクを生成するために、モーターがより多くのエネルギーを必要とすることになります。
A: コーティングは、コア スタック内の個々の積層間に電気抵抗を提供します。これにより、渦電流がコア全体に流れることが防止されます。そうしないと、大量のエネルギー損失や危険な熱の蓄積が発生します。
A: 極薄グレードにはシリコンが多く含まれていることが多く、脆くなります。この脆さにより、スタンピング金型が急速に摩耗します。さらに、シートが薄いと、変形を引き起こさずに機械的に連結することが難しくなり、多くの場合、より遅いレーザー溶接または接着プロセスが必要になります。


