
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-04 Origen: Sitio


La autonomía de los vehículos eléctricos depende en gran medida de la utilización de la batería y de la eficiencia del núcleo del motor de tracción. El conflicto de ingeniería fundamental en los motores de vehículos eléctricos de alta velocidad implica minimizar las pérdidas del núcleo de alta frecuencia y al mismo tiempo mantener el límite elástico mecánico necesario para soportar fuerzas centrífugas extremas a altas RPM. Los arquitectos de sistemas de propulsión y los equipos de adquisiciones se enfrentan a un complejo acto de equilibrio. Debe especificar los parámetros correctos para Acero eléctrico para optimizar el rendimiento general del motor. Esta guía de evaluación técnica desglosa cómo equilibrar la selección de calidades, el espesor de la laminación, la permeabilidad magnética y la capacidad de fabricación para construir motores de tracción altamente eficientes. Examinaremos las propiedades exactas del material que dictan el éxito en el banco de pruebas y en la línea de montaje. Al comprender las ventajas y desventajas entre la integridad mecánica y la eficiencia magnética, los equipos de ingeniería pueden especificar las laminaciones exactas necesarias para su topología de motor específica.

La selección de grados dicta el éxito de la topología: el acero eléctrico no orientado sigue siendo el estándar para los motores de tracción, pero se requieren grados específicos de alta frecuencia para gestionar el calor y la eficiencia a velocidades elevadas del motor.
La compensación del espesor: las laminaciones más delgadas (por ejemplo, de 0,25 mm a 0,10 mm) reducen exponencialmente las pérdidas por corrientes parásitas, pero aumentan significativamente la complejidad del estampado, el desgaste de las herramientas y los tiempos del ciclo de fabricación.
Compromiso mecánico versus magnético: Los diseños de rotores de alta velocidad requieren acero eléctrico con un alto límite elástico, que tradicionalmente degrada la permeabilidad magnética; Es fundamental evaluar los grados modernos de doble fase o especializados de alta resistencia.
Especificación específica de topología: El diseño del motor (p. ej., IPMSM versus inducción versus flujo axial) dicta si la prioridad es una alta permeabilidad (densidad de torque) o una pérdida de núcleo ultrabaja (alta eficiencia de RPM).
Costo total de la calidad: la selección de materiales no puede aislarse de la escalabilidad de la cadena de suministro, la compatibilidad del recubrimiento y la confiabilidad operativa a largo plazo bajo estrés térmico.
Tabla de contenido
Las métricas de rendimiento de referencia para los motores de tracción de vehículos eléctricos incluyen la densidad de par, la eficiencia máxima durante todo el ciclo de conducción y la estabilidad térmica. Estos criterios de éxito dependen en gran medida de las propiedades magnéticas de los núcleos del estator y del rotor. Seleccionar el material adecuado garantiza que el motor convierta la energía eléctrica en energía mecánica con un desperdicio mínimo. Cuando se evalúa el diseño de un motor, el material del núcleo actúa como conducto principal para el flujo magnético generado por los devanados de cobre. Si este conducto es ineficiente, todo el tren motriz se ve afectado, consumiendo más corriente de la batería para lograr el mismo torque en las ruedas.
La alta permeabilidad magnética permite que un material soporte un campo magnético fuerte con una corriente aplicada mínima. Esta propiedad se traduce directamente en una mayor salida de par para una entrada eléctrica determinada. Cuando el material del núcleo exhibe una alta permeabilidad, el motor genera más fuerza de rotación. La magnetización de saturación también afecta el tamaño y el peso del motor. Un material con límites de saturación altos permite a los ingenieros diseñar motores más pequeños y livianos sin sacrificar la densidad de potencia. Esta reducción de peso mejora directamente la eficiencia y la autonomía general del vehículo. En términos prácticos, si especifica un grado con un punto de saturación de 1,6 Tesla en lugar de 1,8 Tesla, probablemente necesitará aumentar el tamaño físico de los dientes del estator para transportar el flujo requerido, agregando peso muerto al chasis del vehículo.
La pérdida total del núcleo consiste en la pérdida por histéresis y la pérdida por corrientes parásitas. La pérdida por histéresis depende de la estructura y pureza del grano del material. Ocurre porque los dominios magnéticos resisten la realineación cuando la corriente alterna invierte el campo magnético. La pérdida por corrientes parásitas depende de la frecuencia de funcionamiento y del espesor del material. Los motores de alta velocidad inducen corrientes circulantes dentro de las laminaciones, generando calor no deseado. Minimizar la pérdida total de hierro reduce la generación de calor. Esto reduce los requisitos de complejos sistemas de refrigeración y preserva la energía de la batería para la propulsión del vehículo. Puede medir estas pérdidas en vatios por kilogramo (W/kg) en frecuencias específicas, generalmente evaluadas a 400 Hz o más para aplicaciones de vehículos eléctricos modernos.

Las diferentes configuraciones de rotor y estator requieren clasificaciones de materiales específicas. Comparar las opciones de materiales primarios ayuda a los ingenieros a adaptar el grado de acero a las demandas operativas del motor. No se puede aplicar un enfoque único a la especificación del núcleo del motor. La geometría física de la trayectoria del flujo magnético dicta las propiedades requeridas del material.
No orientado El acero eléctrico es la opción predeterminada para máquinas rotativas. Presenta propiedades magnéticas isotrópicas, lo que significa que conduce el flujo magnético igualmente bien en todas direcciones. Esto es esencial para los campos magnéticos giratorios en los motores de tracción de flujo radial estándar. Los materiales de grano orientado ofrecen una permeabilidad superior en una dirección de rodadura específica. Si bien son útiles en transformadores, generalmente no son adecuados para motores EV estándar. Algunas topologías experimentales, como diseños de estatores segmentados específicos, intentan utilizar materiales de grano orientado, pero las complejidades de fabricación limitan su adopción generalizada.
Tipo de material |
Propiedades magnéticas |
Aplicación primaria de vehículos eléctricos |
Complejidad de fabricación |
|---|---|---|---|
No Orientado (NOES) |
Isotrópico (igual en todas las direcciones) |
Estatores/rotores de flujo radial estándar |
Estampado y apilado estándar |
Orientado a Granos (GOES) |
Anisotrópico (altamente direccional) |
Estatores segmentados (nicho) |
Alto; Requiere una alineación precisa durante el montaje. |
La arquitectura específica del motor dicta los puntos de tensión y los cuellos de botella magnéticos dentro del núcleo. Debe alinear la calidad del material con estas demandas topológicas.
Motores síncronos de imanes permanentes interiores (IPMSM): estos motores requieren un equilibrio entre una alta tensión mecánica en los puentes del rotor y los núcleos del estator de alta permeabilidad. El material del rotor debe proteger los imanes contra fuerzas centrífugas a altas velocidades, lo que a menudo requiere límites elásticos superiores a 450 MPa.
Motores de inducción (IM): estos diseños priorizan una baja pérdida del núcleo del estator a altas frecuencias y una polarización de alta saturación para mantener la eficiencia en cargas variables. Las barras del rotor también requieren una cuidadosa combinación de materiales para optimizar el proceso de inducción.
Motores de flujo axial: estos motores exigen un procesamiento de materiales único. Las trayectorias magnéticas axiales a menudo requieren técnicas especializadas de bobinado o estampado para mantener la integridad magnética, a veces utilizando núcleos enrollados en espiral en lugar de laminaciones planas apiladas.
Los grados estándar difieren significativamente de los grados automotrices especializados optimizados para operaciones de 400 Hz a 1000+ Hz. Los grados de alta frecuencia priorizan la delgadez y elementos de aleación específicos para reducir las pérdidas. Se añaden silicio, aluminio y manganeso para aumentar la resistividad eléctrica. Los niveles de silicio pueden alcanzar hasta el 3,5%, y algunas aleaciones con alto contenido de silicio llegan al 6,5%. Si bien estas adiciones reducen las corrientes parásitas, aumentan la fragilidad del material. Esta fragilidad complica el proceso de estampado y requiere herramientas especializadas para evitar que los bordes se agrieten durante la producción. A menudo verá una compensación directa: a medida que aumenta el contenido de silicio para reducir las pérdidas de alta frecuencia, los intervalos de mantenimiento de sus troqueles de estampado se acortarán drásticamente.
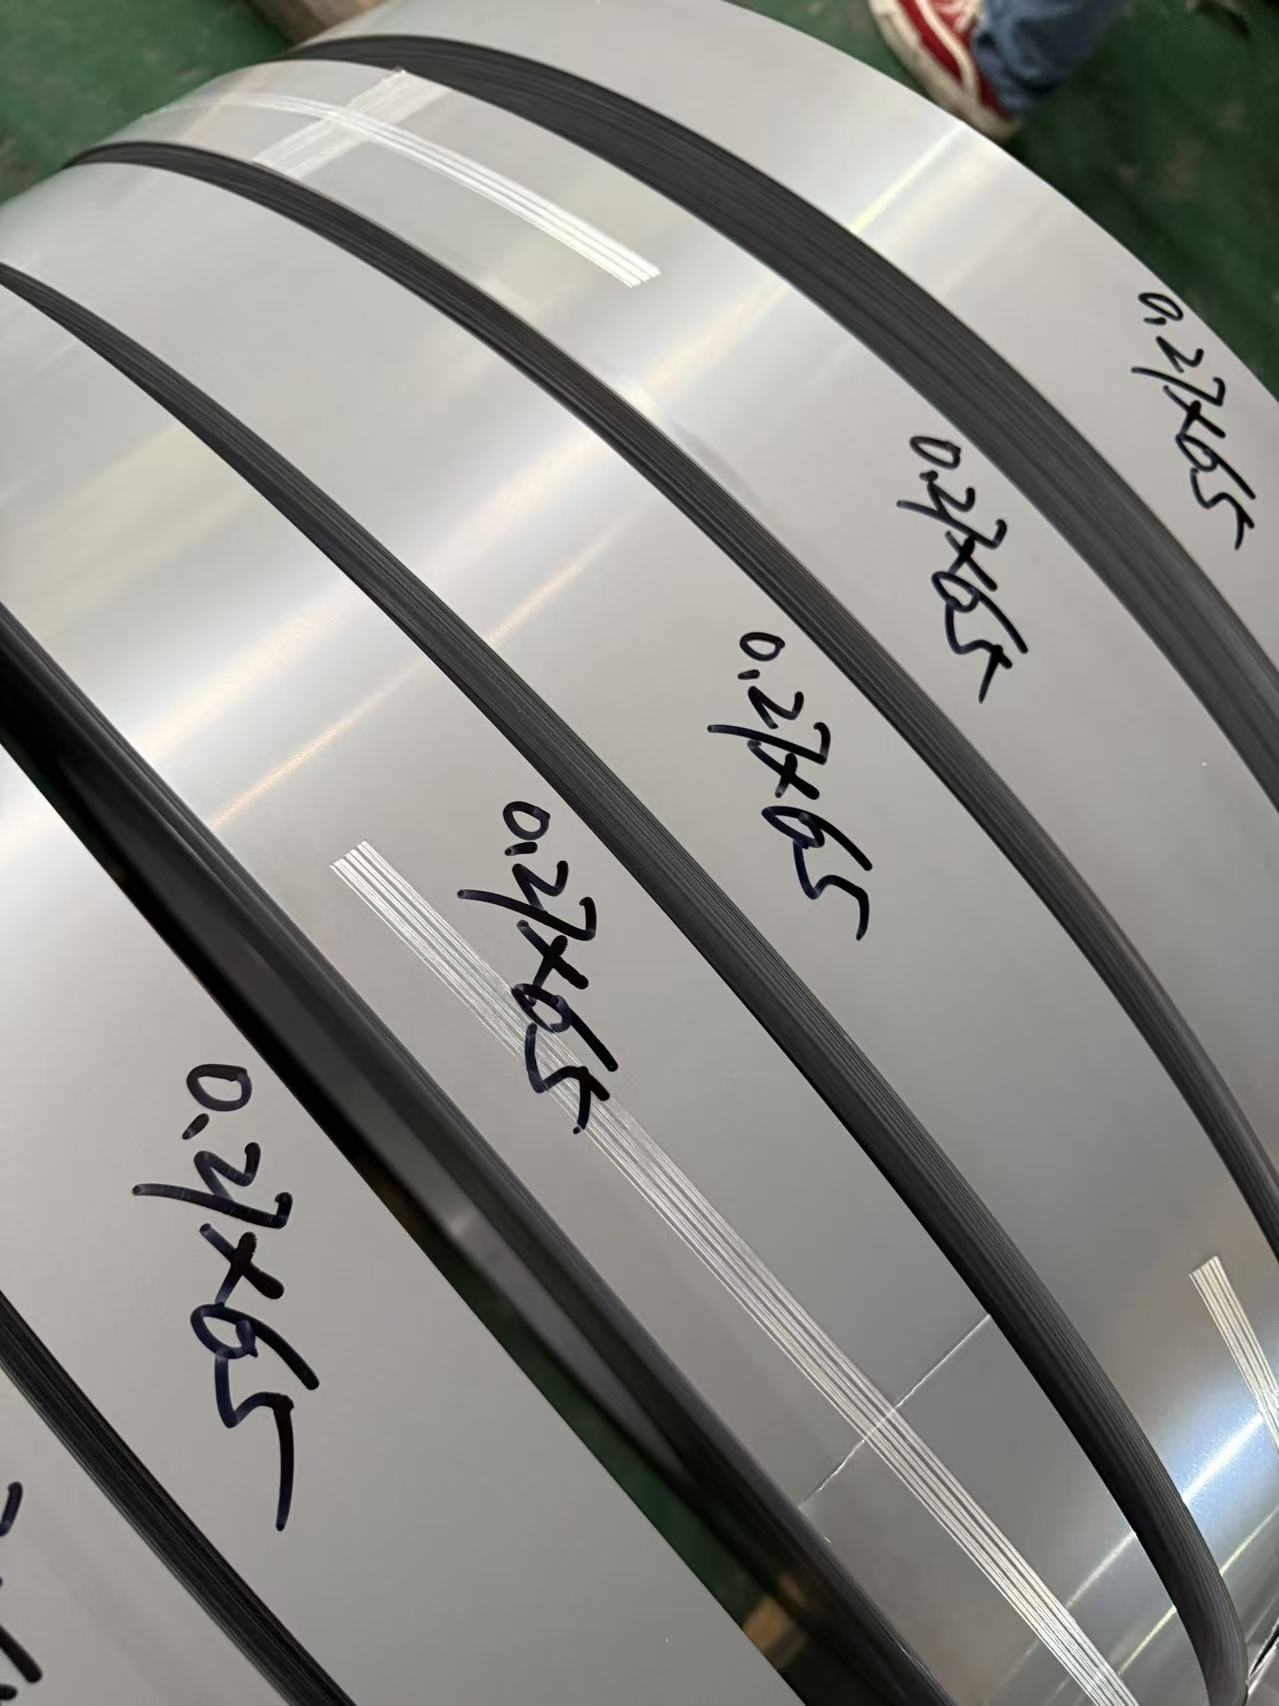
Las dimensiones físicas del acero impactan directamente tanto en el rendimiento del motor como en la viabilidad de la producción. Los ingenieros deben evaluar las ventajas y desventajas entre la eficiencia magnética y la complejidad de fabricación. Diluir el material es la forma más directa de combatir las corrientes parásitas, pero presenta graves desafíos en la fábrica.
Los espesores estándar de la industria suelen oscilar entre 0,35 mm y 0,30 mm. Las alternativas ultrafinas reducen estos límites a 0,25 mm, 0,20 mm e incluso 0,10 mm. A medida que disminuye el espesor, las pérdidas por corrientes parásitas disminuyen exponencialmente. Esta reducción se vuelve crítica en las altas frecuencias de operación comunes en los motores de vehículos eléctricos modernos. Una pila de laminación de 0,20 mm exhibirá una generación de calor significativamente menor a 10.000 RPM en comparación con una pila de 0,35 mm, lo que mejora la eficiencia sostenida a alta velocidad. Sin embargo, el factor de espacio (la relación entre el acero real y el volumen total de la pila) disminuye con laminaciones más delgadas debido al espesor relativo del revestimiento aislante, lo que puede reducir ligeramente la densidad de torsión general.
El acero eléctrico ultrafino presenta graves realidades de producción. Las láminas más delgadas requieren una mayor cantidad de laminaciones por pila para lograr la misma longitud de motor. Esto ralentiza las velocidades de estampado y exige tolerancias de fabricación más estrictas. El desgaste de la herramienta se acelera rápidamente al perforar grados ultrafinos con alto contenido de silicio. Además, los métodos tradicionales de entrelazado pueden deformar láminas delgadas.
Evaluar las capacidades de tonelaje y velocidad de la prensa de estampación; Los materiales ultrafinos a menudo requieren prensas de alta velocidad con extrema precisión para evitar la formación de rebabas.
Evaluar el método de unión. Los fabricantes suelen cambiar a técnicas de unión avanzadas como la soldadura láser o barnices adhesivos (por ejemplo, Backlack).
Calcule el tiempo de curado para unir barnices, ya que esto agrega un paso de horneado térmico a la línea de producción, lo que aumenta el tiempo total del ciclo por estator.
Estos métodos previenen cortocircuitos y mantienen la rigidez del núcleo sin introducir tensiones mecánicas localizadas.
Los motores modernos de vehículos eléctricos de alta velocidad suelen superar las 15.000 a 20.000 RPM. Estas velocidades extremas introducen demandas mecánicas severas que entran en conflicto con el rendimiento magnético óptimo. En particular, el rotor se convierte en un componente mecánico muy exigente que debe actuar al mismo tiempo como un circuito magnético eficiente.
Las tensiones centrífugas imponen cargas inmensas sobre los puentes del rotor y las estructuras de retención en los IPMSM. El acero debe impedir que los imanes permanentes atraviesen la superficie del rotor. Los métodos tradicionales para aumentar el límite elástico, como el fortalecimiento de soluciones sólidas y el refinamiento de granos, degradan inherentemente la permeabilidad magnética. También aumentan la pérdida por histéresis. Los ingenieros deben evaluar grados modernos de alta resistencia desarrollados específicamente para optimizar este límite, proporcionando suficiente integridad mecánica sin arruinar la eficiencia magnética del motor. Algunos fabricantes ofrecen ahora materiales de doble fase en los que los puentes del rotor se endurecen localmente mediante tratamiento térmico con láser, dejando el resto de la laminación magnéticamente suave.
El efecto de anisotropía de tensión altera el comportamiento magnético. Las tensiones de tracción y compresión introducidas durante el montaje, como el ajuste por contracción del estator en la carcasa, degradan las propiedades magnéticas del material del núcleo. El funcionamiento a alta velocidad también induce tensiones dinámicas. Estas fuerzas mecánicas distorsionan los dominios magnéticos, lo que requiere más corriente para lograr la misma salida de par. Los diseñadores de motores deben tener en cuenta esta degradación durante la fase de simulación para garantizar que el rendimiento del mundo real coincida con los modelos teóricos. Si simula un motor utilizando datos de materiales no estresados, es probable que su prototipo tenga un rendimiento inferior tanto en el par máximo como en las clasificaciones térmicas continuas.
La degradación del material se produce bajo ciclos térmicos continuos. Las altas temperaturas de funcionamiento pueden romper los revestimientos aislantes y alterar la microestructura del acero con el tiempo. La conductividad térmica del acero juega un papel vital en la disipación del calor de los devanados del estator. La transferencia de calor eficiente evita puntos calientes localizados que pueden dañar el aislamiento del devanado y provocar fallas catastróficas del motor. Seleccionar un grado con propiedades térmicas adecuadas garantiza una confiabilidad operativa a largo plazo. Debe verificar que el revestimiento aislante elegido pueda soportar un funcionamiento continuo entre 180°C y 200°C sin descascararse ni perder su rigidez dieléctrica.

La especificación de materiales avanzados implica riesgos comerciales y operativos. Los compradores deben navegar por sistemas de clasificación patentados y asegurar cadenas de suministro confiables. El mercado global para estas aleaciones especializadas es ajustado y los plazos de entrega pueden dictar los cronogramas de los proyectos.
Los sistemas de clasificación del mercado de acero eléctrico para automóviles varían según el fabricante. Debe comparar los grados de 'alta permeabilidad' diseñados para un torque máximo con los grados de 'baja pérdida' diseñados para una eficiencia de crucero de alta velocidad. Los fabricantes de acero globales ofrecen líneas de productos patentadas dirigidas a perfiles de rendimiento específicos.
Categoría de grado |
Característica primaria |
Mejor caso de uso |
Impacto en la fabricación |
|---|---|---|---|
Alta permeabilidad |
Magnetización de alta saturación |
Alta densidad de par, conducción con paradas y arranques |
Estampado y entrelazado estándar |
Bajas pérdidas (alta frecuencia) |
Alta resistividad, calibre fino |
Alta eficiencia de RPM, crucero en carretera |
Requiere unión avanzada y alto desgaste de herramientas. |
Alta resistencia |
Alto límite elástico mecánico |
Rotores IPMSM a RPM extremas |
Material más duro, velocidades de perforación más lentas |
Los revestimientos aislantes estándar ofrecen distintos niveles de resistencia térmica, punzonabilidad y resistencia interlaminar. El revestimiento evita que salten corrientes parásitas entre las laminaciones. Un recubrimiento incorrecto puede provocar una degradación prematura de la herramienta durante el proceso de estampado. También puede causar un cortocircuito interlaminar bajo apilamiento de alta compresión. Debe seleccionar un recubrimiento que resista las temperaturas máximas de funcionamiento del motor y al mismo tiempo actúe como lubricante para los troqueles de estampado. Los recubrimientos C-5 son comunes por su resistencia a la temperatura, mientras que los recubrimientos C-6 ofrecen adiciones orgánicas para mejorar la punzonabilidad a costa de cierta estabilidad a altas temperaturas.
Existen limitaciones de capacidad global para el acero eléctrico no orientado ultrafino y de alta calidad. A medida que aumenta la producción de vehículos eléctricos, conseguir volúmenes fiables de calidades especializadas se vuelve un desafío. Las estrategias de mitigación incluyen materiales de doble fuente y estandarización del espesor en diferentes plataformas de motores cuando sea posible. La participación temprana de los proveedores durante la fase de diseño del motor garantiza que el material especificado se pueda producir en los volúmenes requeridos. No diseñe un motor con una calidad experimental de 0,15 mm sin compromisos de volumen por escrito por parte de la acería.
Defina el perfil operativo principal del vehículo para determinar si la prioridad es un alto par o una eficiencia de alta velocidad antes de seleccionar un grado de material.
Seleccione un espesor de laminación que equilibre las pérdidas aceptables por corrientes parásitas con las capacidades de estampado y apilamiento de sus instalaciones.
Especifique grados de alta resistencia para rotores IPMSM solo cuando las fuerzas centrífugas lo requieran estrictamente, para evitar una degradación magnética innecesaria.
Asóciese con proveedores desde las primeras etapas de la fase de diseño para verificar la escalabilidad y la compatibilidad del recubrimiento del material elegido.
Con más de 20 años de experiencia en el mercado del acero eléctrico y más de 16 años en fabricación, SHERAXIN Suministros Productos de acero eléctrico CRGO y CRNGO con capacidades de producción personalizadas para clientes de todo el mundo. Con el respaldo de recursos establecidos de producción, pruebas y cadena de suministro, la empresa ayuda a los compradores a evaluar el rendimiento del material, la compatibilidad del procesamiento, la escalabilidad y los requisitos de entrega de manera más eficiente.
R: El acero no orientado conduce el flujo magnético igualmente bien en todas las direcciones, lo que lo hace ideal para los campos magnéticos giratorios de los motores de vehículos eléctricos. El acero de grano orientado está optimizado para el flujo magnético en una dirección específica, que se utiliza principalmente en aplicaciones estáticas como transformadores.
R: Las laminaciones más delgadas restringen el camino de las corrientes parásitas circulantes inducidas por campos magnéticos de alta frecuencia. Esto reduce drásticamente la generación de calor y la pérdida de energía, mejorando la eficiencia del motor a altas RPM.
R: Los métodos utilizados para aumentar el límite elástico mecánico generalmente alteran la estructura del dominio magnético del material. Esto reduce la permeabilidad magnética y aumenta la pérdida por histéresis, lo que significa que el motor requiere más energía para producir la misma cantidad de torque.
R: El recubrimiento proporciona resistencia eléctrica entre las laminaciones individuales en la pila central. Esto evita que las corrientes parásitas fluyan por todo el núcleo, lo que de otro modo provocaría pérdidas masivas de energía y una peligrosa acumulación de calor.
R: Los grados ultrafinos a menudo contienen altos niveles de silicio, lo que los hace quebradizos. Esta fragilidad provoca un rápido desgaste de los troqueles de estampado. Además, las láminas más delgadas son más difíciles de entrelazar mecánicamente sin causar deformación, lo que a menudo requiere procesos de soldadura láser o unión adhesiva más lentos.


