
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-04 Pochodzenie: Strona


Zasięg pojazdu elektrycznego zależy w dużej mierze od wykorzystania akumulatora i wydajności rdzenia silnika trakcyjnego. Podstawowy konflikt inżynieryjny w szybkich silnikach elektrycznych EV polega na minimalizowaniu strat w rdzeniu o wysokiej częstotliwości przy jednoczesnym zachowaniu mechanicznej granicy plastyczności wymaganej do wytrzymania ekstremalnych sił odśrodkowych przy wysokich obrotach. Architekci zespołów napędowych i zespoły zakupowe stoją przed złożonym zadaniem znalezienia równowagi. Należy określić prawidłowe parametry dla Stal elektryczna optymalizująca ogólną wydajność silnika. W tym przewodniku po ocenie technicznej omówiono, w jaki sposób zrównoważyć wybór gatunku, grubość laminowania, przenikalność magnetyczną i możliwości produkcyjne w celu budowy wysoce wydajnych silników trakcyjnych. Przyjrzymy się dokładnym właściwościom materiału, które decydują o powodzeniu na stanowisku testowym i linii montażowej. Rozumiejąc kompromisy między integralnością mechaniczną a wydajnością magnetyczną, zespoły inżynierów mogą określić dokładne laminowanie potrzebne dla ich specyficznej topologii silnika.

Wybór gatunku decyduje o sukcesie topologii: Nieorientowana stal elektrotechniczna pozostaje standardem dla silników trakcyjnych, ale wymagane są określone gatunki o wysokiej częstotliwości, aby zarządzać ciepłem i wydajnością przy wyższych prędkościach silnika.
Kompromis w zakresie grubości: Cieńsze laminaty (np. 0,25 mm do 0,10 mm) wykładniczo zmniejszają straty spowodowane prądami wirowymi, ale znacznie zwiększają złożoność tłoczenia, zużycie narzędzi i czas cykli produkcyjnych.
Kompromis mechaniczny kontra magnetyczny: konstrukcje wirników o dużej prędkości wymagają stali elektrotechnicznej o wysokiej granicy plastyczności, która tradycyjnie pogarsza przenikalność magnetyczną; ocena nowoczesnych dwufazowych lub specjalistycznych gatunków o wysokiej wytrzymałości ma kluczowe znaczenie.
Specyfikacja specyficzna dla topologii: Konstrukcja silnika (np. IPMSM vs. Indukcja vs. Strumień osiowy) decyduje o tym, czy priorytetem jest wysoka przepuszczalność (gęstość momentu obrotowego), czy bardzo niskie straty w rdzeniu (wysoka wydajność obr./min).
Całkowity koszt jakości: Wyboru materiału nie można oddzielić od skalowalności łańcucha dostaw, zgodności powłok i długoterminowej niezawodności operacyjnej w warunkach stresu termicznego.
Spis treści
Podstawowe wskaźniki wydajności silników trakcyjnych EV obejmują gęstość momentu obrotowego, szczytową wydajność w całym cyklu napędowym i stabilność termiczną. Te kryteria sukcesu zależą w dużym stopniu od właściwości magnetycznych rdzeni stojana i wirnika. Wybór odpowiedniego materiału zapewnia, że silnik przekształca energię elektryczną w energię mechaniczną przy minimalnych stratach. Kiedy oceniasz konstrukcję silnika, materiał rdzenia działa jako główny kanał dla strumienia magnetycznego generowanego przez uzwojenia miedziane. Jeśli ten przewód jest nieefektywny, cierpi na tym cały układ napędowy, pobierając więcej prądu z akumulatora, aby osiągnąć ten sam moment obrotowy koła.
Wysoka przenikalność magnetyczna umożliwia materiałowi wytrzymywanie silnego pola magnetycznego przy minimalnym przyłożonym prądzie. Ta właściwość bezpośrednio przekłada się na wyższy moment obrotowy przy danym wejściu elektrycznym. Gdy materiał rdzenia wykazuje wysoką przepuszczalność, silnik generuje większą siłę obrotową. Namagnesowanie nasycenia wpływa również na rozmiar i wagę silnika. Materiał o wysokich granicach nasycenia umożliwia inżynierom projektowanie mniejszych i lżejszych silników bez utraty gęstości mocy. To zmniejszenie masy bezpośrednio poprawia ogólną wydajność i zasięg pojazdu. W praktyce, jeśli określisz gatunek o punkcie nasycenia 1,6 Tesli zamiast 1,8 Tesli, prawdopodobnie będziesz musiał zwiększyć fizyczny rozmiar zębów stojana, aby przenieść wymagany strumień, zwiększając ciężar własny do podwozia pojazdu.
Całkowita strata w rdzeniu składa się ze straty histerezy i straty prądu wirowego. Strata histerezy zależy od struktury ziaren i czystości materiału. Dzieje się tak, ponieważ domeny magnetyczne opierają się ponownemu ustawieniu, gdy prąd przemienny odwraca pole magnetyczne. Strata prądu wirowego zależy od częstotliwości roboczej i grubości materiału. Silniki o dużej prędkości indukują prądy krążące w laminatach, generując niepożądane ciepło. Minimalizacja całkowitej utraty żelaza zmniejsza wytwarzanie ciepła. Obniża to wymagania dotyczące złożonych systemów chłodzenia i oszczędza energię akumulatorów do napędu pojazdu. Straty te można mierzyć w watach na kilogram (W/kg) przy określonych częstotliwościach, zwykle ocenianych na 400 Hz lub więcej w nowoczesnych zastosowaniach pojazdów elektrycznych.

Różne konfiguracje wirnika i stojana wymagają określonej klasyfikacji materiałów. Porównanie opcji materiałów podstawowych pomaga inżynierom dopasować gatunek stali do wymagań eksploatacyjnych silnika. Nie można zastosować jednego uniwersalnego podejścia do specyfikacji rdzenia silnika. Fizyczna geometria ścieżki strumienia magnetycznego dyktuje wymagane właściwości materiału.
Niezorientowany Stal elektryczna jest domyślnym wyborem dla maszyn wirujących. Posiada izotropowe właściwości magnetyczne, co oznacza, że równie dobrze przewodzi strumień magnetyczny we wszystkich kierunkach. Jest to istotne dla wirujących pól magnetycznych w standardowych silnikach trakcyjnych o strumieniu promieniowym. Materiały o ziarnie zapewniają doskonałą przepuszczalność w jednym określonym kierunku walcowania. Chociaż są przydatne w transformatorach, generalnie nie nadają się do standardowych silników EV. W niektórych topologiach eksperymentalnych, takich jak specjalne konstrukcje stojanów segmentowych, próbuje się wykorzystywać materiały o ziarnie zorientowanym, ale złożoność produkcji ogranicza ich powszechne zastosowanie.
Rodzaj materiału |
Właściwości magnetyczne |
Podstawowe zastosowanie pojazdów elektrycznych |
Złożoność produkcji |
|---|---|---|---|
Niezorientowany (NOES) |
Izotropowy (równy we wszystkich kierunkach) |
Standardowe stojany/wirniki ze strumieniem promieniowym |
Standardowe tłoczenie i układanie w stosy |
Zorientowane na zboże (GOES) |
Anizotropowy (wysoce kierunkowy) |
Stojany segmentowe (nisza) |
Wysoki; wymaga dokładnego ustawienia podczas montażu |
Specyficzna architektura silnika narzuca punkty naprężeń i wąskie gardła magnetyczne w rdzeniu. Należy dostosować gatunek materiału do wymagań topologicznych.
Wewnętrzne silniki synchroniczne z magnesami trwałymi (IPSMM): Silniki te wymagają równowagi pomiędzy wysokimi naprężeniami mechanicznymi na mostkach wirnika i rdzeniami stojana o wysokiej przepuszczalności. Materiał wirnika musi zabezpieczać magnesy przed siłami odśrodkowymi przy dużych prędkościach, często wymagających granicy plastyczności przekraczającej 450 MPa.
Silniki indukcyjne (IM): W tych konstrukcjach priorytetem są niskie straty w rdzeniu stojana przy wysokich częstotliwościach i wysoka polaryzacja nasycenia, aby utrzymać wydajność przy różnych obciążeniach. Pręty wirnika wymagają również dokładnego dopasowania materiałów, aby zoptymalizować proces indukcji.
Silniki o strumieniu osiowym: Silniki te wymagają wyjątkowej obróbki materiałów. Osiowe ścieżki magnetyczne często wymagają specjalistycznych technik nawijania lub tłoczenia, aby zachować integralność magnetyczną, czasami wykorzystując rdzenie spiralnie nawinięte zamiast ułożonych w stos płaskich warstw.
Gatunki standardowe różnią się znacznie od specjalistycznych gatunków motoryzacyjnych zoptymalizowanych do pracy w zakresie częstotliwości od 400 Hz do 1000 + Hz. W gatunkach o wysokiej częstotliwości priorytetem jest cienkość i określone składniki stopowe, aby zmniejszyć straty. Aby zwiększyć oporność elektryczną, dodaje się krzem, aluminium i mangan. Poziom krzemu może sięgać nawet 3,5%, a w przypadku niektórych stopów o wysokiej zawartości krzemu sięgać 6,5%. Chociaż te dodatki zmniejszają prądy wirowe, zwiększają kruchość materiału. Ta kruchość komplikuje proces tłoczenia i wymaga specjalistycznego oprzyrządowania, aby zapobiec pękaniu krawędzi podczas produkcji. Często zobaczysz bezpośredni kompromis: w miarę zwiększania zawartości krzemu w celu zmniejszenia strat w zakresie wysokich częstotliwości, okresy między konserwacją matrycy do tłoczenia drastycznie się skrócą.
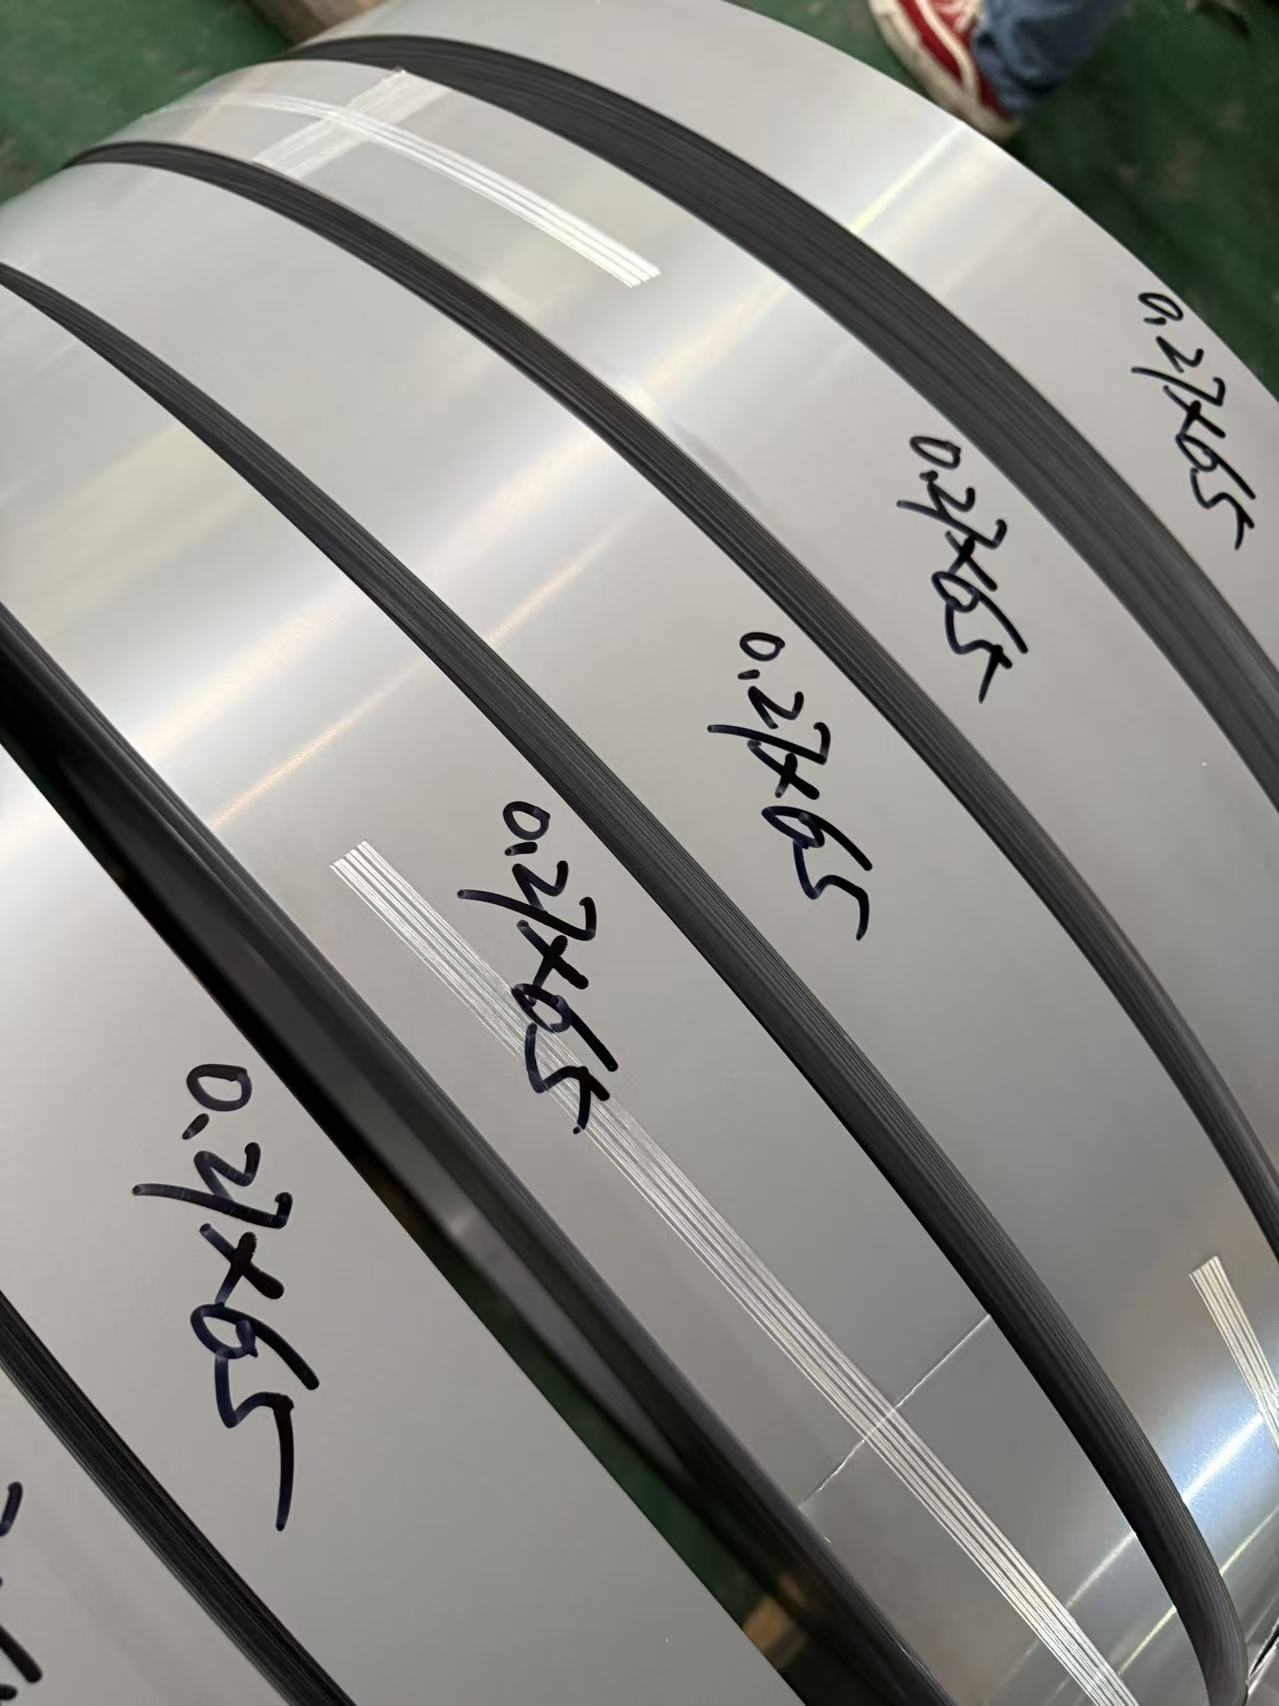
Fizyczne wymiary stali mają bezpośredni wpływ zarówno na wydajność silnika, jak i rentowność produkcji. Inżynierowie muszą ocenić kompromisy między wydajnością magnetyczną a złożonością produkcji. Rozcieńczanie materiału jest najbardziej bezpośrednim sposobem zwalczania prądów wirowych, ale wiąże się z poważnymi wyzwaniami w hali produkcyjnej.
Grubości zgodne ze standardami branżowymi zazwyczaj mieszczą się w zakresie od 0,35 mm do 0,30 mm. Ultracienkie alternatywy przesuwają te granice do 0,25 mm, 0,20 mm, a nawet 0,10 mm. Wraz ze spadkiem grubości straty spowodowane prądami wirowymi spadają wykładniczo. Redukcja ta staje się krytyczna przy wysokich częstotliwościach roboczych powszechnych w nowoczesnych silnikach EV. Stos laminacji o grubości 0,20 mm będzie charakteryzował się znacznie niższym wytwarzaniem ciepła przy 10 000 obr./min w porównaniu ze stosem o grubości 0,35 mm, poprawiając trwałą wydajność przy dużych prędkościach. Jednakże współczynnik przestrzenny (stosunek rzeczywistej stali do całkowitej objętości stosu) zmniejsza się w przypadku cieńszych warstw warstw ze względu na względną grubość powłoki izolacyjnej, co może nieznacznie zmniejszyć całkowitą gęstość momentu obrotowego.
Ultracienka stal elektrotechniczna wprowadza surowe realia produkcyjne. Cieńsze arkusze wymagają większej liczby warstw na stos, aby osiągnąć tę samą długość silnika. Spowalnia to prędkość tłoczenia i wymaga węższych tolerancji produkcyjnych. Zużycie narzędzia gwałtownie przyspiesza podczas wykrawania ultracienkich gatunków o wysokiej zawartości krzemu. Ponadto tradycyjne metody łączenia mogą deformować cienkie arkusze.
Oceń możliwości prasy tłoczącej w zakresie tonażu i prędkości; ultracienkie materiały często wymagają pras o dużej prędkości i niezwykłej precyzji, aby uniknąć tworzenia się zadziorów.
Oceń metodę łączenia. Producenci często przechodzą na zaawansowane techniki łączenia, takie jak spawanie laserowe lub klejenie lakierami (np. Backlack).
Oblicz czas utwardzania lakierów wiążących, ponieważ dodaje to etap wypalania termicznego na linii produkcyjnej, zwiększając całkowity czas cyklu na stojan.
Metody te zapobiegają zwarciom i utrzymują sztywność rdzenia bez wprowadzania miejscowych naprężeń mechanicznych.
Nowoczesne, szybkie silniki elektryczne często przekraczają 15 000–20 000 obr./min. Te ekstremalne prędkości powodują poważne wymagania mechaniczne, które są sprzeczne z optymalną wydajnością magnetyczną. W szczególności wirnik staje się poddawanym dużym obciążeniom elementem mechanicznym, który musi jednocześnie działać jako wydajny obwód magnetyczny.
Naprężenia odśrodkowe powodują ogromne obciążenia na mostach wirników i konstrukcjach oporowych w IPMSM. Stal musi zapobiegać przebiciu się magnesów trwałych przez powierzchnię wirnika. Tradycyjne metody zwiększania granicy plastyczności, takie jak wzmacnianie roztworem stałym i rozdrobnienie ziarna, z natury pogarszają przenikalność magnetyczną. Zwiększają także utratę histerezy. Inżynierowie muszą ocenić nowoczesne gatunki o wysokiej wytrzymałości opracowane specjalnie w celu optymalizacji tej granicy, zapewniając wystarczającą integralność mechaniczną bez pogarszania wydajności magnetycznej silnika. Niektórzy producenci oferują obecnie materiały dwufazowe, w których mostki wirnika są miejscowo utwardzane za pomocą laserowej obróbki cieplnej, pozostawiając resztę laminatu magnetycznie miękką.
Efekt anizotropii naprężenia zmienia zachowanie magnetyczne. Naprężenia rozciągające i ściskające powstające podczas montażu, np. podczas wciskania stojana w obudowę, pogarszają właściwości magnetyczne materiału rdzenia. Praca z dużą prędkością powoduje również naprężenia dynamiczne. Te siły mechaniczne zniekształcają domeny magnetyczne, wymagając większego prądu, aby osiągnąć ten sam wyjściowy moment obrotowy. Projektanci silników muszą uwzględnić tę degradację na etapie symulacji, aby zapewnić, że rzeczywiste osiągi odpowiadają modelom teoretycznym. Jeśli symulujesz silnik przy użyciu danych o materiale nienaprężonym, Twój prototyp prawdopodobnie będzie działał gorzej zarówno pod względem szczytowego momentu obrotowego, jak i ciągłej wartości znamionowej temperatury.
Degradacja materiału następuje w wyniku ciągłych cykli termicznych. Wysokie temperatury robocze mogą z czasem zniszczyć powłoki izolacyjne i zmienić mikrostrukturę stali. Przewodność cieplna stali odgrywa kluczową rolę w odprowadzaniu ciepła z uzwojeń stojana. Efektywne przenoszenie ciepła zapobiega miejscowym powstawaniu gorących punktów, które mogą uszkodzić izolację uzwojenia i doprowadzić do katastrofalnej w skutkach awarii silnika. Dobór gatunku o odpowiednich właściwościach termicznych gwarantuje długoletnią niezawodność eksploatacyjną. Należy sprawdzić, czy wybrana powłoka izolacyjna wytrzymuje ciągłą pracę w temperaturze od 180°C do 200°C bez łuszczenia się i utraty wytrzymałości dielektrycznej.

Określanie zaawansowanych materiałów wiąże się z ryzykiem handlowym i operacyjnym. Kupujący muszą poruszać się po własnych systemach klasyfikacji i zabezpieczać niezawodne łańcuchy dostaw. Globalny rynek tych specjalistycznych stopów jest napięty, a terminy realizacji mogą dyktować harmonogramy projektów.
Systemy klasyfikacji rynkowej stali elektrotechnicznej do pojazdów samochodowych różnią się w zależności od producenta. Należy porównać gatunki „o wysokiej przepuszczalności” zaprojektowane z myślą o maksymalnym momencie obrotowym z gatunkami „o niskich stratach” zaprojektowanymi z myślą o wydajności podczas podróży przy dużych prędkościach. Globalni producenci stali oferują własne linie produktów ukierunkowane na określone profile wydajności.
Kategoria stopnia |
Charakterystyka podstawowa |
Najlepszy przypadek użycia |
Wpływ produkcji |
|---|---|---|---|
Wysoka przepuszczalność |
Namagnesowanie o wysokim nasyceniu |
Wysoka gęstość momentu obrotowego, jazda w trybie zatrzymywania i ruszania |
Standardowe tłoczenie i blokowanie |
Niskostratne (wysoka częstotliwość) |
Wysoka rezystancja, cienki miernik |
Wysoka wydajność obrotowa, jazda po autostradzie |
Wymaga zaawansowanego klejenia, dużego zużycia narzędzi |
Wysoka wytrzymałość |
Wysoka mechaniczna granica plastyczności |
Wirniki IPMSM przy ekstremalnych obrotach |
Twardszy materiał, mniejsza prędkość dziurkowania |
Standardowe powłoki izolacyjne oferują różne poziomy odporności termicznej, przebijalności i odporności międzywarstwowej. Powłoka zapobiega przeskakiwaniu prądów wirowych pomiędzy warstwami. Niewłaściwa powłoka może prowadzić do przedwczesnej degradacji narzędzia podczas procesu tłoczenia. Może również powodować zwarcia międzywarstwowe w przypadku układania w stosy o wysokim stopniu ściskania. Należy wybrać powłokę, która wytrzymuje szczytowe temperatury pracy silnika, jednocześnie pełniąc funkcję smaru dla matryc. Powłoki C-5 są powszechne ze względu na ich odporność na temperaturę, podczas gdy powłoki C-6 zawierają dodatki organiczne poprawiające wykrawalność kosztem pewnej stabilności w wysokiej temperaturze.
Istnieją globalne ograniczenia wydajności w przypadku wysokiej jakości, ultracienkiej, nieorientowanej stali elektrotechnicznej. W miarę skalowania produkcji pojazdów elektrycznych zapewnienie niezawodnych ilości specjalistycznych pojazdów staje się wyzwaniem. Strategie łagodzące obejmują, jeśli to możliwe, materiały pochodzące z dwóch źródeł i standaryzację grubości dla różnych platform silnikowych. Zaangażowanie dostawcy na wczesnym etapie projektowania silnika gwarantuje, że określony materiał będzie mógł zostać wyprodukowany w wymaganych ilościach. Nie należy projektować silnika o grubości eksperymentalnej wynoszącej około 0,15 mm bez pisemnych zobowiązań dotyczących objętości ze strony huty.
Przed wybraniem gatunku materiału zdefiniuj główny profil operacyjny pojazdu, aby określić, czy priorytetem jest wysoki moment obrotowy czy wydajność przy dużej prędkości.
Wybierz grubość laminowania, która równoważy dopuszczalne straty prądu wirowego z możliwościami tłoczenia i układania w stosy w Twoim zakładzie.
Należy określić gatunki o wysokiej wytrzymałości dla wirników IPMSM tylko tam, gdzie bezwzględnie wymagają tego siły odśrodkowe, aby uniknąć niepotrzebnej degradacji magnetycznej.
Współpracuj z dostawcami na wczesnym etapie projektowania, aby zweryfikować skalowalność i kompatybilność powłok wybranego materiału.
Dzięki ponad 20-letniemu doświadczeniu na rynku stali elektrotechnicznej i ponad 16-letniemu doświadczeniu w produkcji, SHERAXIN Zaopatrzenie firmy Produkty CRGO ze stali elektrotechnicznej i CRNGO z niestandardowymi możliwościami produkcyjnymi dla klientów na całym świecie. Wspierana przez uznane zasoby produkcyjne, testowe i łańcucha dostaw, firma pomaga kupującym efektywniej oceniać wydajność materiałów, zgodność przetwarzania, skalowalność i wymagania dotyczące dostaw.
Odp.: Stal nieorientowana przewodzi strumień magnetyczny równie dobrze we wszystkich kierunkach, dzięki czemu idealnie nadaje się do wirujących pól magnetycznych w silnikach EV. Stal o ziarnie zorientowanym jest zoptymalizowana pod kątem przepływu magnetycznego w jednym określonym kierunku, który jest używany głównie w zastosowaniach statycznych, takich jak transformatory.
Odp.: Cieńsze laminaty ograniczają ścieżkę krążących prądów wirowych indukowanych przez pola magnetyczne o wysokiej częstotliwości. To drastycznie zmniejsza wytwarzanie ciepła i straty energii, poprawiając wydajność silnika przy wysokich obrotach.
Odp.: Metody stosowane w celu zwiększenia mechanicznej granicy plastyczności zazwyczaj zakłócają strukturę domeny magnetycznej materiału. Obniża to przenikalność magnetyczną i zwiększa stratę histerezy, co oznacza, że silnik potrzebuje więcej energii, aby wytworzyć tę samą ilość momentu obrotowego.
Odp.: Powłoka zapewnia opór elektryczny pomiędzy poszczególnymi warstwami w stosie rdzenia. Zapobiega to przepływowi prądów wirowych przez cały rdzeń, co w przeciwnym razie spowodowałoby ogromne straty energii i niebezpieczne gromadzenie się ciepła.
Odp.: Ultracienkie gatunki często zawierają dużą ilość krzemu, przez co są kruche. Kruchość ta powoduje szybkie zużycie tłoczników. Ponadto cieńsze arkusze są trudniejsze do mechanicznego łączenia bez powodowania deformacji, co często wymaga wolniejszego spawania laserowego lub procesów klejenia.


