
Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-08-04 Původ: místo


Dojezd elektromobilu do značné míry závisí na využití baterie a účinnosti jádra trakčního motoru. Základní konstrukční konflikt ve vysokorychlostních EV motorech zahrnuje minimalizaci vysokofrekvenčních ztrát v jádře při zachování mechanické meze kluzu potřebné k odolání extrémním odstředivým silám při vysokých otáčkách. Architekti hnacího ústrojí a týmy nákupu čelí složitému vyvažování. Musíte zadat správné parametry pro Elektrická ocel pro optimalizaci celkového výkonu motoru. Tento průvodce technickým hodnocením popisuje, jak vyvážit výběr jakosti, tloušťku laminace, magnetickou permeabilitu a vyrobitelnost pro vytvoření vysoce účinných trakčních motorů. Podíváme se na přesné materiálové vlastnosti, které diktují úspěch na zkušební stolici a montážní lince. Díky pochopení kompromisů mezi mechanickou integritou a magnetickou účinností mohou technické týmy specifikovat přesné laminace potřebné pro jejich specifickou topologii motoru.

Výběr jakosti určuje úspěch topologie: Standardem pro trakční motory zůstává neorientovaná elektroocel, ale pro řízení tepla a účinnosti při zvýšených otáčkách motoru jsou vyžadovány specifické vysokofrekvenční třídy.
Kompromis tloušťky: Tenčí laminace (např. 0,25 mm až 0,10 mm) exponenciálně snižují ztráty vířivými proudy, ale výrazně zvyšují složitost lisování, opotřebení nástrojů a doby výrobního cyklu.
Mechanický vs. magnetický kompromis: Konstrukce vysokorychlostních rotorů vyžaduje elektroocel s vysokou mezí kluzu, která tradičně snižuje magnetickou permeabilitu; vyhodnocení moderních dvoufázových nebo specializovaných vysoce pevných tříd je zásadní.
Specifikace specifické pro topologii: Konstrukce motoru (např. IPMSM vs. indukční vs. axiální tok) určuje, zda je prioritou vysoká permeabilita (hustota točivého momentu) nebo ultranízké ztráty jádra (vysoká účinnost otáček za minutu).
Celkové náklady na kvalitu: Výběr materiálu nelze izolovat od škálovatelnosti dodavatelského řetězce, kompatibility povlaků a dlouhodobé provozní spolehlivosti při tepelné zátěži.
Obsah
Základní metriky výkonu pro trakční motory EV zahrnují hustotu točivého momentu, špičkovou účinnost v průběhu hnacího cyklu a tepelnou stabilitu. Tato kritéria úspěšnosti silně závisí na magnetických vlastnostech jader statoru a rotoru. Výběr správného materiálu zajišťuje, že motor přemění elektrickou energii na mechanickou energii s minimálním odpadem. Když hodnotíte konstrukci motoru, materiál jádra funguje jako primární vedení pro magnetický tok generovaný měděnými vinutími. Pokud je toto vedení neefektivní, trpí tím celé hnací ústrojí a odebírá více proudu z baterie, aby bylo dosaženo stejného točivého momentu kol.
Vysoká magnetická permeabilita umožňuje materiálu podporovat silné magnetické pole s minimálním aplikovaným proudem. Tato vlastnost se přímo promítá do vyššího točivého momentu pro daný elektrický vstup. Když materiál jádra vykazuje vysokou propustnost, motor generuje větší rotační sílu. Saturační magnetizace také ovlivňuje velikost a hmotnost motoru. Materiál s vysokými limity nasycení umožňuje inženýrům navrhovat menší a lehčí motory bez obětování hustoty výkonu. Toto snížení hmotnosti přímo zlepšuje celkovou účinnost a dojezd vozidla. Prakticky řečeno, pokud zadáte stupeň s bodem nasycení 1,6 Tesla místo 1,8 Tesla, budete pravděpodobně muset zvětšit fyzickou velikost zubů statoru, aby nesly požadovaný tok, čímž se přidá vlastní hmotnost podvozku vozidla.
Celková ztráta jádra se skládá ze ztráty hystereze a ztráty vířivými proudy. Ztráta hystereze závisí na struktuře zrna a čistotě materiálu. Dochází k tomu, protože magnetické domény odolávají přeskupení, když střídavý proud obrátí magnetické pole. Ztráta vířivých proudů závisí na pracovní frekvenci a tloušťce materiálu. Vysokorychlostní motory indukují cirkulační proudy v lamelách a generují nežádoucí teplo. Minimalizace celkových ztrát železa snižuje tvorbu tepla. To snižuje požadavky na složité chladicí systémy a šetří energii baterie pro pohon vozidla. Tyto ztráty můžete měřit ve wattech na kilogram (W/kg) při konkrétních frekvencích, které se u moderních EV aplikací obvykle vyhodnocují při 400 Hz nebo vyšší.

Různé konfigurace rotoru a statoru vyžadují specifické klasifikace materiálů. Porovnání možností primárního materiálu pomáhá inženýrům sladit jakost oceli s provozními požadavky motoru. Na specifikaci jádra motoru nelze použít univerzální přístup. Fyzikální geometrie dráhy magnetického toku určuje požadované vlastnosti materiálu.
Neorientovaný Elektrická ocel je výchozí volbou pro točivé stroje. Vyznačuje se izotropními magnetickými vlastnostmi, což znamená, že vede magnetický tok stejně dobře ve všech směrech. To je nezbytné pro rotující magnetická pole ve standardních trakčních motorech s radiálním tokem. Materiály orientované na zrno nabízejí vynikající propustnost v jednom specifickém směru válcování. I když jsou užitečné v transformátorech, jsou obecně nevhodné pro standardní EV motory. Některé experimentální topologie, jako jsou specifické konstrukce segmentovaných statorů, se pokoušejí využívat materiály orientované na zrnitost, ale složitost výroby omezuje jejich široké přijetí.
Typ materiálu |
Magnetické vlastnosti |
Primární aplikace EV |
Složitost výroby |
|---|---|---|---|
Neorientovaný (NOES) |
izotropní (stejné ve všech směrech) |
Standardní radiální tokové statory/rotory |
Standardní ražení a stohování |
Orientované na obilí (GOES) |
Anizotropní (vysoce směrový) |
Segmentované statory (Niche) |
Vysoký; vyžaduje přesné vyrovnání při montáži |
Specifická architektura motoru určuje napěťové body a magnetická úzká hrdla v jádru. Musíte sladit třídu materiálu s těmito topologickými požadavky.
Vnitřní synchronní motory s permanentními magnety (IPMSM): Tyto motory vyžadují rovnováhu mezi vysokým mechanickým namáháním rotorových můstků a vysoce permeabilními jádry statoru. Materiál rotoru musí zajistit magnety proti odstředivým silám při vysokých rychlostech, často vyžadujících mez kluzu přesahující 450 MPa.
Indukční motory (IM): Tyto konstrukce upřednostňují nízké ztráty jádra statoru při vysokých frekvencích a vysokou saturační polarizaci, aby byla zachována účinnost při různých zátěžích. Rotorové tyče také vyžadují pečlivé přizpůsobení materiálu k optimalizaci indukčního procesu.
Axial Flux Motors: Tyto motory vyžadují jedinečné zpracování materiálu. Axiální magnetické dráhy často vyžadují specializované navíjecí nebo lisovací techniky pro udržení magnetické integrity, někdy využívající spirálově vinutá jádra namísto vrstvených plochých laminací.
Standardní jakosti se výrazně liší od specializovaných automobilových tříd optimalizovaných pro operace 400Hz až 1000+Hz. Vysokofrekvenční třídy upřednostňují tenkost a specifické legovací prvky, aby se snížily ztráty. Pro zvýšení elektrického odporu se přidávají křemík, hliník a mangan. Hladiny křemíku mohou dosáhnout až 3,5 % a některé slitiny s vysokým obsahem křemíku dosahují až 6,5 %. Zatímco tyto přísady snižují vířivé proudy, zvyšují křehkost materiálu. Tato křehkost komplikuje proces lisování a vyžaduje specializované nástroje, aby se zabránilo praskání hran během výroby. Často uvidíte přímý kompromis: když zvýšíte obsah křemíku, abyste snížili vysokofrekvenční ztráty, vaše intervaly údržby raznice se drasticky zkrátí.
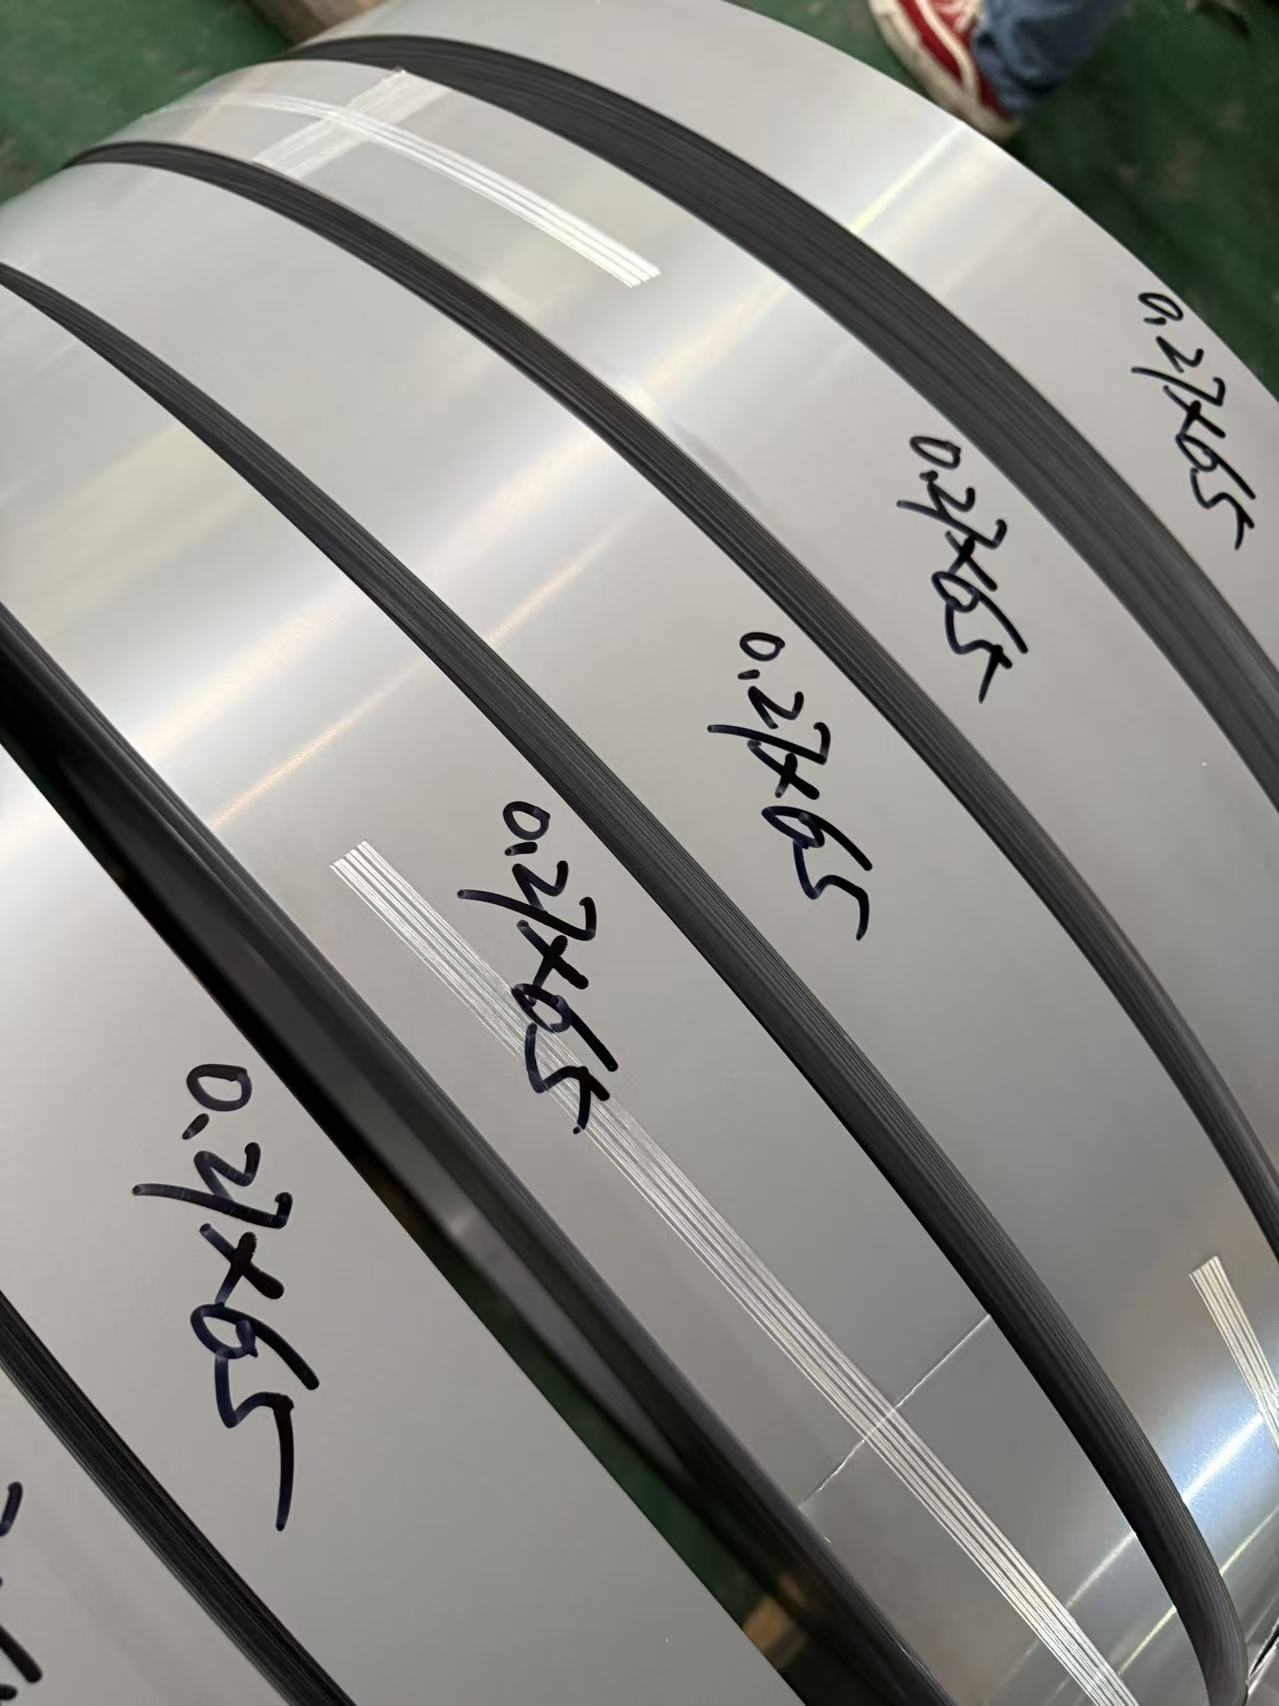
Fyzické rozměry oceli přímo ovlivňují jak výkon motoru, tak životaschopnost výroby. Inženýři musí vyhodnotit kompromisy mezi magnetickou účinností a složitostí výroby. Ztenčení materiálu je nejpřímější způsob, jak bojovat s vířivými proudy, ale představuje vážné problémy v továrně.
Standardní tloušťky se obvykle pohybují od 0,35 mm do 0,30 mm. Ultratenké alternativy posouvají tyto limity dolů na 0,25 mm, 0,20 mm a dokonce 0,10 mm. Jak se tloušťka snižuje, ztráty vířivými proudy klesají exponenciálně. Toto snížení se stává kritickým při vysokých provozních frekvencích běžných u moderních EV motorů. 0,20mm laminovací svazek bude vykazovat výrazně nižší tvorbu tepla při 10 000 otáčkách za minutu ve srovnání s 0,35mm svazkem, čímž se zlepší trvalá vysokorychlostní účinnost. Prostorový faktor (poměr skutečné oceli k celkovému objemu stohu) však klesá s tenčími laminacemi v důsledku relativní tloušťky izolačního povlaku, což může mírně snížit celkovou hustotu točivého momentu.
Ultratenká elektroocel představuje krutou výrobní realitu. Tenčí plechy vyžadují vyšší počet laminací na stoh pro dosažení stejné délky motoru. To zpomaluje rychlost lisování a vyžaduje přísnější výrobní tolerance. Při děrování ultratenkých materiálů s vysokým obsahem křemíku se opotřebení nástroje rychle zrychluje. Kromě toho mohou tradiční způsoby vzájemného spojení tenké plechy deformovat.
Vyhodnoťte tonáž a rychlost lisovacího lisu; ultratenké materiály často vyžadují vysokorychlostní lisy s extrémní přesností, aby se zabránilo tvorbě otřepů.
Zvažte způsob spojování. Výrobci často přecházejí na pokročilé spojovací techniky, jako je laserové svařování nebo lepicí laky (např. Backlack).
Vypočítejte dobu vytvrzování pro lepení laků, protože to přidává krok tepelného vypalování do výrobní linky, čímž se zvyšuje celková doba cyklu na stator.
Tyto metody zabraňují zkratům a udržují tuhost jádra bez zavádění lokalizovaného mechanického namáhání.
Moderní vysokorychlostní EV motory často překračují 15 000 až 20 000 otáček za minutu. Tyto extrémní rychlosti kladou vysoké mechanické požadavky, které jsou v rozporu s optimálním magnetickým výkonem. Zejména rotor se stává vysoce namáhanou mechanickou součástí, která musí současně fungovat jako účinný magnetický obvod.
Odstředivá napětí působí nesmírné zatížení na rotorové mosty a zádržné konstrukce v IPMSM. Ocel musí zabránit permanentním magnetům prorazit povrch rotoru. Tradiční metody pro zvýšení meze kluzu, jako je zpevnění tuhého roztoku a zjemnění zrna, neodmyslitelně zhoršují magnetickou permeabilitu. Také zvyšují ztrátu hystereze. Inženýři musí vyhodnotit moderní vysokopevnostní třídy vyvinuté speciálně pro optimalizaci této hranice, poskytující dostatečnou mechanickou integritu bez narušení magnetické účinnosti motoru. Někteří výrobci nyní nabízejí dvoufázové materiály, kde jsou rotorové můstky lokálně vytvrzeny pomocí laserového tepelného zpracování, takže zbytek laminace zůstává magneticky měkký.
Efekt anizotropie napětí mění magnetické chování. Tahová a tlaková napětí zaváděná během montáže, jako je smršťování statoru do pouzdra, zhoršují magnetické vlastnosti materiálu jádra. Vysokorychlostní provoz také vyvolává dynamické namáhání. Tyto mechanické síly deformují magnetické domény a vyžadují více proudu k dosažení stejného výstupního točivého momentu. Návrháři motorů musí počítat s touto degradací během fáze simulace, aby zajistili, že výkon v reálném světě odpovídá teoretickým modelům. Pokud simulujete motor pomocí dat o nezatíženém materiálu, váš prototyp bude pravděpodobně nedosahovat maximálního točivého momentu i trvalého tepelného výkonu.
K degradaci materiálu dochází při nepřetržitém tepelném cyklování. Vysoké provozní teploty mohou porušit izolační povlaky a časem změnit mikrostrukturu oceli. Tepelná vodivost oceli hraje zásadní roli při odvádění tepla z vinutí statoru. Efektivní přenos tepla zabraňuje lokalizovaným horkým místům, která mohou poškodit izolaci vinutí a vést ke katastrofálnímu selhání motoru. Výběr třídy s odpovídajícími tepelnými vlastnostmi zajišťuje dlouhodobou provozní spolehlivost. Musíte ověřit, že vybraný izolační povlak vydrží nepřetržitý provoz při 180 °C až 200 °C bez odlupování nebo ztráty dielektrické pevnosti.

Specifikace pokročilých materiálů zahrnuje komerční a provozní rizika. Kupující se musí orientovat v proprietárních systémech třídění a zajistit spolehlivé dodavatelské řetězce. Globální trh pro tyto specializované slitiny je napjatý a dodací lhůty mohou diktovat harmonogramy projektů.
Systémy tržní klasifikace pro automobilovou elektrotechnickou ocel se liší podle výrobce. Musíte porovnat stupně 'Vysoká propustnost' navržené pro špičkový točivý moment se stupni 'Low-Loss' navržené pro účinnost cestování při vysokých rychlostech. Globální výrobci oceli nabízejí vlastní produktové řady zaměřené na konkrétní výkonnostní profily.
Kategorie třídy |
Primární charakteristika |
Nejlepší případ použití |
Výrobní dopad |
|---|---|---|---|
Vysoká propustnost |
Vysoká saturační magnetizace |
Vysoká hustota točivého momentu, jízda stop-and-go |
Standardní lisování a spojování |
Nízkoztrátové (vysokofrekvenční) |
Vysoký odpor, tenký rozchod |
Vysoká účinnost otáček, jízda po dálnici |
Vyžaduje pokročilé lepení, vysoké opotřebení nástroje |
Vysoká pevnost |
Vysoká mechanická mez kluzu |
IPMSM rotory při extrémních otáčkách |
Tvrdší materiál, nižší rychlost děrování |
Standardní izolační povlaky nabízejí různé úrovně tepelného odporu, děrovatelnosti a interlaminární odolnosti. Povlak zabraňuje přeskakování vířivých proudů mezi lamelami. Nesprávný povlak může vést k předčasné degradaci nástroje během procesu lisování. Může také způsobit mezilaminární zkrat při stohování s vysokou kompresí. Musíte vybrat povlak, který odolá špičkovým provozním teplotám motoru a zároveň působí jako mazivo pro lisovací nástroje. Povlaky C-5 jsou běžné pro svou teplotní odolnost, zatímco povlaky C-6 nabízejí organické přísady pro zlepšení děrovatelnosti za cenu určité stability při vysokých teplotách.
U vysoce kvalitní, ultratenké neorientované elektrooceli existují globální kapacitní omezení. Jak se výroba elektromobilů zvětšuje, zajištění spolehlivých objemů specializovaných jakostí se stává náročným. Strategie zmírňování zahrnují duální zdroje materiálů a standardizaci tloušťky napříč různými platformami motorů, kde je to možné. Včasné zapojení dodavatele během fáze návrhu motoru zajišťuje, že specifikovaný materiál lze vyrobit v požadovaných objemech. Nenavrhujte motor kolem 0,15 mm experimentální třídy bez písemných závazků ohledně objemu od ocelárny.
Před výběrem třídy materiálu definujte primární provozní profil vozidla, abyste určili, zda je prioritou vysoký točivý moment nebo účinnost při vysokých otáčkách.
Vyberte tloušťku laminace, která vyvažuje přijatelné ztráty vířivými proudy s možnostmi lisování a stohování vašeho zařízení.
Specifikujte třídy s vysokou pevností pro rotory IPMSM pouze tam, kde to odstředivé síly striktně vyžadují, aby se zabránilo zbytečné magnetické degradaci.
Spojte se s dodavateli v rané fázi návrhu, abyste ověřili škálovatelnost a kompatibilitu povlaku vámi zvoleného materiálu.
S více než 20 lety zkušeností na trhu s elektrickou ocelí a více než 16 lety ve výrobě, SHERAXIN Potřeby CRGO elektroocel a produkty CRNGO s vlastní výrobní kapacitou pro zákazníky po celém světě. S podporou zavedených zdrojů výroby, testování a dodavatelského řetězce pomáhá společnost kupujícím efektivněji vyhodnocovat materiálový výkon, kompatibilitu zpracování, škálovatelnost a požadavky na dodávky.
Odpověď: Neorientovaná ocel vede magnetický tok stejně dobře ve všech směrech, takže je ideální pro rotující magnetická pole v EV motorech. Ocel s orientovaným zrnem je optimalizována pro magnetický tok v jednom specifickém směru, který se primárně používá ve statických aplikacích, jako jsou transformátory.
Odpověď: Tenčí lamely omezují cestu cirkulujících vířivých proudů indukovaných vysokofrekvenčními magnetickými poli. To drasticky snižuje tvorbu tepla a energetické ztráty a zlepšuje účinnost motoru při vysokých otáčkách.
Odpověď: Metody používané ke zvýšení mechanické meze kluzu typicky narušují strukturu magnetické domény materiálu. To snižuje magnetickou permeabilitu a zvyšuje ztrátu hystereze, což znamená, že motor vyžaduje více energie, aby vytvořil stejné množství točivého momentu.
Odpověď: Povlak zajišťuje elektrický odpor mezi jednotlivými lamelami v sestavě jádra. Tím je zabráněno proudění vířivých proudů přes celé jádro, které by jinak způsobovalo masivní energetické ztráty a nebezpečné hromadění tepla.
Odpověď: Ultratenké druhy často obsahují vysoké hladiny křemíku, což je činí křehkými. Tato křehkost způsobuje rychlé opotřebení lisovacích nástrojů. Tenčí plechy se navíc hůře mechanicky spojují, aniž by došlo k deformaci, což často vyžaduje pomalejší procesy laserového svařování nebo lepení.


