
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-04 منبع: سایت


برد خودروی الکتریکی به شدت به استفاده از باتری و کارایی هسته موتور کششی بستگی دارد. تضاد اساسی مهندسی در موتورهای EV پرسرعت شامل به حداقل رساندن تلفات هسته با فرکانس بالا و در عین حال حفظ استحکام تسلیم مکانیکی مورد نیاز برای مقاومت در برابر نیروهای گریز از مرکز شدید در دورهای بالا است. معماران نیروگاه و تیم های تدارکاتی با یک عمل متعادل کننده پیچیده روبرو هستند. شما باید پارامترهای صحیح را برای آن مشخص کنید فولاد الکتریکی برای بهینه سازی عملکرد کلی موتور. این راهنمای ارزیابی فنی نحوه تعادل انتخاب درجه، ضخامت لایه لایه، نفوذپذیری مغناطیسی و قابلیت ساخت برای ساخت موتورهای کششی بسیار کارآمد را توضیح میدهد. ما به خواص مواد دقیقی که موفقیت را بر روی میز تست و خط مونتاژ دیکته می کند نگاه خواهیم کرد. با درک مبادله بین یکپارچگی مکانیکی و بازده مغناطیسی، تیم های مهندسی می توانند لایه های دقیق مورد نیاز برای توپولوژی موتور خاص خود را مشخص کنند.

انتخاب گرید موفقیت توپولوژی را تعیین میکند: فولاد الکتریکی غیر جهتدار استاندارد برای موتورهای کششی باقی میماند، اما درجههای فرکانس بالا برای مدیریت گرما و کارایی در سرعتهای بالا موتور مورد نیاز است.
معاوضه ضخامت: لایه های نازک تر (مثلاً 0.25 میلی متر تا 0.10 میلی متر) به طور تصاعدی تلفات جریان گردابی را کاهش می دهند اما پیچیدگی مهر زنی، سایش ابزار و زمان چرخه تولید را به طور قابل توجهی افزایش می دهند.
سازش مکانیکی در مقابل مغناطیسی: طراحیهای روتور با سرعت بالا به فولاد الکتریکی با قدرت تسلیم بالا نیاز دارند که به طور سنتی نفوذپذیری مغناطیسی را کاهش میدهد. ارزیابی نمرات مدرن دوفاز یا تخصصی با مقاومت بالا بسیار مهم است.
مشخصات ویژه توپولوژی: طراحی موتور (به عنوان مثال، IPMSM در مقابل القایی در مقابل شار محوری) تعیین می کند که آیا اولویت نفوذپذیری بالا (تراکم گشتاور) یا تلفات هسته بسیار کم (بازده RPM بالا) است.
هزینه کل کیفیت: انتخاب مواد را نمی توان از مقیاس پذیری زنجیره تامین، سازگاری با پوشش و قابلیت اطمینان عملیاتی طولانی مدت تحت تنش حرارتی جدا کرد.
فهرست مطالب
معیارهای عملکرد پایه برای موتورهای کششی EV شامل چگالی گشتاور، راندمان اوج در طول چرخه درایو، و پایداری حرارتی است. این معیارهای موفقیت به شدت به خواص مغناطیسی هسته های استاتور و روتور بستگی دارد. انتخاب مواد مناسب تضمین می کند که موتور انرژی الکتریکی را با حداقل اتلاف به انرژی مکانیکی تبدیل می کند. وقتی طراحی موتور را ارزیابی می کنید، مواد هسته به عنوان مجرای اصلی برای شار مغناطیسی تولید شده توسط سیم پیچ های مسی عمل می کند. اگر این مجرا ناکارآمد باشد، کل قوای محرکه آسیب می بیند و جریان بیشتری از باتری می گیرد تا به همان گشتاور چرخ دست یابد.
نفوذپذیری مغناطیسی بالا به یک ماده اجازه می دهد تا از یک میدان مغناطیسی قوی با حداقل جریان اعمال شده پشتیبانی کند. این ویژگی مستقیماً به گشتاور خروجی بالاتر برای ورودی الکتریکی معین ترجمه می شود. هنگامی که مواد هسته نفوذپذیری بالایی از خود نشان می دهند، موتور نیروی چرخشی بیشتری تولید می کند. مغناطش اشباع نیز بر اندازه و وزن موتور تأثیر می گذارد. یک ماده با محدودیت های اشباع بالا به مهندسان اجازه می دهد تا موتورهای کوچکتر و سبکتر را بدون کاهش چگالی توان طراحی کنند. این کاهش وزن مستقیماً کارایی و برد کلی خودرو را بهبود می بخشد. از نظر عملی، اگر به جای 1.8 تسلا، درجه ای با نقطه اشباع 1.6 تسلا مشخص کنید، احتمالاً باید اندازه فیزیکی دندانه های استاتور را افزایش دهید تا شار مورد نیاز را حمل کند و وزن مرده را به شاسی خودرو اضافه کنید.
از دست دادن کل هسته شامل از دست دادن هیسترزیس و از دست دادن جریان گردابی است. کاهش هیسترزیس به ساختار دانه و خلوص ماده بستگی دارد. این به این دلیل رخ می دهد که حوزه های مغناطیسی در مقابل هم ترازی مجدد مقاومت می کنند زیرا جریان متناوب میدان مغناطیسی را معکوس می کند. تلفات جریان گردابی به فرکانس کاری و ضخامت مواد بستگی دارد. موتورهای پرسرعت جریانهای گردشی را در لایهها القا میکنند و گرمای ناخواسته تولید میکنند. به حداقل رساندن تلفات کل آهن باعث کاهش تولید گرما می شود. این امر الزامات سیستم های خنک کننده پیچیده را کاهش می دهد و انرژی باتری را برای پیشرانه خودرو حفظ می کند. میتوانید این تلفات را بر حسب وات بر کیلوگرم (W/kg) در فرکانسهای خاص اندازهگیری کنید، که معمولاً در ۴۰۰ هرتز یا بالاتر برای کاربردهای مدرن EV ارزیابی میشود.

پیکربندی های مختلف روتور و استاتور به طبقه بندی مواد خاصی نیاز دارند. مقایسه گزینه های مواد اولیه به مهندسان کمک می کند تا درجه فولاد را با نیازهای عملیاتی موتور مطابقت دهند. شما نمی توانید یک رویکرد یک اندازه مناسب برای همه مشخصات هسته موتور اعمال کنید. هندسه فیزیکی مسیر شار مغناطیسی خواص مواد مورد نیاز را دیکته می کند.
غیر جهت دار Electrical Steel انتخاب پیش فرض برای ماشین های دوار است. دارای خواص مغناطیسی همسانگرد است، به این معنی که شار مغناطیسی را به طور یکسان در همه جهات هدایت می کند. این برای میدان های مغناطیسی دوار در موتورهای کششی شار شعاعی استاندارد ضروری است. مواد دانه گرا نفوذپذیری عالی را در یک جهت نورد خاص ارائه می دهند. اگرچه در ترانسفورماتورها مفید هستند، اما معمولاً برای موتورهای EV استاندارد مناسب نیستند. برخی از توپولوژیهای تجربی، مانند طرحهای استاتور بخشبندی شده خاص، تلاش میکنند از مواد دانهگرا استفاده کنند، اما پیچیدگیهای ساخت، پذیرش گسترده آنها را محدود میکند.
نوع مواد |
خواص مغناطیسی |
برنامه EV اولیه |
پیچیدگی تولید |
|---|---|---|---|
غیر جهت دار (NOES) |
ایزوتروپیک (از همه جهات برابر) |
استاتورها/روتورهای شعاعی استاندارد |
مهر زنی و انباشته شدن استاندارد |
دانه گرا (GOES) |
ناهمسانگرد (بسیار جهت دار) |
استاتورهای قطعه بندی شده (طاقچه) |
بالا؛ نیاز به تراز دقیق در هنگام مونتاژ دارد |
معماری خاص موتور نقاط تنش و تنگناهای مغناطیسی درون هسته را دیکته می کند. شما باید درجه مواد را با این خواسته های توپولوژیکی هماهنگ کنید.
موتورهای سنکرون آهنربای دائم داخلی (IPMSM): این موتورها به تعادلی بین فشار مکانیکی بالا بر روی پل های روتور و هسته های استاتور با نفوذپذیری بالا نیاز دارند. مواد روتور باید آهنرباها را در برابر نیروهای گریز از مرکز در سرعت های بالا محکم کند، که اغلب به قدرت تسلیم بیش از 450 مگاپاسکال نیاز دارند.
موتورهای القایی (IM): این طرح ها از دست دادن هسته استاتور کم در فرکانس های بالا و قطبش اشباع بالا را در اولویت قرار می دهند تا کارایی را در بارهای مختلف حفظ کنند. میلگردهای روتور همچنین به تطبیق دقیق مواد برای بهینه سازی فرآیند القایی نیاز دارند.
موتورهای شار محوری: این موتورها نیازمند پردازش مواد منحصر به فرد هستند. مسیرهای مغناطیسی محوری اغلب به تکنیکهای سیمپیچ یا مهر زنی تخصصی برای حفظ یکپارچگی مغناطیسی نیاز دارند، گاهی اوقات از هستههای مارپیچی به جای لایههای مسطح انباشته استفاده میشود.
نمرات استاندارد به طور قابل توجهی با نمرات تخصصی خودرو که برای عملیات 400 هرتز تا 1000+ هرتز بهینه شده اند متفاوت است. درجه های فرکانس بالا برای کاهش تلفات، نازکی و عناصر آلیاژی خاص را در اولویت قرار می دهند. سیلیکون، آلومینیوم و منگنز برای افزایش مقاومت الکتریکی اضافه می شود. سطوح سیلیکون می تواند تا 3.5٪ برسد و برخی از آلیاژهای با سیلیکون بالا به 6.5٪ فشار می آورند. در حالی که این افزودنی ها جریان گردابی را کاهش می دهند، شکنندگی مواد را افزایش می دهند. این شکنندگی فرآیند مهر زنی را پیچیده می کند و برای جلوگیری از ترک خوردن لبه در حین تولید نیاز به ابزار تخصصی دارد. شما اغلب شاهد یک مبادله مستقیم خواهید بود: با افزایش محتوای سیلیکون برای کاهش تلفات فرکانس بالا، فواصل نگهداری قالب مهر زنی شما به شدت کوتاه می شود.
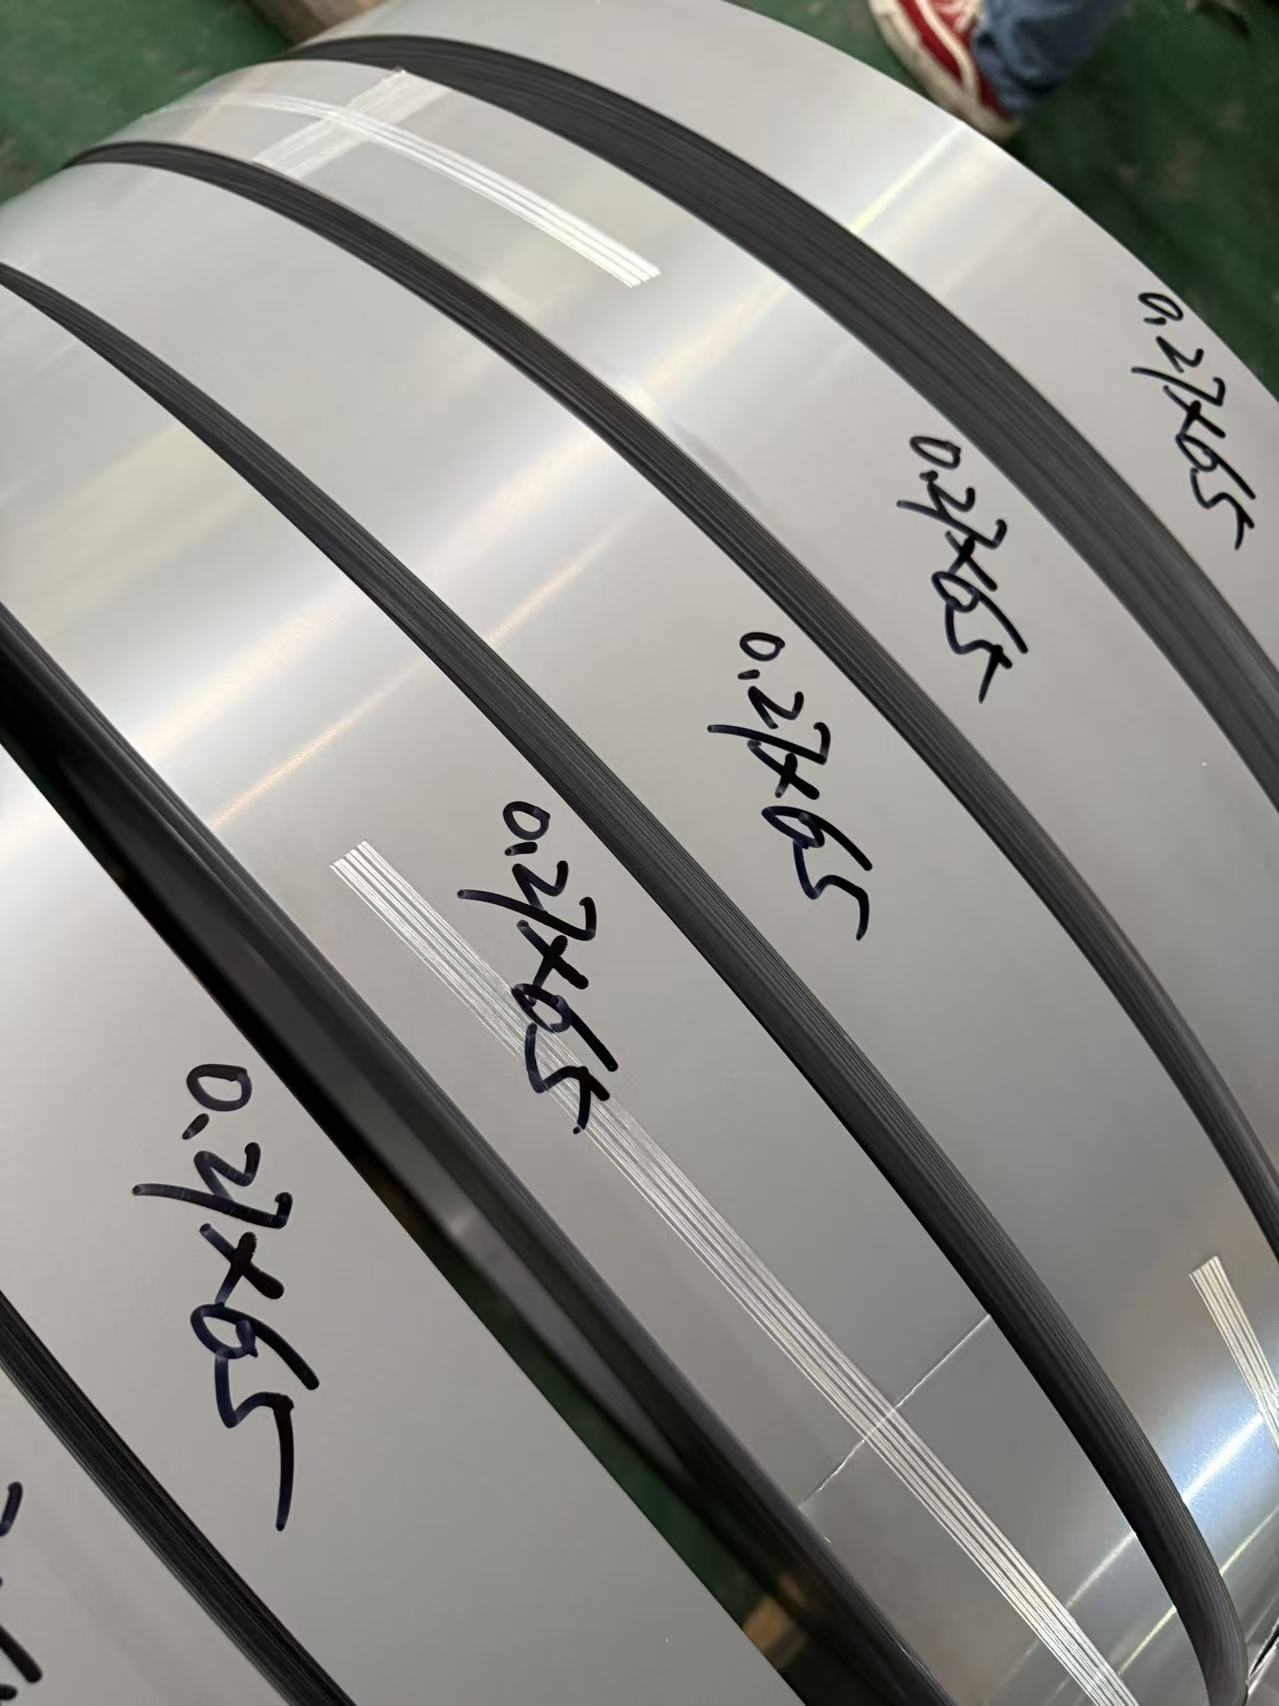
ابعاد فیزیکی فولاد به طور مستقیم بر عملکرد موتور و دوام تولید تأثیر می گذارد. مهندسان باید مبادله بین بازده مغناطیسی و پیچیدگی ساخت را ارزیابی کنند. نازک کردن مواد مستقیم ترین راه برای مبارزه با جریان های گردابی است، اما چالش های شدیدی را در کف کارخانه ایجاد می کند.
ضخامت های استاندارد صنعت معمولاً از 0.35 میلی متر تا 0.30 میلی متر متغیر است. جایگزین های بسیار نازک این محدودیت ها را به 0.25 میلی متر، 0.20 میلی متر و حتی 0.10 میلی متر کاهش می دهند. با کاهش ضخامت، تلفات جریان گردابی به طور تصاعدی کاهش می یابد. این کاهش در فرکانس های عملیاتی بالا که در موتورهای EV مدرن رایج است، حیاتی می شود. پشته لمینیت 0.20 میلی متری تولید گرمای قابل توجهی کمتری در 10000 دور در دقیقه در مقایسه با پشته 0.35 میلی متری نشان می دهد و راندمان سرعت بالا را بهبود می بخشد. با این حال، ضریب فضا (نسبت فولاد واقعی به حجم کل پشته) با لایههای نازکتر به دلیل ضخامت نسبی پوشش عایق کاهش مییابد که میتواند چگالی گشتاور کلی را اندکی کاهش دهد.
فولاد الکتریکی بسیار نازک واقعیت های شدید تولید را معرفی می کند. ورق های نازکتر برای رسیدن به طول موتور یکسان به تعداد لایه لایه بیشتری در هر پشته نیاز دارند. این امر سرعت مهر زنی را کاهش می دهد و تحمل تولید سخت تری را می طلبد. سایش ابزار به سرعت در هنگام پانچ کردن درجات با سیلیکون بالا و بسیار نازک تسریع می شود. علاوه بر این، روش های سنتی در هم قفل شدن ممکن است ورقه های نازک را تغییر شکل دهند.
ارزیابی تناژ پرس مهر زنی و قابلیت های سرعت. مواد فوق نازک اغلب به پرس های با سرعت بالا با دقت بسیار زیاد نیاز دارند تا از ایجاد سوراخ جلوگیری شود.
روش اتصال را ارزیابی کنید. تولیدکنندگان اغلب به تکنیک های پیشرفته اتصال مانند جوشکاری لیزری یا لاک های چسبنده (مثلاً بک لاک) روی می آورند.
زمان پخت را برای چسباندن لاک ها محاسبه کنید، زیرا این یک مرحله پخت حرارتی را به خط تولید اضافه می کند و زمان چرخه کلی هر استاتور را افزایش می دهد.
این روشها از اتصال کوتاه جلوگیری میکنند و سفتی هسته را بدون ایجاد تنش مکانیکی موضعی حفظ میکنند.
موتورهای مدرن EV با سرعت بالا اغلب از 15000 تا 20000 RPM فراتر می روند. این سرعتهای شدید نیازهای مکانیکی شدیدی را ایجاد میکنند که با عملکرد مغناطیسی بهینه در تضاد است. روتور، به ویژه، تبدیل به یک جزء مکانیکی بسیار تحت فشار می شود که باید به طور همزمان به عنوان یک مدار مغناطیسی کارآمد عمل کند.
تنش های گریز از مرکز بارهای بسیار زیادی را بر روی پل های روتور و سازه های نگهدارنده در IPMSM ها وارد می کند. فولاد باید از شکستن آهنرباهای دائمی از سطح روتور جلوگیری کند. روشهای سنتی برای افزایش قدرت تسلیم، مانند تقویت محلول جامد و پالایش دانه، ذاتاً نفوذپذیری مغناطیسی را کاهش میدهند. آنها همچنین از دست دادن هیسترزیس را افزایش می دهند. مهندسان باید نمرات مدرن با استحکام بالا را ارزیابی کنند که به طور خاص برای بهینه سازی این مرز ایجاد شده اند و یکپارچگی مکانیکی کافی را بدون از بین بردن راندمان مغناطیسی موتور فراهم می کنند. برخی از تولیدکنندگان در حال حاضر مواد دو فازی را ارائه میکنند که در آن پلهای روتور به صورت موضعی از طریق عملیات حرارتی لیزری سخت میشوند و بقیه لایهگذاری را از نظر مغناطیسی نرم میکنند.
اثر تنش ناهمسانگردی رفتار مغناطیسی را تغییر می دهد. تنش های کششی و فشاری وارد شده در طول مونتاژ، مانند اتصال استاتور به محفظه، خواص مغناطیسی مواد هسته را کاهش می دهد. عملکرد با سرعت بالا همچنین باعث ایجاد تنش های دینامیکی می شود. این نیروهای مکانیکی حوزه های مغناطیسی را منحرف می کنند و برای رسیدن به گشتاور خروجی یکسان به جریان بیشتری نیاز دارند. طراحان موتور باید این تخریب را در طول فاز شبیهسازی در نظر بگیرند تا مطمئن شوند عملکرد دنیای واقعی با مدلهای نظری مطابقت دارد. اگر موتوری را با استفاده از دادههای مواد بدون تنش شبیهسازی کنید، احتمالاً نمونه اولیه شما هم در درجهبندی حداکثر گشتاور و هم در درجهبندی حرارتی پیوسته ضعیف عمل میکند.
تخریب مواد در چرخه حرارتی مداوم رخ می دهد. دمای عملیاتی بالا می تواند پوشش های عایق را از بین ببرد و ریزساختار فولاد را در طول زمان تغییر دهد. هدایت حرارتی فولاد نقش حیاتی در دفع گرما از سیم پیچ های استاتور دارد. انتقال حرارت کارآمد از نقاط داغ موضعی جلوگیری می کند که می تواند به عایق سیم پیچ آسیب برساند و منجر به خرابی فاجعه بار موتور شود. انتخاب درجه ای با خواص حرارتی کافی، قابلیت اطمینان عملیاتی طولانی مدت را تضمین می کند. باید بررسی کنید که پوشش عایق انتخابی می تواند در دمای 180 تا 200 درجه سانتی گراد بدون پوسته پوسته شدن یا از دست دادن قدرت دی الکتریک خود، عملکرد مداوم را تحمل کند.

تعیین مواد پیشرفته مستلزم خطرات تجاری و عملیاتی است. خریداران باید از سیستم های درجه بندی اختصاصی استفاده کنند و زنجیره تامین قابل اعتماد را ایمن کنند. بازار جهانی این آلیاژهای تخصصی تنگ است و زمانهای انجام پروژه میتواند زمانبندی پروژه را تعیین کند.
سیستم های طبقه بندی بازار برای فولاد الکتریکی خودرو بسته به سازنده متفاوت است. شما باید نمرات 'نفوذپذیری بالا' طراحی شده برای حداکثر گشتاور را با درجه های 'Low-Loss' طراحی شده برای راندمان کروز پرسرعت مقایسه کنید. فولادسازان جهانی خطوط تولید اختصاصی را ارائه می دهند که پروفایل های عملکردی خاص را هدف قرار می دهند.
دسته بندی درجه |
ویژگی اولیه |
بهترین حالت استفاده |
تاثیر تولید |
|---|---|---|---|
نفوذپذیری بالا |
مغناطیس اشباع بالا |
تراکم گشتاور بالا، رانندگی توقف و حرکت |
مهر زنی استاندارد و در هم قفل شدن |
کم تلفات (فرکانس بالا) |
مقاومت بالا، سنج نازک |
راندمان RPM بالا، کروز بزرگراه |
نیاز به اتصال پیشرفته، سایش ابزار بالا دارد |
با استحکام بالا |
استحکام تسلیم مکانیکی بالا |
روتورهای IPMSM در دورهای شدید در دقیقه |
مواد سخت تر، سرعت پانچ کندتر |
پوشش های عایق استاندارد سطوح مختلفی از مقاومت حرارتی، پانچ پذیری و مقاومت بین لایه ای را ارائه می دهند. این پوشش از پرش جریان های گردابی بین لایه ها جلوگیری می کند. پوشش اشتباه می تواند منجر به تخریب زودرس ابزار در طول فرآیند مهر زنی شود. همچنین می تواند باعث اتصال کوتاه بین لایه ای تحت انباشته شدن با فشرده سازی بالا شود. شما باید پوششی را انتخاب کنید که حداکثر دمای کارکرد موتور را تحمل کند و در عین حال به عنوان روان کننده برای قالب های مهر زنی عمل می کند. پوششهای C-5 به دلیل مقاومت در برابر دما معمول هستند، در حالی که پوششهای C-6 افزودنیهای ارگانیک را برای بهبود پانچپذیری به قیمت پایداری در دمای بالا ارائه میدهند.
محدودیتهای ظرفیت جهانی برای فولادهای الکتریکی با عیار بالا و بسیار نازک غیر جهتدار وجود دارد. همانطور که تولید EV در مقیاس بزرگ است، تامین حجم قابل اعتماد از درجه های تخصصی چالش برانگیز می شود. استراتژی های کاهش شامل منابع دوگانه و استاندارد کردن ضخامت در پلت فرم های مختلف موتور در صورت امکان است. درگیر شدن در مشارکت اولیه تامین کننده در مرحله طراحی موتور تضمین می کند که مواد مشخص شده می تواند در حجم های مورد نیاز تولید شود. موتوری را با درجه آزمایشی 0.15 میلی متری بدون تعهدات حجم نوشته شده از کارخانه فولاد طراحی نکنید.
قبل از انتخاب درجه مواد، مشخصات عملیاتی اولیه خودرو را برای تعیین اینکه آیا گشتاور بالا یا راندمان سرعت بالا اولویت دارد، تعریف کنید.
ضخامت لمینیتی را انتخاب کنید که تلفات قابل قبول جریان گردابی را با قابلیت مهر و موم کردن و انباشتگی تاسیسات شما متعادل کند.
برای جلوگیری از تخریب مغناطیسی غیر ضروری، درجههای مقاومت بالا را برای روتورهای IPMSM فقط در جایی که نیروهای گریز از مرکز به شدت نیاز دارند، مشخص کنید.
در اوایل مرحله طراحی با تامین کنندگان شریک شوید تا مقیاس پذیری و سازگاری پوشش مواد انتخابی خود را تأیید کنید.
با بیش از 20 سال تجربه در بازار فولاد برق و بیش از 16 سال در ساخت، SHERAXIN لوازم فولاد الکتریکی CRGO و محصولات CRNGO با قابلیت های تولید سفارشی برای مشتریان در سراسر جهان. این شرکت با پشتیبانی از منابع تولید، آزمایش و زنجیره تامین تاسیس شده، به خریداران کمک میکند عملکرد مواد، سازگاری پردازش، مقیاسپذیری و الزامات تحویل را به طور کارآمدتر ارزیابی کنند.
پاسخ: فولاد غیر جهت دار، شار مغناطیسی را به خوبی در همه جهات هدایت می کند، که آن را برای میدان های مغناطیسی دوار در موتورهای EV ایده آل می کند. فولاد دانه گرا برای جریان مغناطیسی در یک جهت خاص بهینه شده است که عمدتاً در کاربردهای استاتیکی مانند ترانسفورماتورها استفاده می شود.
A: لایههای نازکتر مسیر جریانهای گردابی در گردش ناشی از میدانهای مغناطیسی با فرکانس بالا را محدود میکنند. این امر تولید گرما و اتلاف انرژی را به شدت کاهش می دهد و راندمان موتور در دورهای بالا را بهبود می بخشد.
پاسخ: روشهای مورد استفاده برای افزایش استحکام تسلیم مکانیکی معمولاً ساختار حوزه مغناطیسی ماده را مختل میکنند. این امر نفوذپذیری مغناطیسی را کاهش می دهد و افت هیسترزیس را افزایش می دهد، به این معنی که موتور برای تولید همان مقدار گشتاور به انرژی بیشتری نیاز دارد.
A: پوشش مقاومت الکتریکی را بین لایه های جداگانه در پشته هسته ایجاد می کند. این امر از عبور جریان های گردابی در سراسر هسته جلوگیری می کند، که در غیر این صورت باعث تلفات عظیم انرژی و تجمع خطرناک گرما می شود.
پاسخ: گریدهای بسیار نازک اغلب حاوی سطوح بالای سیلیکون هستند که باعث شکننده شدن آنها می شود. این شکنندگی باعث سایش سریع قالب های مهر زنی می شود. علاوه بر این، ورقهای نازکتر بهصورت مکانیکی بدون ایجاد تغییر شکل، سختتر به هم متصل میشوند، که اغلب به جوشکاری لیزری کندتر یا فرآیندهای اتصال چسبنده نیاز دارند.


